 English
 中文简体
 Español
 Português
 Deutsch
 русский
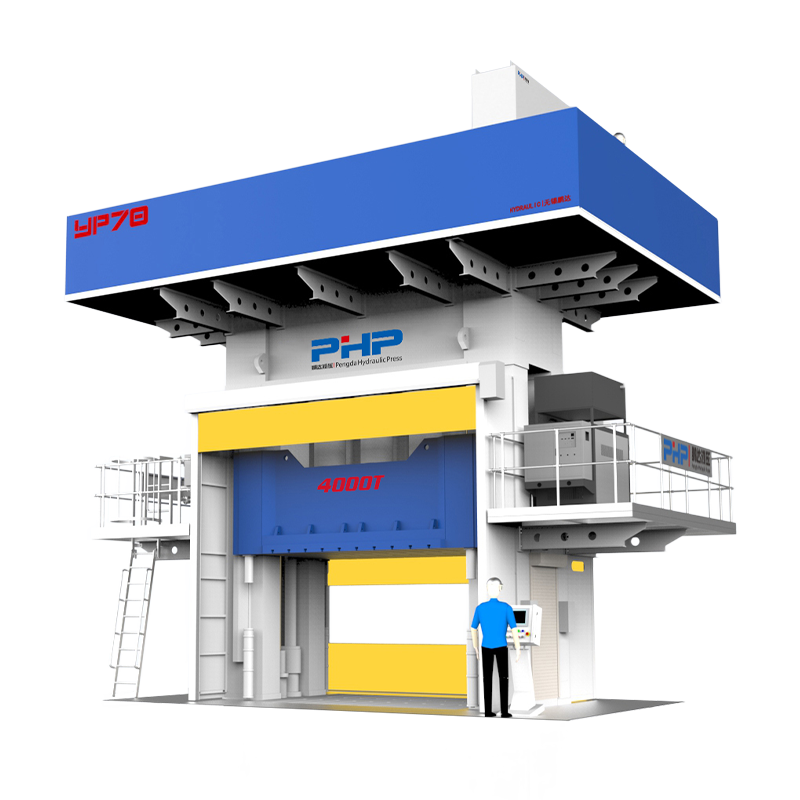
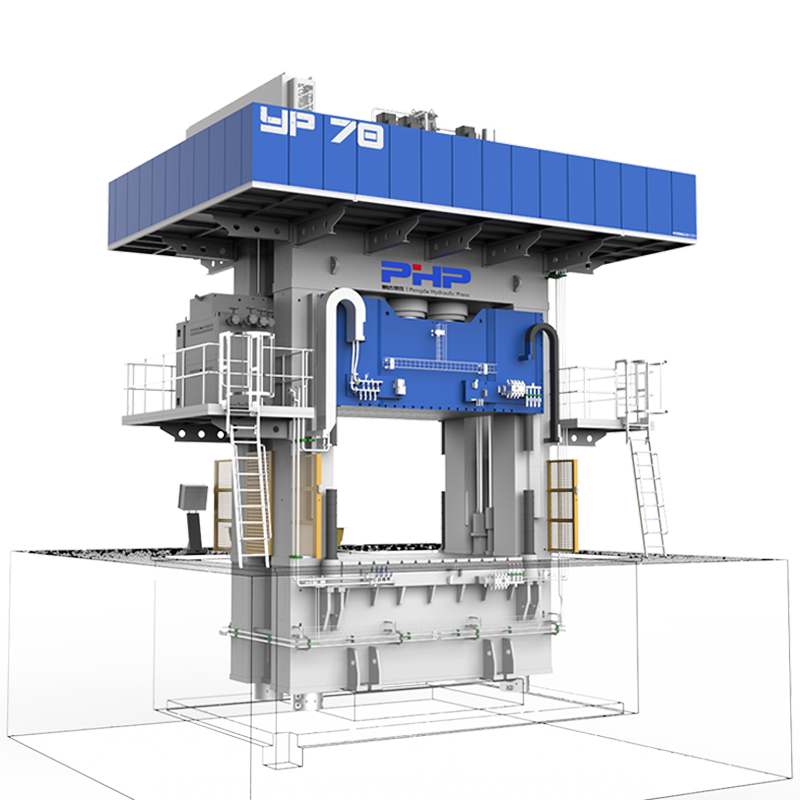
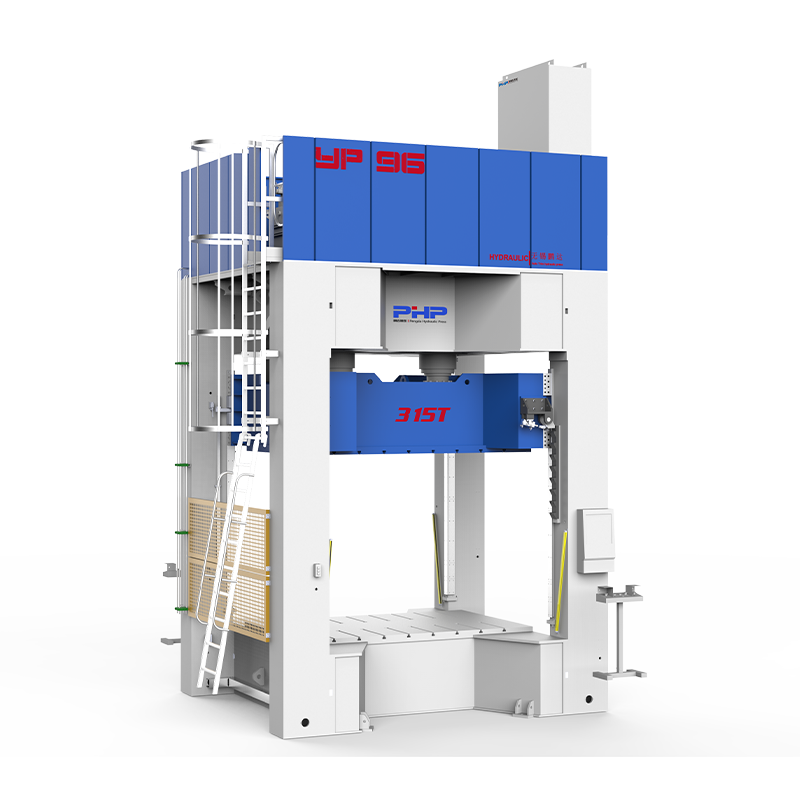

SMC冲压机结构工程
SMC 液压机可能具有足够的模具总吨位,但如果主成型力集中在远离压力机中心线的位置,则仍然会经历不均匀的结构负载。
这种情况称为偏心或偏心负载。即使总施加力低于标称压力能力,它也会增加压板倾斜、框架变形、导向载荷和局部偏转。
内容
- 1 1. 什么是 SMC 液压机中的偏心加载?
- 2 2. 偏心载荷产生的不仅仅是垂直力
- 3 3.模具中心、重心和载荷中心不是同一回事
- 4 4. 为什么大型 SMC 零件对负载分布特别敏感
- 5 5. 偏心加载会导致压板倾斜
- 6 6. 压板倾斜改变局部模具间隙
- 7 7. 偏心加载会影响零件质量
- 8 8. 偏心装载增加了导向系统的需求
- 9 9. 框架和压板刚度决定印刷机的响应方式
- 10 10.多缸压力机在不均匀负载下需要同步
- 11 11. 主动并行控制何时可以提供帮助?
- 12 12. 静态模具重量和动态成型负载应分别评估
- 13 13.多型腔SMC模具需要负载平衡
- 14 14. 电荷放置可以暂时移动负载中心
- 15 15. 如何识别可能的偏心加载问题
- 16 16.实例:相同吨位,不同负载位置
- 17 17. 如何减少 SMC 生产中的偏心负载
- 18 18. 关于偏心负载能力,买家应该问什么?
- 19 19.非对称SMC模具需要提供哪些信息?
- 20 20.额定吨位和载荷分布必须一起评估
- 21 在最终确定 SMC 压机之前评估负载分布
- 22 常见问题解答
1. 什么是 SMC 液压机中的偏心加载?
在理想的压缩成型条件下,合成的成型力作用在压力机的结构中心线附近。
然而,在实际的 SMC 生产中,由于以下原因,力可能会集中在一侧:
- 不对称零件几何形状;
- 投影成型面积不均匀;
- 具有不等负载的多个腔体;
- 模具安装远离模板中心;
- 电荷分布不均匀;
- 整个模具的型腔填充阻力不同。
中心负载
F
合力作用在压力机中心线附近。
偏心负载
F
合力作用在距结构中心线一定距离处。
2. 偏心载荷产生的不仅仅是垂直力
中心负载主要通过压力机结构产生垂直压缩。
当相同的力远离中心线时,也会产生偏心力矩。
偏心力矩 = 作用力 × 偏移距离
用简化表示法来说:
M = F × e
其中:
- M = 偏心力矩;
- F = 施加的成型力;
- e = 载荷中心与冲压机中心线之间的距离。
相同的成型力随着距冲压中心距离的增加而要求更高。
这就是为什么不能仅通过询问总成型力是否低于其额定吨位来评估压力机。
3.模具中心、重心和载荷中心不是同一回事
在评估大型 SMC 工具时,应区分几个不同的“中心”。
几何中心 模具中心
模具足迹的物理中心。
群众中心 重心
模具质量围绕其平衡的点。
加工中心 成型负载中心
型腔产生的成型力的合成位置。
这些点在对称模具中可能很接近,但在不对称模具中它们可能明显不同。
将模具足迹在压板上居中并不能保证成型力本身居中。
4. 为什么大型 SMC 零件对负载分布特别敏感
大型 SMC 部件通常包含高度不对称的特征,例如深肋、大平板、凸台、加固区域和不同的壁厚。
因此,即使整个零件轮廓看起来对称,投影成型区域也可能分布不均匀。
示例包括:
- 汽车车身板;
- 大型电气外壳;
- 电池盖;
- 结构盖;
- 大型多型腔工具。
随着零件尺寸的增加,压板跨度和潜在的负载偏移都会增加,从而使冲压刚度和平行度变得更加重要。
5. 偏心加载会导致压板倾斜
偏心力往往会使移动结构旋转或倾斜,而不是均匀地加载每个导轨和结构构件。
结果可能是上压板和下压板之间出现小的角度变化。
偏心力 → 偏心力矩 → 不均匀的结构变形 → 压板倾斜
即使相对较小的角度偏差也会在较大的模具宽度上变得显着。
这就是为什么加载平行度比简单地测量不施加生产力的压板几何形状更重要的原因。
6. 压板倾斜改变局部模具间隙
SMC 零件的厚度很大程度上受上下模具表面之间的最终关系的影响。
如果偏心载荷导致移动模板的一侧比另一侧偏转更多,则有效的局部模具间隙可能会发生变化。
高负载侧 更小的局部间隙/更高的局部压缩
可能会导致闪存或过多的本地负载。
对面 较大的局部间隙/较低的局部压缩
可能导致不完全固结或厚度变化。
正确的总吨位并不能保证局部模具压力均匀。
7. 偏心加载会影响零件质量
不均匀的结构行为可能会以可重复的缺陷模式的形式出现在模制组件中。
| 观察到的零件状况 | 与偏心负载的可能关系 |
| 闪光主要在一侧 | 局部模具间隙或压缩可能不同 |
| 对面短补 | 局部压力或物料流量可能不足 |
| 零件之间的厚度差异 | 压板倾斜或局部偏转可能是造成这种情况的原因 |
| 脱模后翘曲 | 压力、流量或固化不均匀可能会导致 |
| 表面不平整 | 局部流动和压实条件可能不同 |
这些症状并不能证明偏心负载是根本原因。还应研究装料模式、模具温度、排气、模具状况和材料行为。
8. 偏心装载增加了导向系统的需求
导向系统负责维持移动压板的受控运动。
当成型力偏心时,导轨会承受更大的横向或侧向负载。
根据印刷机设计,这可能会影响:
- 导柱;
- 导向衬套;
- 滑动导轨;
- 耐磨板;
- 润滑条件;
- 引导间隙。
因此,偏心负载能力部分是一个引导问题,而不仅仅是一个框架强度问题。
过大的侧向推力会加速导轨磨损,并使压板对准随着时间的推移变得不稳定。
9. 框架和压板刚度决定印刷机的响应方式
具有相同额定吨位的两台压力机对于相同的偏心成型负载可能会产生不同的反应。
重要的结构性因素包括:
01 框架刚度
确定整个机器结构在不均匀负载下变形的程度。
02 压板刚度
影响模具支撑区域的局部偏转。
03 导轨间距
影响对倾斜和横向载荷的抵抗力。
04 导轨长度
影响侧推力下的稳定性和导向响应。
这就是为什么允许偏心载荷应作为机器设计参数进行评估,而不是仅根据额定吨位推断。
10.多缸压力机在不均匀负载下需要同步
大型 SMC 液压机可能使用多个气缸或移动模板上的多个力点。
在对称负载下,这些气缸承受相对平衡的阻力。
在偏心负载下,一个区域可能比另一区域更早遇到更高的阻力。
左侧 较高的局部电阻
右侧 较低的局部电阻
如果没有适当的同步和结构刚度,移动压板可能会倾斜。
多个气缸不会自动消除偏心负载。他们的行动和力量分布仍然必须受到控制。
11. 主动并行控制何时可以提供帮助?
一些大型液压机使用主动调平、平行度控制或同步系统来帮助管理不均匀的负载。
根据机器架构,此类系统可以监控多个压板位置并纠正差速运动。
角位置差异 → 检测倾斜 → 校正气缸/调平响应
这对于涉及以下方面的应用很有价值:
- 压板跨度大;
- 不对称模具;
- 多型腔工具;
- 重复偏心过程载荷;
- 严格的厚度公差。
然而,主动控制不应被视为忽略基本负载平衡的许可。在可行的情况下,工具放置和型腔布局仍应尽量减少不必要的偏心。
12. 静态模具重量和动态成型负载应分别评估
本系列的上一篇文章讨论了模具重量。模具重量偏心率和成型力偏心率相关,但并不相同。
静态工装负载
来自模具本身的质量,并在安装工具时连续作用。
工艺成型负载
在压缩过程中产生,可能远远大于工具的重力载荷。
模具可以具有居中的重心,但仍然会产生偏心成型力,因为投影型腔面积是不对称的。
相反的情况也可能发生:即使成型力分布相对平衡,模具质量也可能不对称。
13.多型腔SMC模具需要负载平衡
多型腔模具可以提高产量,但应仔细评估型腔布局。
如果两个腔体需要的力相似并且对称布置,则它们的载荷可以相互平衡。
腔体A ← 平衡 → B腔
在以下情况下可能会出现问题:
- 一个空腔的投影面积更大;
- 一个空腔较早被填充;
- 电荷重量差异显着;
- 一个腔体暂时失效;
- 不同尺寸的零件被模制在一起。
从先前平衡的多型腔生产装置中移除一个型腔可以完全改变压力机负载中心。
14. 电荷放置可以暂时移动负载中心
偏心加载并不总是仅由模具几何形状引起。
在 SMC 流动过程中,模具的不同区域可能在不同时间产生阻力。
如果电荷放置高度不对称,则空腔的一侧可能比另一侧更早开始抵抗压缩。
不对称电荷 → 早期阻力不均匀 → 临时负荷转移 → 可能的压板倾斜
这意味着 SMC 压力机在成型周期中可能会经历变化的负载中心,而不是固定的偏心力。
15. 如何识别可能的偏心加载问题
重复的从左到右或从前到后的生产模式值得关注。
有用的观察结果包括:
零件图案 同一面是否反复闪光或保持较厚?
压板位置 角部或气缸位置在负载下是否分离?
导轨磨损 一侧导轨的磨损更大还是一侧的磨损更大?
压力行为 某个气缸或区域是否较早建立负载?
模具布局 投影面积是否强烈不对称?
收费模式 物质分布是否会将阻力转向一侧?
16.实例:相同吨位,不同负载位置
考虑使用相同总压力的两种简化成型条件。
条件A
总力 1000吨
负载偏移 近中心
偏心效应 低
条件B
总力 1000吨
负载偏移 300毫米
偏心效应 显着更高
在这两种情况下,压力机都达到相同的标称 1000 吨力,但条件 B 还引入了偏心力矩,因为负载的作用远离中心线。
相同的力并不意味着相同的结构条件。
该示例仅是说明性的。实际允许的偏心率取决于压力机框架设计、压板刚度、导向系统、气缸布局和制造商规格。
17. 如何减少 SMC 生产中的偏心负载
并非所有偏心情况都可以消除,但几种设计和工艺选择可以减少不必要的不平衡。
01 将模具居中
将工具放置在尽可能靠近结构中心线的位置。
02 平衡腔
布置多型腔工装,使力分布更均匀。
03 查看收费模式
避免早期流动过程中不必要的不对称材料阻力。
04 验证加载的并行性
衡量代表性生产力下的行为。
05 检查指南状况
磨损和间隙会降低对压板倾斜的阻力。
06 使用合适的控制
如果需要,请考虑多缸同步或调平。
18. 关于偏心负载能力,买家应该问什么?
对于大型或不对称的SMC模具,压力机采购应超出最大吨位。
| 问题 | 为什么它很重要 |
| 允许的偏心载荷是多少? | 定义是否可以接受不对称工具 |
| 指定的限制是在什么偏移量处? | 偏心效应取决于力和距离 |
| 额定值是按满吨位定义的吗? | 允许的偏移量可能会随着施加的力而改变 |
| 压板平行度如何控制? | 对于负载不均匀的大型模具非常重要 |
| 指导安排是怎样的? | 导轨抵抗侧向力和倾斜 |
| 是否采用多缸同步? | 当压板上的阻力不同时很重要 |
| 可以验证加载的并行性吗? | 静态卸载测量可能无法显示生产行为 |
| 可以记录位置差异吗? | 对于过程监控和故障排除很有用 |
19.非对称SMC模具需要提供哪些信息?
当 SMC 模具较大、不对称或多型腔时,有用的信息包括:
对于不寻常的工具,型腔或投影面积图通常可以提供比单个总吨位数字更有用的信息。
20.额定吨位和载荷分布必须一起评估
当计算出所需的总力时,SMC 压力机的选择尚未完成。
下一个问题是这种力量作用在哪里以及新闻机构如何应对它。
总力 负载位置 压板刚度 框架刚度 指导 同步
偏心加载同时是一个结构和工艺问题。
它会影响压机框架、导轨和压板,同时还会改变模具间隙、压力分布和成型零件的一致性。
在最终确定 SMC 压机之前评估负载分布
无锡鹏达HZ智能装备有限公司 开发用于 SMC、BMC 和复合材料压缩成型应用的液压机系统。
对于大型或不对称模具,压力机配置可以考虑所需的吨位以及模板尺寸、模具重量、负载中心位置、结构刚度、引导、多缸同步、平行度和自动化要求。
有用的项目信息包括零件图、模具图、预计成型面积、型腔布局、所需成型力、模具重量和预期负载位置。
参观 无锡电子报 了解有关定制 SMC 液压机和复合成型设备的更多信息。
常见问题解答
什么是液压机中的偏心加载?
当合成的成形力远离压力机的结构中心线作用时,就会发生偏心加载。除了垂直压缩之外,这还会产生偏心力矩,从而增加压板倾斜并引导负载。
SMC压力机是否可以有足够的吨位,但仍然会因偏心模具而过载?
是的。总吨位和允许偏心载荷有不同的限值。压力机可能具有足够的力容量,而过度的负载偏移会产生不可接受的结构偏转或导轨负载。
偏心加载如何影响压板平行度?
偏心力会产生不均匀的结构负载,并可能导致移动压板的一侧偏转或与另一侧移动不同,从而降低负载下的平行度。
偏心加载是否会导致 SMC 零件一侧出现毛边?
如果压板倾斜改变局部模具间隙,则可能导致单侧缺陷图案,但还应检查电荷分布、模具状况、温度和材料流动。
模具居中是否可以消除偏心载荷?
并非总是如此。模具的几何中心、重心和成型力中心可以不同。即使模具本身物理居中,不对称型腔也会产生偏心加工力。
为什么导向系统在偏心负载下很重要?
偏心加载会产生侧向推力和压板倾斜。导向系统有助于控制移动模板并抵抗横向移动,因此导向刚度、间隙和磨损变得很重要。
多个液压缸是否可以消除偏心负载?
不会。多个气缸可以提供更好的同步和调平机会,但如果压机结构和控制系统不能充分管理,不均匀的过程阻力仍然会导致负载差异。
多型腔模具如何影响负载平衡?
具有相似力要求的对称布置的空腔可以帮助平衡负载。不同的型腔尺寸、不均匀的填充行为或禁用一个型腔可能会改变最终的负载中心。
非对称SMC模具应提供哪些信息?
提供模具尺寸、型腔布局、预计成型面积、模具总重和上模重量、相关重心、所需成型力以及主要负载的预期位置。
购买大型 SMC 压力机时是否应考虑偏心负载能力?
是的。应评估大型、不对称和多型腔模具的总力和载荷分布。买家应询问允许偏心载荷、压板刚度、引导和负载平行度是如何规定的。