 English
 中文简体
 Español
 Português
 Deutsch
 русский
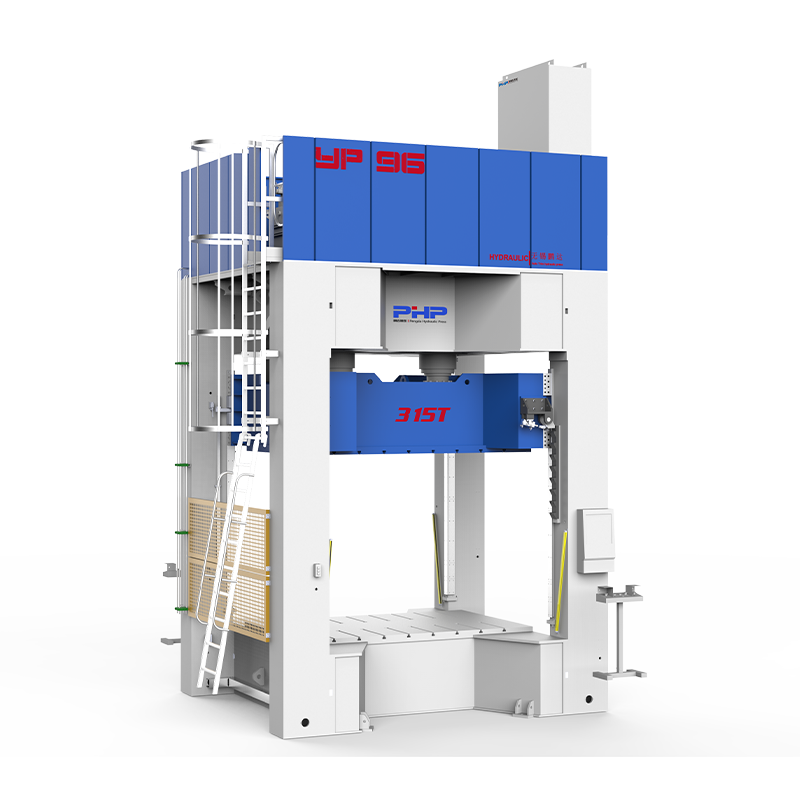
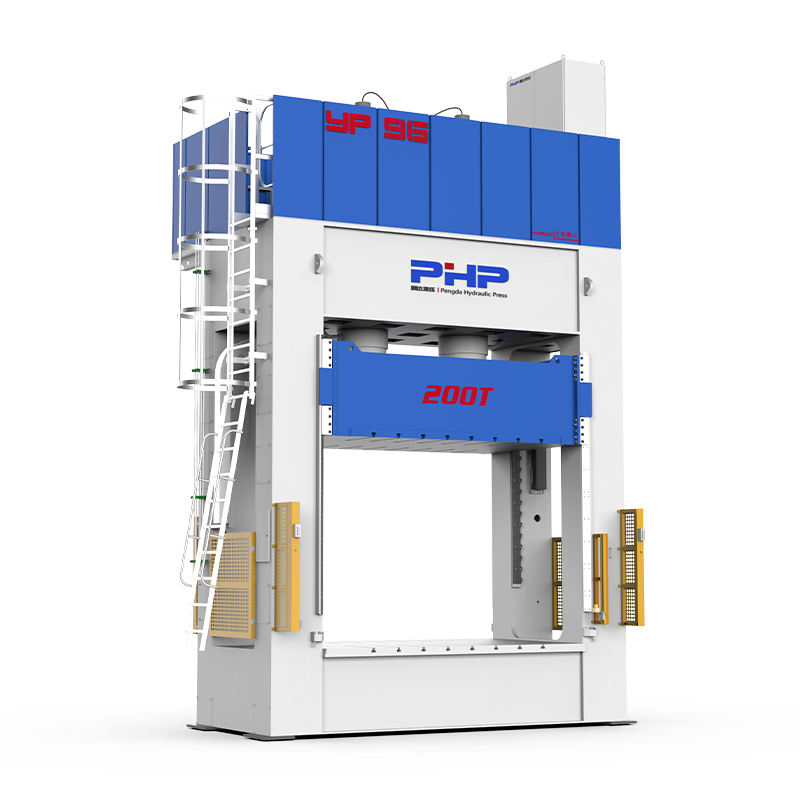
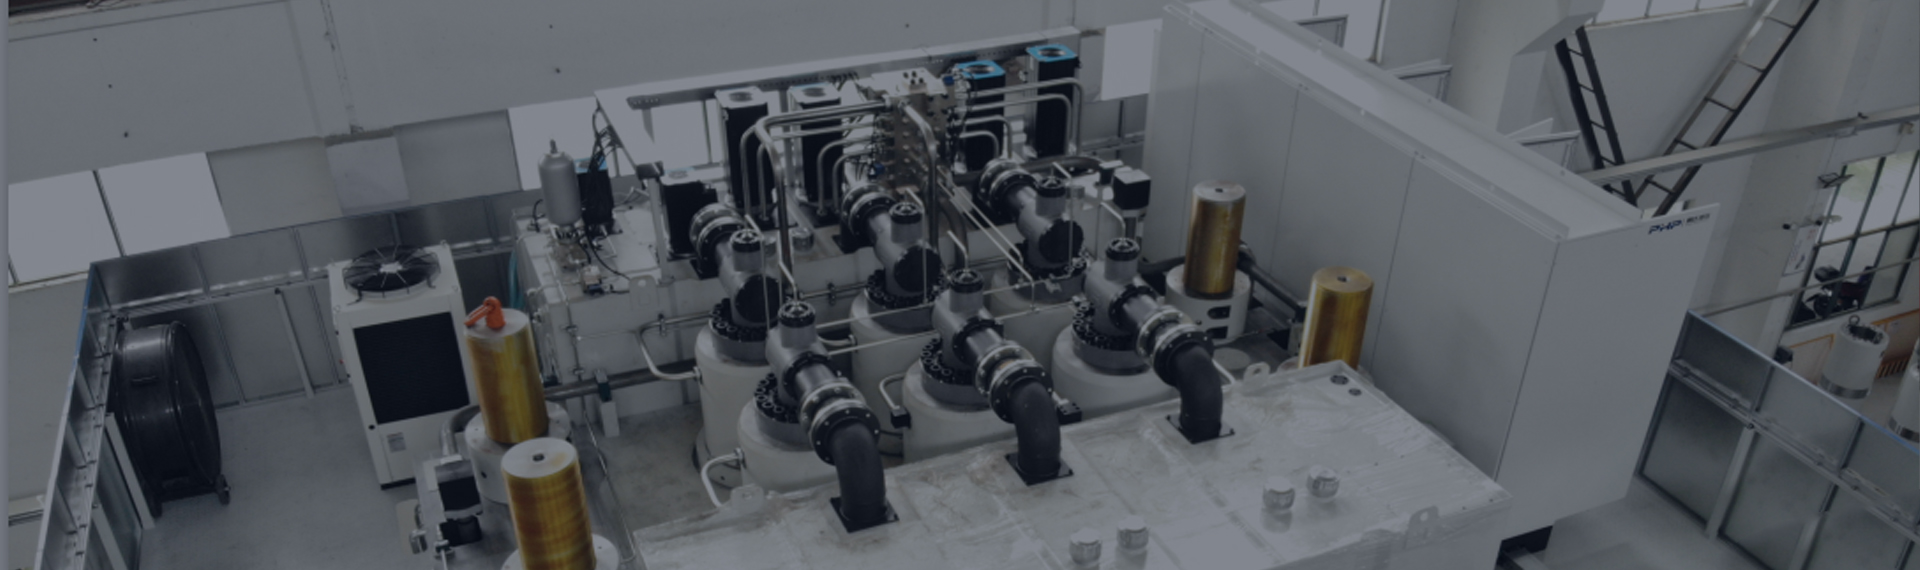

SMC模具与液压机的匹配应从以下几个方面开始 模具要求 ——不包括新闻目录。
压力机可能具有足够的额定吨位,但仍然不合适,因为其压板太小、日光不足、加热系统无法保持均匀的模具温度或其闭合轮廓与 SMC 材料的流动和固化行为不匹配。
核心匹配原则:
从模具要求开始,然后向后考虑液压机规格,而不是相反。
从模具要求开始,然后向后考虑液压机规格,而不是相反。
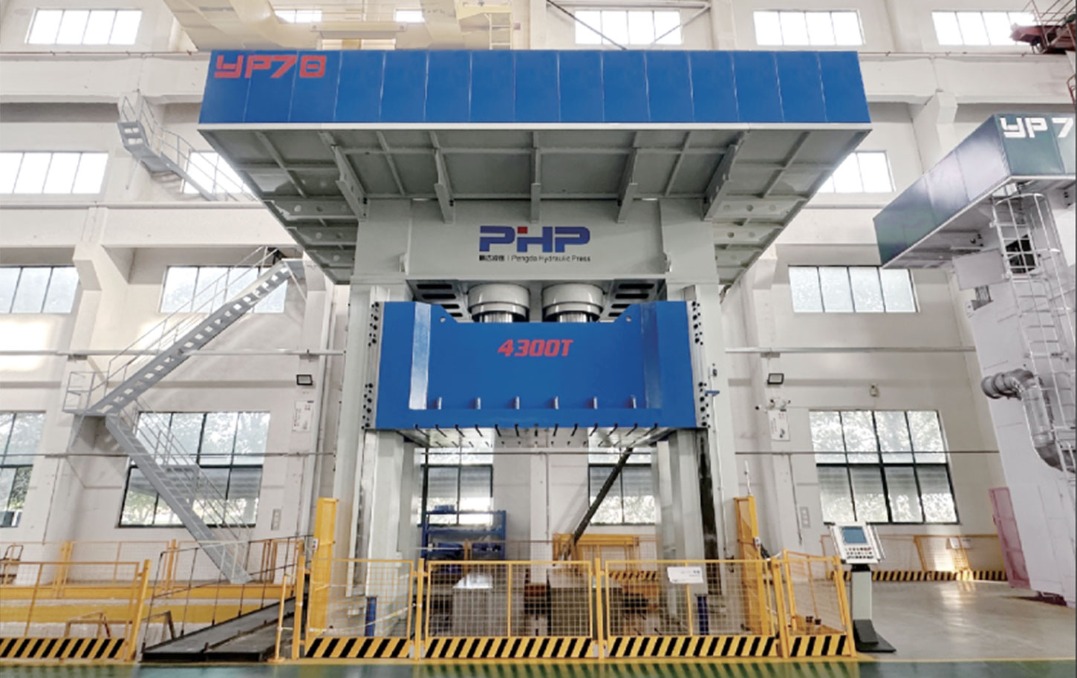
对于新的SMC项目,最可靠的方法是将模具要求逐步转换为压机规格。
内容
1. 根据投影面积和成型压力计算所需的 SMC 冲压吨位
压力机吨位是第一个计算参数 因为它决定是否可以在整个模腔上施加足够的力。
一个实用的起始公式是:
所需冲压力 = 总投影面积 × 所需成型压力
在美国单位工作时:
冲压力(短吨)= 投影面积 (in²) × 成型压力 (psi) ÷ 2,000
吨位计算示例
假设 SMC 组件的总投影成型面积为 1,500 英寸² 并且该过程需要 1,000 磅/平方英寸 成型压力:
1,500 × 1,000 ÷ 2,000 = 750短吨
因此,应选择高于该理论最小值的压力机,并具有适当的工程余量。
不要将成型压力视为固定数字
困难的部分是确定正确的成型压力。 SMC 压缩成型压力可能会根据材料配方和成型部件的几何形状发生显着变化。
可能增加填充阻力的因素包括:
- 深肋骨和凸台
- 物料流路长
- 薄壁型材
- 高玻璃纤维含量
- 复杂型腔特征
- 插入件和局部加固
- 初始充电覆盖率低
重要: 成功用于扁平 SMC 面板的成型压力不应自动应用于具有深肋和长流动距离的结构部件。
对于一个 多型腔模具 ,计算所有型腔的组合投影面积,而不是单个组件的面积。还应考虑流量平衡和不等的填充阻力。
检查负载位置,而不仅仅是总吨位
力量分布与总力量一样重要。如果成型区域明显偏离压机中心,机器可能会遇到 偏心加载 .
这可以有助于:
- 压力分布不均匀
- 一侧闪光过多
- 另一面填充不完整
- 导轨和压板上的额外应力
- 加速模具磨损
目标不仅仅是购买更多吨。 压力机必须提供足够的力,同时将该力均匀地分布在实际模具占地面积上。
2. 验证压板尺寸、日光、模具安装、平行度和偏转度
吨位后,将实际模具尺寸与实际尺寸进行比较 可用工作空间 液压机的。
压板尺寸必须包括安装空间
模具长度和宽度必须适合可用的上压板和下压板区域。但是,不要仅将模具占地面积与已发布的压板尺寸进行比较。
可能需要额外空间:
- 模具夹具和 T 型槽
- 隔热板
- 加热连接
- 热电偶接线
- 液压或气动管路
- 真空连接
- 模具处理设备
技术上适合在压板边缘之间的模具可能仍然是 安装困难或不安全 如果没有足够的空间容纳夹具、接线、软管和维护通道。
一起检查闭模高度、日光和行程
日光 是压机完全打开时压板之间的最大可用距离。
它必须容纳模具以及零件移除和顶出所需的间隙。
所需日光 > 闭模高度 开口/顶出间隙
较深的 SMC 组件或具有较长顶出运动的模具可能比较浅的面板模具需要更多的开口空间。
冲压行程还必须足以从闭合成型位置移动到所需的卸载位置。
确认模具安装接口
订购机器之前,请比较:
- T 形槽位置
- 安装螺栓样式
- 顶出开口
- 模具定心功能
- 液压顶出器连接
为什么压板平行度很重要
SMC 模具需要统一的闭合条件。如果上压板和下压板不够平行,模具的一侧可能会比另一侧先闭合。
由此产生的问题可能包括:
- 零件厚度不均匀
- 闪光不一致
- 加速剪切边缘磨损
- 型腔压力不均匀
因此,应该对并行性进行评估 可用压板面积 并且,在适当的情况下,在工作负载下进行测量,而不是仅依赖于空载测量。
负载下的压板挠度同样重要
静态平行度并不一定意味着模板在最大成型力下保持平坦。
压板刚度不足可能会导致结构在压缩过程中偏转。这对于以下方面尤其重要:
- 大面积SMC面板
- 薄壁部件
- 多型腔模具
- 模具延伸至靠近压板边缘的位置
因此,压板刚度、压机框架刚度和额定吨位应作为一个系统进行评估。
3. 匹配模具加热区、温度均匀性、真空和排气
不应仅仅因为其加热系统能够达到所需的最高温度而选择SMC压机。
更重要的问题是系统是否能够在实际模具中保持所需的温度分布。
温度均匀性比最高温度更重要
SMC 模具通常在高温下运行以引发并完成热固性固化。根据材料配方和工艺要求,模具温度通常约为 130–165°C .
然而,最终设定值应始终遵循材料供应商的建议和实际工艺试验。
如果模具的一个区域变得比另一个区域热得多,则 SMC 会开始在较热的区域凝胶化,而材料仍在流入另一部分。
这可能有助于:
- 填充不完全
- 表面缺陷
- 固化不均匀
- 内应力
- 周期间不一致
供暖系统参数验证
- 总加热功率
- 独立控制的加热区数量
- 加热器放置
- 热电偶数量和位置
- 上下模温度要求
- 预热时间
- 循环之间的温度恢复
工程重点: 不要只问压机能否达到150°C。询问加热系统是否可以在整个有效成型表面上保持所需的温度分布。
将真空和排气与关闭顺序相匹配
关闭过程中残留在型腔内的空气可能会导致空隙、烧痕、表面不良或填充不完全。
如果模具采用真空辅助成型,确认压力机控制系统可以协调:
- 合模位置
- 真空活化
- 排气顺序
- 压力积聚
剪切边缘在模具和机器之间产生另一种相互作用。装料位置、剪切边接合、排气和闭合速度决定型腔何时密封以及何时开始完全成型压力。
为此, 模具设计师、SMC材料供应商、冲压工程师 应就所需的关闭轮廓达成一致。
4. 调整顶出力并将冲压速度与 SMC 周期相匹配
顶出要求在很大程度上取决于成品部件的几何形状和表面状况。
具有足够吃水深度的大浅面板可以轻松释放。缠绕在核心和垂直壁上的较深组件可能需要更大的顶出力。
影响所需顶出力的因素
- 垂直模具接触面积
- 成型收缩率
- 拔模角
- 表面纹理
- 模具温度
- 脱模剂系统
- 顶针或顶出板布置
- 部件刚度
- 顶出装置重量
因为这些变量相互作用, 没有适用于所有 SMC 模具的通用顶出力公式。
现有的模具数据、模具计算和试验结果通常更可靠。然后,压力机顶出器应提供足够的力、行程、可控的速度和工程安全裕度。
匹配整个印刷机速度配置文件
对于 SMC 生产,仅靠最大冲压速度并不能说明工艺的适用性。
典型的 SMC 冲压机运动顺序:
快速接近→受控缓慢关闭→材料流动→压力增大→固化/保持→减压→打开→顶出
快速接近→受控缓慢关闭→材料流动→压力增大→固化/保持→减压→打开→顶出
快速接近 当模具仍远离 SMC 装料时,可缩短非生产周期时间。
然而,当模具达到装料量时,机器应过渡到受控的成型速度。材料需要足够的时间流过型腔,同时空气通过通风或真空系统逸出。
关闭太慢
``````` 在空腔完全填充之前,SMC 可能会开始胶凝和固化。
关闭得太快
``````` 该过程可能会滞留空气、产生过多的毛边、扰乱材料流动或影响纤维分布。
因此,液压系统需要的不仅仅是高的最大速度。它需要 快速接近、成型速度、压力建立、压力保持和减压之间的可重复转换。
当需要快速运动和精确的过程转换时,蓄能器辅助回路或高响应伺服液压系统可能很有用。
5. 检查控制装置、自动化接口和未来的模具要求
确认基本机械要求后,评估压力机是否能够在模具的预期生产寿命内支持模具。
传统液压与伺服液压
传统的液压机适用于稳定、高负载的 SMC 生产。伺服液压系统可以提供更灵活的压力和速度控制,同时有可能降低部分负载、保持和待机条件下的功耗。
选择应基于实际的成型周期、生产时间、自动化水平和能源成本,而不仅仅是伺服技术。
何时可以对现有压机进行改造?
在考虑控制或液压改造之前,请确认现有机器已提供足够的:
- 吨位
- 压板面积
- 结构刚性
- 日光
- 滑枕行程
- 顶出能力
改造限制: 如果模板太小,框架刚性不够,或者可用吨位不足,升级PLC或液压控制将无法纠正基本的机械不匹配。
考虑自动化和未来工具
自动 SMC 装料装载、机器人卸载、光幕、双手控制、真空系统、喷射器和外围设备都需要适当的控制接口和安全联锁装置。
还应考虑未来的模具。更大或多腔模具可能需要额外的:
- 压板面积
- 吨位
- 框架刚性
- 加热区容量
- 并行度控制
当下一个模具到达时,仅满足当今最低规格的压力机可能会成为生产限制。
围绕模具制定压力机规格
选择SMC液压机最安全的方法是准备一个 模压匹配表 在索取设备报价之前。
| 参数 | 需要确认什么 |
|---|---|
| 投影面积 | 包括所有型腔的总成型面积 |
| 压力机吨位 | 所需的成型压力加上工程余量 |
| 压板尺寸 | 模具占地面积以及安装和维修空间 |
| 闭模高度 | 与压力机最小/最大工作高度的兼容性 |
| 日光 & Stroke | 有足够的间隙用于打开、拆卸和弹出 |
| 供暖 | 温度、加热区域、功率和均匀性 |
| 弹射 | 力、行程、速度和顶出接口 |
| 速度曲线 | 快速接近, molding speed, holding, and opening |
| 辅助系统 | 真空、自动化、安全和机器人接口 |
这些参数允许压力机制造商评估 完整的成型工艺 而不是仅从吨位来推荐机器。
需要将SMC模具与液压机配套吗?
```````在 无锡鹏达HZ智能装备有限公司 、SMC液压机选型可根据模具尺寸、投影面积、所需成型压力、加热配置、工作行程、顶出要求、生产周期等进行评估。
在设备设计之前提供这些模具参数有助于减少后期的工装修改,并在调试过程中更容易建立稳定的SMC成型工艺。
```````常见问题解答
如何计算SMC模具所需的液压机吨位?
将总投影成型面积乘以所需的 SMC 成型压力。以美国单位表示:
压力机吨位 = 投影面积 (in²) × 压力 (psi) ÷ 2,000。
然后应增加适当的工程余量,同时还应检查偏心载荷和多腔压力分布。
在安装 SMC 模具之前,我应该检查哪些压板尺寸和日光尺寸?
可用的压板必须容纳模具占地面积以及夹具、绝缘体、加热器、接线和服务连接。日光必须超过闭合模具的高度,同时为模具打开、零件移除和顶出留出足够的空间。
为什么模板平行度对于 SMC 成型至关重要?
模板平行度差会导致模具闭合不均匀、零件厚度变化、飞边不一致、剪切边磨损和型腔压力不均匀。所需的公差应根据压板尺寸、模具设计、零件要求和负载压力机行为来确定,而不是依赖于一个通用值。
如何使加热板温度均匀性与我的 SMC 模具要求相匹配?
首先确定 SMC 材料和模具所需的温度范围和允许变化。然后评估加热器功率、加热区布置、热电偶位置、模具尺寸和热损失。 整个成型表面的温度分布通常比单独的最高温度更重要。
我应该为 SMC 模具指定多大的顶出力?
顶出力取决于零件几何形状、垂直接触面积、拔模角、模具收缩率、表面状况、模具温度、顶出器设计和摩擦力。最好使用模具计算、可比较的模具数据或生产试验来建立,然后是适当的工程裕度。
我应该如何将压机关闭速度与 SMC 材料流动和固化行为相匹配?
在模具到达装料之前使用快速行进,然后过渡到受控的成型速度,为 SMC 提供足够的时间流动,并允许截留的空气在发生明显凝胶化之前逸出。压力建立、固化、减压、打开和顶出也应作为单独的工艺阶段进行控制。
我应该改造现有液压机还是选择新的伺服液压机来进行 SMC 成型?
当现有压力机已经具有足够的吨位、压板面积、刚性、日光、行程和模具接口时,改造就有意义。如果这些基本的机械规格不够,那么新的压力机通常更实用。当精确的压力和速度控制、自动化、配方灵活性或降低能耗很重要时,伺服液压技术特别有用。