 English
 中文简体
 Español
 Português
 Deutsch
 русский

SMC模具调试指南
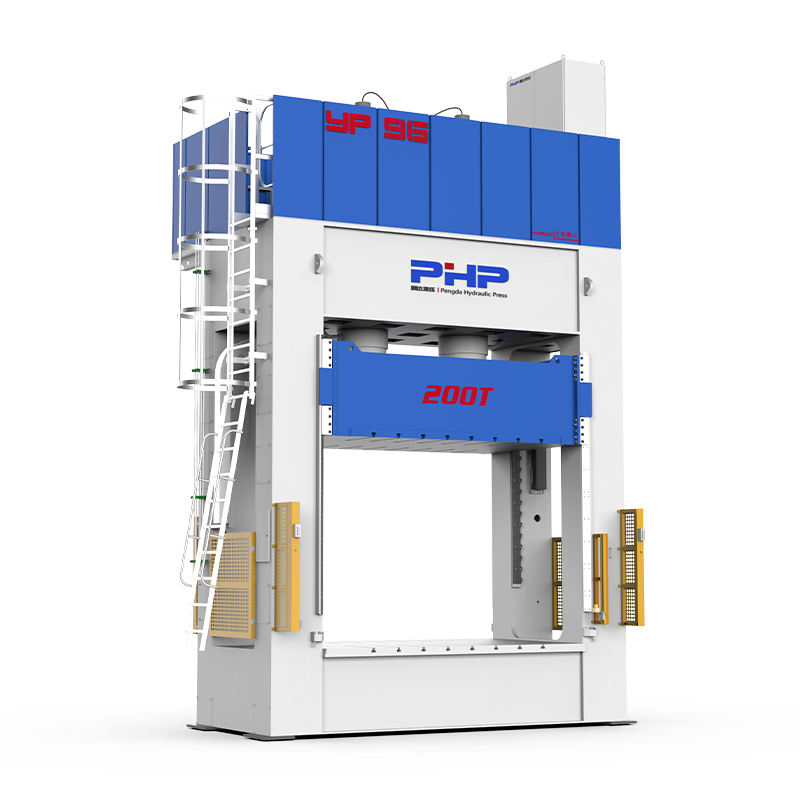
在液压机上安装新的 SMC 模具不仅仅是提升和夹紧操作。第一个设置建立了机械对准、加热条件、顶出器运动、冲压运动曲线和初始工艺窗口,这些将影响随后的每个生产周期。
模具可以物理地安装在压板上,但如果偏离中心安装、位于受污染的表面上、夹紧不均匀或在满生产压力下立即调试,仍然会产生问题。
内容
- 1 1. 将新模具设置视为工程过程
- 2 2. 安装前确认冲床和模具的兼容性
- 3 3、模具安装前液压机的准备工作
- 4 4. 在新闻区工作前控制危险能源
- 5 5. 正确提升和定位模具
- 6 6. 最终合模前将模具居中并对齐
- 7 7. 夹紧模具而不使其变形
- 8 8. 连接加热、传感器和喷射器系统
- 9 9. 在加热和生产之前进行试运行
- 10 10. 逐渐加热模具并验证温度均匀性
- 11 11. 在低速和受控压力下执行第一次热关闭
- 12 12. 建立第一个SMC成型参数
- 13 13. 系统地检查第一个成型零件
- 14 14. 构建并保存经过验证的生产配方
- 15 15. 第一次生产运行后重新检查模具
- 16 16. 常见的新型 SMC 模具安装错误
- 17 17. 新 SMC 模具设置清单
- 18 从机械设置到稳定的生产配方
- 19 无锡鹏达HZ的SMC模压机解决方案
- 20 常见问题解答
1. 将新模具设置视为工程过程
新模具调试应遵循受控顺序,而不是直接从安装转向全压成型。
设置必须同时验证多个系统:
01
机械配合
确认压板面积、模具高度、模具重量、安装方式和开口间隙。
02
对准
验证模具中心线、导轨啮合、分型面和上/下模具关系。
03
公用事业
正确连接加热区、温度传感器、喷射器和辅助电路。
04
过程控制
逐渐建立闭合速度、压力建立、保压、温度和固化时间。
验证 → 职位 → 对齐 → 夹具 → 连接 → 试运行 → 热 → 试模 → 验证
2. 安装前确认冲床和模具的兼容性
在工具到达压力机之前应检查模具图纸。在将多吨模具悬挂在压板上后发现间隙问题会产生不必要的风险和停机时间。
| 项目 | 要验证什么 |
| 模具长×宽 | 安装在可用压板区域内,具有足够的夹紧和连接空间 |
| 闭模高度 | 与冲压日光、行程和闭合位置几何形状兼容 |
| 模具总重量 | 在压力机支撑和起重设备限制范围内 |
| 上模重量 | 适用于动模板及导向系统 |
| 所需空缺 | 在可用的冲压行程内 |
| 所需力量 | 在压力机容量范围内并具有适当的工艺余量 |
| 顶出行程 | 与压力机顶出行程和模具设计兼容 |
| 热ing System | 供电或供热符合模具要求 |
| 安装方式 | T 型槽、孔、夹具或快速夹紧系统兼容 |
不要仅检查模具总重量。
上半模的重量特别重要,因为它连接到移动压板并成为压力机移动质量的一部分。
3、模具安装前液压机的准备工作
在定位工具之前,应清洁并检查压力机工作区域。
典型的准备工作包括:
- 清洁上下压板表面;
- 清除树脂、金属碎片和硬化碎片;
- 检查T型槽、安装孔和夹紧面;
- 将喷射器系统返回到已知的安全位置;
- 检查压力机导轨和可见的液压连接;
- 确认起重设备和模具处理设备已准备就绪。
小的污染可能会造成大的设置问题。
模具一角下的硬化树脂碎片、金属碎片或损坏的垫片可能会产生局部高点,导致模具倾斜和就位不良。
切勿使用压力来补偿未正确安装在压板上的模具。
4. 在新闻区工作前控制危险能源
模具安装使人员靠近能够产生极高力的机器的操作点。因此,在人员进入危险区域之前,应遵循现场批准的能量控制和模具设置程序。
根据机器和正在执行的工作,控制装置可能包括:
- 电能隔离;
- 液压能量隔离;
- 释放或抑制储存的液压;
- 机械阻挡或安全支撑(如指定);
- 上锁/挂牌程序;
- 受控的提升程序;
- 仅限经过授权和培训的人员。
紧急停止不能替代维修或模具安装期间的能量隔离。
设置程序应遵循压力机制造商的说明、工厂的安全计划以及安装现场适用的法规。
5. 正确提升和定位模具
大型SMC模具可能重达数吨,因此在移动模具之前应制定起吊计划。
使用设计的吊点
验证模具制造商指定的吊耳或吊点、模具重量和重心。起重设备、卸扣、吊索和其他硬件应适合预期负载。
定位下模
下模具可以定位在下压板上并在最终对准之前大致居中。在此阶段,夹具不应妨碍必要的定位调整。
小心安装上模
上模具的定位应使导向元件和配合表面能够正确接合,而不会迫使两个半模在一起。
液压机不应该用作主要模具不对中的校正工具。
6. 最终合模前将模具居中并对齐
只要模具设计允许,模具的定位就应使主要成型负载合理地接近压机中心线。
模具中心 ≈ 负载中心 ≈ 新闻中心线
显着的偏心负载会增加压板偏转并使负载平行度更难以维持。
对齐检查可能包括:
- 导销和导套啮合;
- 分型线关系;
- 对齐键或参考块;
- 模具中心线位置;
- 软管和电气连接周围的间隙。
第一种方法应使用经批准的设置或慢跑模式以受控低速执行,并将人员安全地放置在危险区域之外。
7. 夹紧模具而不使其变形
一旦验证对齐,就可以使用认可的夹紧系统固定上半模和下半模。
夹紧应提供足够的保持力,而不会产生不必要的局部变形。
检查下模
- 夹紧位置;
- 螺栓啮合;
- 接触面;
- 服务许可;
- 模具座。
检查上模
- 完全支撑压板;
- 安全保留;
- 正确的方向;
- 压板行程时无移位;
- 安全的电缆和软管布线。
在适当的情况下,可以以平衡的顺序逐渐拧紧夹具,而不是完全拧紧一侧,而另一侧保持松动。
最终拧紧要求应遵循工具和夹紧系统制造商的规格,而不是使用通用扭矩值。
8. 连接加热、传感器和喷射器系统
SMC 工具通常包括多个实用程序和控制连接。在模具加热或循环之前应验证每一项。
热ing
确认电压、功率、加热区布置和电缆标识。
温度传感器
验证 thermocouple locations, signal response and zone mapping.
喷射系统
确认原点位置、方向、行程和机械间隙。
辅助电路
检查工具所需的液压、气动或电气连接。
在成为生产周期的一部分之前,应在没有成型零件的情况下验证顶出器的运动。
9. 在加热和生产之前进行试运行
在装载 SMC 材料之前,压力机和模具应完成受控的干燥循环。
打开 → 受控关闭 → 验证 Mold Contact → 打开 → 喷射器测试 → 返回
在试运行期间,检查:
- 意外的机械阻力;
- 异常声音;
- 导销干涉;
- 软管或电缆拉伸;
- 喷射器干扰;
- 意外的压板运动;
- 自动化间隙。
不要以满负荷生产的方式开始调试。
初始关闭的目的是验证几何形状、接触和间隙,而不是证明最大吨位。
10. 逐渐加热模具并验证温度均匀性
室温下的机械对准只是第一个条件。 SMC 模具在高温下运行,热膨胀会改变工具的行为方式。
在初始加热期间,监控:
- 单独的加热区;
- 热电偶响应;
- 加热器电流异常或报警;
- 温升率;
- 整个模具的温差。
模具温度不均匀→固化不均匀→收缩不均匀→表面和尺寸变化
达到初始成型温度后,在评估生产行为之前应进行充分的热稳定。
控制器设定点不应被视为整个模具表面已达到相同温度的证据。可以根据工厂的温度控制程序单独验证关键区域。
11. 在低速和受控压力下执行第一次热关闭
热膨胀可能会稍微改变对准,因此在开始正常生产之前,应在加热后再次检查模具。
保守的初始运动曲线可以遵循以下逻辑:
1 方法
以受控速度移向模具。
2 早期放缓
在关键接触之前降低速度。
3 慢速接触
观察模具就位和压力响应。
4 受控压力
在应用生产设置之前确认机械行为。
压力也可以是诊断信号。
如果液压在预期模具位置之前意外升高,请停止并调查可能的干扰、不对中、污染或不正确的安装,而不是强行关闭压力机。
12. 建立第一个SMC成型参数
只有在机械、热力和辅助系统经过验证后,才应进行第一次 SMC 装料。
初始工艺配方通常包括:
装料重量 收费范围 冲锋位置 快速平仓 成型速度慢 压力积聚 峰值压力 保压压力 模具温度 固化时间
初始设置应保守并基于材料、工具和工艺要求,而不是立即使用激进的生产目标。
只要可行,一次更改一个重要变量。同时改变压力、温度、装料重量和速度使得根本原因分析变得更加困难。
13. 系统地检查第一个成型零件
第一部分不应仅以空腔是否完全填充来判断。
结构化检查应包括目视检查和尺寸检查。
目视检查
- 闪光;
- 短射;
- 流痕;
- 水泡;
- 纤维暴露;
- 表面缺陷。
尺寸检验
- 零件厚度;
- 整体尺寸;
- 翘曲;
- 关键安装特征;
- 局部尺寸变化。
注意重复的缺陷位置
如果缺陷总是出现在同一角、边缘或空腔区域,则其位置可以提供有用的故障排除信息。
| 重复症状 | 可能需要调查的领域 |
| 一侧闪光 | 模具安装、夹紧、电荷分布、平行度 |
| 同角处的短填充 | 充电模式、通风、温度、闭合曲线 |
| 零件之间的厚度差 | 模具间隙、压力机对准、压板偏转 |
| 可重复区域出现水泡 | 通风、材料状况、温度和固化 |
| 某一区域的表面变化 | 局部温度或流动行为 |
14. 构建并保存经过验证的生产配方
一旦一致地生产出可接受的零件,成功的设置应该成为记录的机器配方,而不是依赖于操作员的记忆。
推荐配方数据
模具编号
产品编号
材料等级
温度设定点
快速平仓
慢关闭位置
成型速度
峰值压力
保压压力
保持/固化时间
打开ing Speed
喷射器设置
压力机控制支持数据记录、记录 位置 速度 压力 时间 为将来的故障排除和模具重新安装创建有用的参考曲线。
15. 第一次生产运行后重新检查模具
在第一个可接受的部分完成后,调试并未立即完成。
加热、重复压力循环和热膨胀可以揭示冷设置期间不可见的情况。
初次生产运行后,检查:
- 模具夹具和紧固件;
- 加热电缆和连接器;
- 液压或气动软管;
- 顶出操作;
- 分型线状况;
- 模具位置;
- 异常磨损或接触痕迹。
任何重新拧紧或调整均应遵循批准的工具和安全程序。
16. 常见的新型 SMC 模具安装错误
| 设置错误 | 可能的结果 |
| 不检查闭模高度 | 工具可能不适合压力机工作范围 |
| 安装在肮脏的压板上 | 模具倾斜和落座不良 |
| 职位ing the mold far off-center | 偏心负载和更大的压板偏转 |
| 在第一次关闭时使用全压 | 如果存在干扰,模具损坏的风险更高 |
| 夹紧不均匀 | 模具移动或局部变形 |
| 跳过试运行 | 机械干扰可能未被检测到 |
| 忽略上模重量 | 动模板负载过大 |
| 忽略温度均匀性 | 固化不均匀和零件质量不一致 |
| 一起更改多个参数 | 根本原因分析变得困难 |
| 不保存经过验证的食谱 | 下次换模后重复性差 |
17. 新 SMC 模具设置清单
第一阶段
安装前
- 审查模具图纸;
- 验证尺寸;
- 验证模具重量;
- 确认压机能力;
- 准备起重设备;
- 清洁压板表面。
第二阶段
安装期间
- 应用所需的能源控制;
- 定位模具;
- 验证对齐;
- 牢固夹紧;
- 连接暖气;
- 连接喷射器和传感器。
第三阶段
调试
- 执行干循环;
- 验证喷射器;
- 逐渐加热;
- 检查热均匀性;
- 执行受控热闭合;
- 确认压力响应。
第四阶段
首次生产
- 加载初始电荷;
- 检查第一部分;
- 一次调整一个变量;
- 验证流程窗口;
- 保存生产配方;
- 初次运行后重新检查模具。
从机械设置到稳定的生产配方
成功的 SMC 模具安装从机械验证到热验证,然后到受控成型,最后到可重复的生产配方。
适合 → 对齐 → 夹具 → 连接 → 试运行 → 热 → 低压试验 → 第一部分 → 优化 → 保存食谱
遵循此顺序有助于将机械安装问题与材料和工艺问题分开。它还为未来故障排除、模具更换和生产扩展提供更可靠的基准。
无锡鹏达HZ的SMC模压机解决方案
无锡鹏达HZ智能装备有限公司 开发用于 SMC、BMC 和复合材料压缩成型应用的液压机系统。
压机配置可以围绕模具尺寸、模具重量、压板尺寸、行程、日光、压力要求、喷射器要求、加热接口和计划的自动化来开发。
对于新的 SMC 项目,有用的技术信息包括零件图、模具图、闭模高度、上模和总模具重量、材料类型、所需成型力、目标周期时间和装卸方法。
参观 无锡电子报 了解有关定制 SMC 液压机和复合成型设备的更多信息。
常见问题解答
安装新的SMC模具前应检查哪些内容?
在将模具移动到压力机上之前,检查模具尺寸、闭合高度、总重量和上模具重量、所需的冲压力、行程、压板面积、顶出器要求、加热连接和安装兼容性。
SMC 模具是否应位于压机压板上的中心?
在模具几何形状允许的情况下,主要模具负载应放置在相当靠近压力机中心线的位置。显着的偏心载荷会增加压板偏转并使力分布不均匀。
第一次合模应该如何进行?
初始闭合应遵循批准的设置程序,使用受控的低速运动,以便在应用生产设置之前可以验证对准、导轨啮合、间隙和压力响应。
第一次试模时是否应使用最大生产压力?
第一次闭合旨在验证机械配合和对准。在根据调试程序验证模具、压力机运动和工艺条件之前,不应使用全部生产压力。
如何判断 SMC 模具是否正确对齐?
检查模具中心位置、导销啮合、分型线关系、安装表面和受控闭合行为。意外的早期压力上升也可能表明存在机械干扰。
模具加热器什么时候应该打开?
应首先完成机械安装、夹紧、连接和初始空运行检查。然后可以根据模具和工艺调试程序引入加热。
喷射器生产前应如何进行测试?
验证 its home position, movement direction, travel and mechanical clearance without a molded part before integrating ejector motion into the production cycle.
新的SMC模具应记录哪些参数?
有用的记录包括模具温度、装料重量和位置、闭合速度阶段、压力建立、峰值压力、保压压力、固化时间、开口设置和顶出设置。
为什么新的SMC模具只在一侧产生毛边?
可能的原因包括不均匀的模具安装、夹紧、压板平行度、局部电荷分布、分型线状况或不对称的材料流动。闪光灯的重复位置有助于指导故障排除。
生产开始后是否需要再次检查模夹?
应根据批准的维护和加工程序检查模具和夹紧系统,特别是在初始加热和压力循环之后,因为热膨胀和重复加载可能会暴露设置问题。