 English
 中文简体
 Español
 Português
 Deutsch
 русский
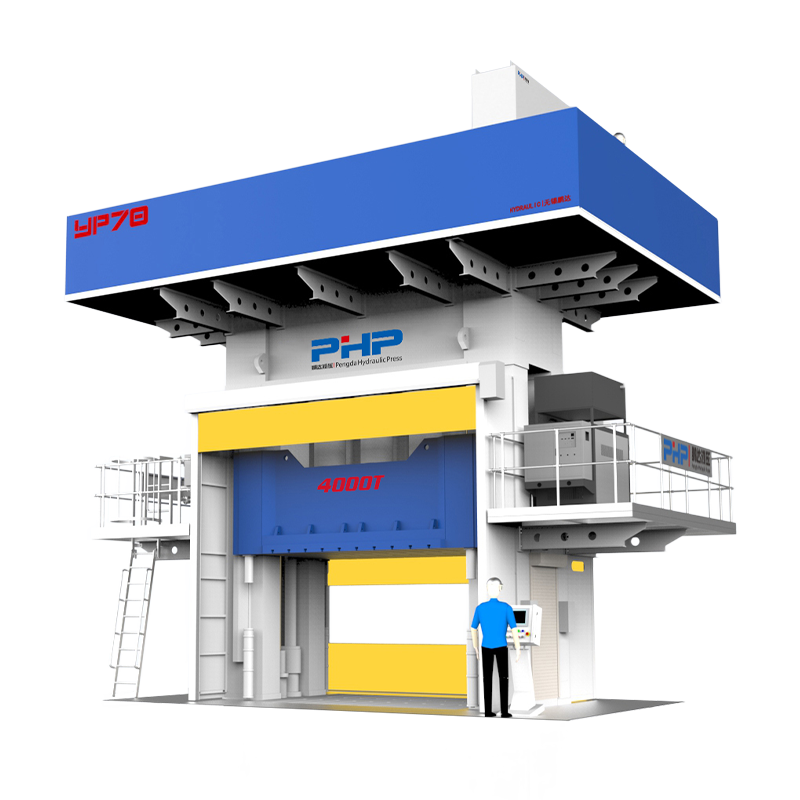
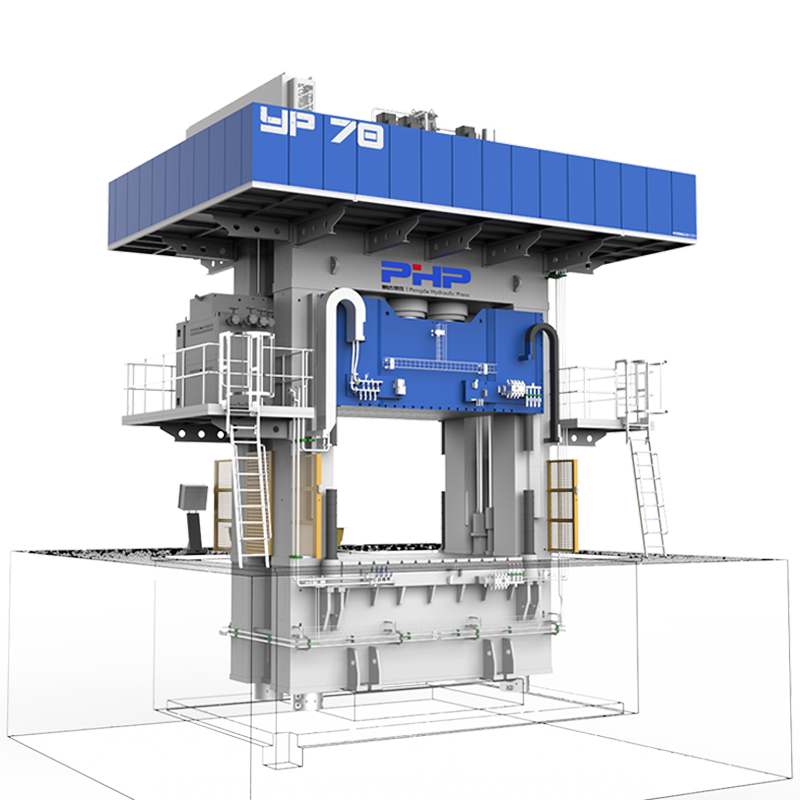
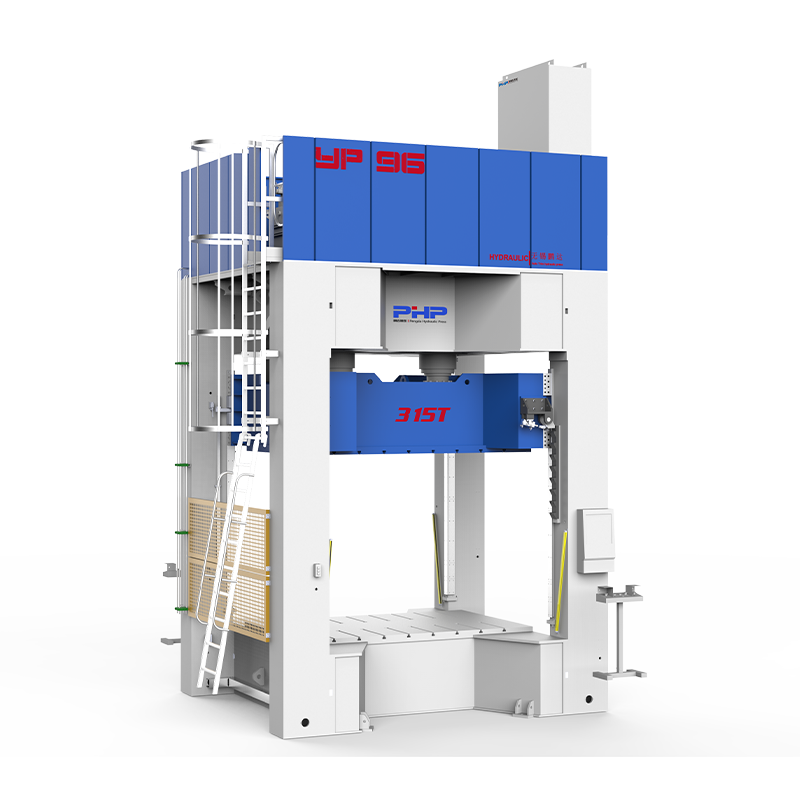
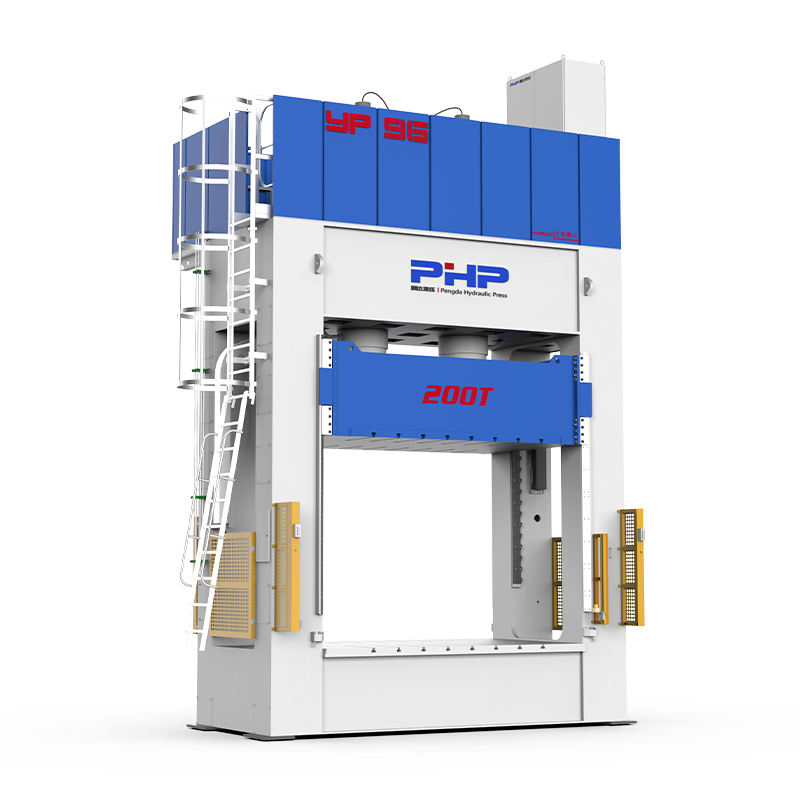
数控系统 修整通常更适合复杂的几何形状、较低的产量、原型和可能仍需要进行工程更改的 SMC 零件。当部件设计稳定、产量高且需要短节拍时间时,专用修整压力机变得越来越有吸引力。
然而,对于许多汽车和卡车 SMC 部件来说,最经济的解决方案不一定是其中一种工艺。混合生产单元可以使用修整压力机进行高速周边和开口去除,同时保留关键孔或复杂特征的 数控系统 加工。
SMC 零件在离开压缩成型过程时经常会带有毛边或仍需要孔、窗口、边缘精加工或尺寸校正的特征。因此,选择二次修边工艺不仅会影响边缘质量,还会影响模具投资、劳动力需求、生产能力、自动化程度和每个成品部件的总成本。
本指南来自 无锡鹏达HZ智能装备有限公司 从工程和生产角度比较 数控系统 修边和修边压力机。
内容
1. 数控系统 修剪与修剪冲压机:两种工艺的工作原理
在 CNC 修整中,模制 SMC 部件被定位在专用夹具上,而铣床、主轴或机器人切割系统则遵循编程路径。同一工位可以修整外部轮廓、加工槽、打孔以及从困难区域去除局部材料。
主要优点是灵活性。如果边缘几何形状发生变化,制造商通常可以修改 CNC 程序,并在必要时修改夹具,而不是构建全新的修整模具。这使得 CNC 在原型生产、产品发布、中小批量制造以及多模型生产过程中特别有用。
然而,SMC 加工面临着特殊的挑战。由于固化材料通常含有增强纤维,因此切割机同时穿过聚合物基体和磨料增强材料。随着刀具状况恶化,制造商可能会看到纤维暴露、起毛、纤维拔出、边缘缺口、局部基体损坏或切削力增加。
修剪机采用不同的方法。模制部件位于专用修整工具内,压力机施加所需的力来去除毛边、切割周边或冲孔。通常可以在一个冲压周期内处理多个特征。
| 工艺因素 | 数控修边 | 修剪压机 |
| 生产灵活性 | 高 | 模具完成后降低 |
| 工程变更 | 通常更容易适应 | 可能需要修改模具 |
| 复杂的 3D 轮廓 | 非常适合机器人或多轴 CNC | 可能,但工具变得更加复杂 |
| 周期时间 | 取决于总切割路径 | 对于稳定的几何形状来说可能非常短 |
| 初始专用工具 | 一般较低 | 一般较高 |
| 高-volume unit cost | 可能受到加工时间的限制 | 一旦工具摊销,就会变得更低 |
对于车身外板、卡车部件、结构盖、电池相关外壳和其他大型 SMC 部件,还必须考虑几何形状。在 CNC 加工过程中,无支撑的薄边缘可能会振动,而支撑不足的零件可能会在冲压修整过程中破裂或破裂。
2. 精度、公差和工具要求
人们很容易认为 CNC 是“高精度”选项,而修整压力机是“高速”选项,但实际生产要复杂得多。
CNC 精度取决于完整的工艺链:成型零件尺寸变化、翘曲、基准选择、夹具刚性、主轴状况、刀具偏转、切削参数和刀具磨损都会影响最终尺寸。
例如,制造商可以为安装孔指定比非功能性外部周边更严格的位置公差。在这种情况下,即使主要周边是由修边压力机加工的,CNC 也可能会保留用于安装特征。
重要: 机器定位精度不应与成品 SMC 零件公差相混淆。 CNC 机器的定位精度可能远远高于模制部件本身在夹具中重复定位的精度。
SMC切削刀具应根据增强材料类型、玻璃纤维含量、壁厚、要求的边缘质量和生产数量来选择。硬质合金刀具在复合材料加工中很常见,而当磨料磨损成为主要成本驱动因素时,可以评估涂层或基于金刚石的解决方案。
更可靠的生产策略是监控:
- 成品边缘质量;
- 尺寸漂移;
- 主轴负载;
- 切削力;
- 刀具振动;
- 累积切割距离。
如何估计修剪压力
不应简单地根据SMC元件的投影面积来选择修边压力机。切割周长、壁厚、材料特性、孔数量、模具布置以及是否同时修整特征都会影响所需的负载。
概念切削力 ≈ 有效切削周长 × 材料厚度 × 有效剪切力 × 工艺安全系数压力机的选择还应考虑模具尺寸、日光、行程、工作台尺寸、偏心加载、接近速度、返回速度、自动化空间和所需的生产节拍。
因此,在请求设备时,制造商应提供 SMC 等级、零件图或 3D 模型、厚度、完整修整周长、孔和开口尺寸、目标公差、年度数量和目标周期时间。
3. 周期时间、产量和投资回报率
CNC 最大的经济优势通常是其对专用工具的投入相对较低。冲压修整的最大经济优势是模具开发后能够快速加工稳定的几何形状。
考虑两个假设的 SMC 组件。 A 部分每年生产 4,000 件,每隔几个月就会进行一次设计变更。 Part B是年产10万片的汽车面板,设计稳定,生产线节拍严格。
即使这两种成分在技术上都可以使用任一方法进行加工,但它们的经济要求却非常不同。
| 生产条件 | 通常值得首先评估的流程 |
| 原型零件 | CNC |
| 频繁修改 CAD | CNC |
| 一条线上有多个变体 | CNC |
| 复杂的多轴轮廓 | CNC/机器人修边 |
| 稳定量产 | 修剪压机 |
| 节拍时间非常短 | 修剪压机 |
| 高 volume with several critical machined features | 混合动力数控冲床 |
计算盈亏平衡交易量而不是猜测
每个制造商应从 CNC 更换为修边压力机的年度数量并没有统一。应根据实际成分计算决定。
盈亏平衡数量 = 额外的修整模具投资 ÷(每个零件的 CNC 成本 - 每个零件的冲压修整成本)仅说明性示例:
一家公司估计,专用修整工具比 CNC 夹具需要多 70,000 美元的初始投资。据计算,CNC 修边成本为每个部件 6.00 美元,而自动冲压修边成本估计为每个部件 2.50 美元。
每个零件节省 = 3.50 美元
简单盈亏平衡数量 = 70,000 美元 ÷ 3.50 美元 = 20,000 个组件 .
这并不意味着 20,000 个零件是行业规则。改变模具成本、人工费率、刀具消耗、机器利用率、废品率、产品寿命或节拍要求,结果会立即改变。
正确的投资回报率计算应包括设备折旧、固定装置或模具、直接劳动力、消耗品、除尘、检查、报废、维护、停机时间、自动化以及组件将继续生产的预期年数。
4. 自动化、维护和安全考虑
CNC 和修整冲压生产单元都可以通过机器人上下料进行操作,但它们的单元设计不同。
CNC 修整单元可能包括六轴机器人或多轴加工中心、夹具识别、激光或视觉辅助定位、自动换刀、主轴负载监控、刀具破损检测、封闭防护和除尘系统。
加工玻璃纤维增强 SMC 时,粉尘管理值得特别注意。封闭的单元和合适的提取系统可以帮助控制空气中的加工碎片,同时减少导轨、固定装置、传感器和其他生产设备的污染。
修整压机单元可以包括:
- 机器人从成型站转移;
- 零件定向或冷却站;
- 修整模具和液压机;
- 废料分离;
- 成品检验;
- 自动剔除不合格部件。
维护也会影响实际吞吐量。 CNC 系统需要刀具检查、主轴维护、夹具检查、提取系统维护以及定位表面监控。修边压力机需要检查切削刃、导轨、液压系统、传感器、润滑、模具对准和防护系统。
对于美国的安装,设备布局应考虑适用的机器防护要求和危险能量控制程序。在维护、工具更换、模具维修、故障排除或其他存储的液压、电力、气动或机械能可能存在危险的工作中,上锁/挂牌程序变得尤为重要。
5. 当混合数控修剪机策略有意义时
制造商并不总是需要专门选择一种技术。在许多 SMC 项目中,混合方法在周期时间和灵活性之间提供了更好的平衡。
策略 1:首先进行修剪,然后进行 CNC 精加工
修整压力机可在短周期内去除稳定的周边、大开口和主要毛边。然后,CNC 只加工精密安装孔、局部轮廓或无法轻易融入修整模具的特征。
这缩短了数控机床的占用时间,同时避免了不必要的复杂模具。
策略 2:启动期间 CNC,设计冻结后修剪冲压
在原型和试生产期间,CNC 负责处理整个修整操作。当工程师修改CAD模型时,制造商可以修改切割程序。
当部件通过鉴定并且其几何形状变得稳定后,可以引入专用的修整模具进行批量生产。
此策略有助于避免在组件仍在变化时投入大量工具投资。
示例性汽车面板场景
考虑需要进行周边修整、四个大通风口和六个安装孔的 SMC 卡车外板。
在试生产期间,CNC 可能会完成所有功能,因为年产量较低且预计需要进行多次图纸修改。一旦产量增加,周边和通风口可以转移到修剪压力机,同时 CNC 保留用于安装孔。
结果不一定是投资最低的机器,但可能是一个更好的总体生产系统:更短的 CNC 加工时间、更多可用的 CNC 能力、受控的关键尺寸以及更快的大批量修整。
6. 如何选择数控修边机和修边机
在选择设备之前,制造商应回答以下问题:
| 决定因素 | 工程问题 |
| 年产量 | 每年必须生产多少合格零件? |
| 程序生命周期 | 该组件将继续生产多少年? |
| 设计成熟度 | 几何形状是否已冻结或仍需修改? |
| 零件几何形状 | 修剪路径是平面的、弯曲的还是全三维的? |
| 特征数量 | 需要多少个孔、槽、窗口和切口? |
| 公差 | 哪些维度实际上控制装配或鉴定? |
| 节拍时间 | 有多少秒可用于修剪? |
| 表面质量 | 切割边缘是可见的、粘合的、涂漆的、密封的还是隐藏的? |
| 变体 | 细胞会产生一个部件还是多个相关部件? |
| 自动化 | 处理是手动、半自动还是全机器人? |
CNC 当灵活性、复杂的几何形状和工程变化占主导地位时最好考虑。
修剪压机 当几何形状稳定并且短节拍时间对于批量生产至关重要时,最好考虑。
混合动力 当高产量必须与多个复杂或高精度的辅助功能相结合时,值得评估。
常见问题解答:SMC 零件的 CNC 修边与修边压力机
与 PengdaHZ 讨论您的 SMC 修整要求
无锡鹏达HZ智能装备有限公司 为 SMC 制造应用提供液压机和生产设备解决方案。
如果您正在评估现有 SMC 组件的修整压力机或将压力机修整与 CNC 加工进行比较,则设备决策应从零件开始,而不是仅从压力机吨位开始。
对于初始工程评估,请准备以下信息:
- 2D绘图或3D零件模型;
- SMC材料规格;
- 标称和最大壁厚;
- 所需的周长、孔和开口;
- 关键尺寸公差;
- 年产量;
- 目标周期时间;
- 计划的手动或机器人处理。
根据这些参数,PengdaHZ 可以讨论合适的压机产能、模具概念、生产单元配置、自动化要求,以及专用修整压机设备是否能为您的 SMC 生产计划提供经济优势。
请联系 PengdaHZ 请求对您的组件进行初步 SMC 修整和液压机评估。