 English
 中文简体
 Español
 Português
 Deutsch
 русский

当模压机打开时,SMC 零件的生产并没有结束。大多数模制部件在组装前仍然需要修边、孔加工、毛边去除、切口或尺寸精加工。
修整方法可直接影响尺寸精度、边缘质量、循环时间、刀具消耗、粉尘产生,并最终影响每个成品部件的成本。
对于汽车面板、电气外壳、电池组件、电器零件和其他压缩成型产品,制造商通常选择 CNC 铣削、磨料水射流切割、模具修整、锯切或研磨、手动修整,以及在某些应用中选择激光切割。
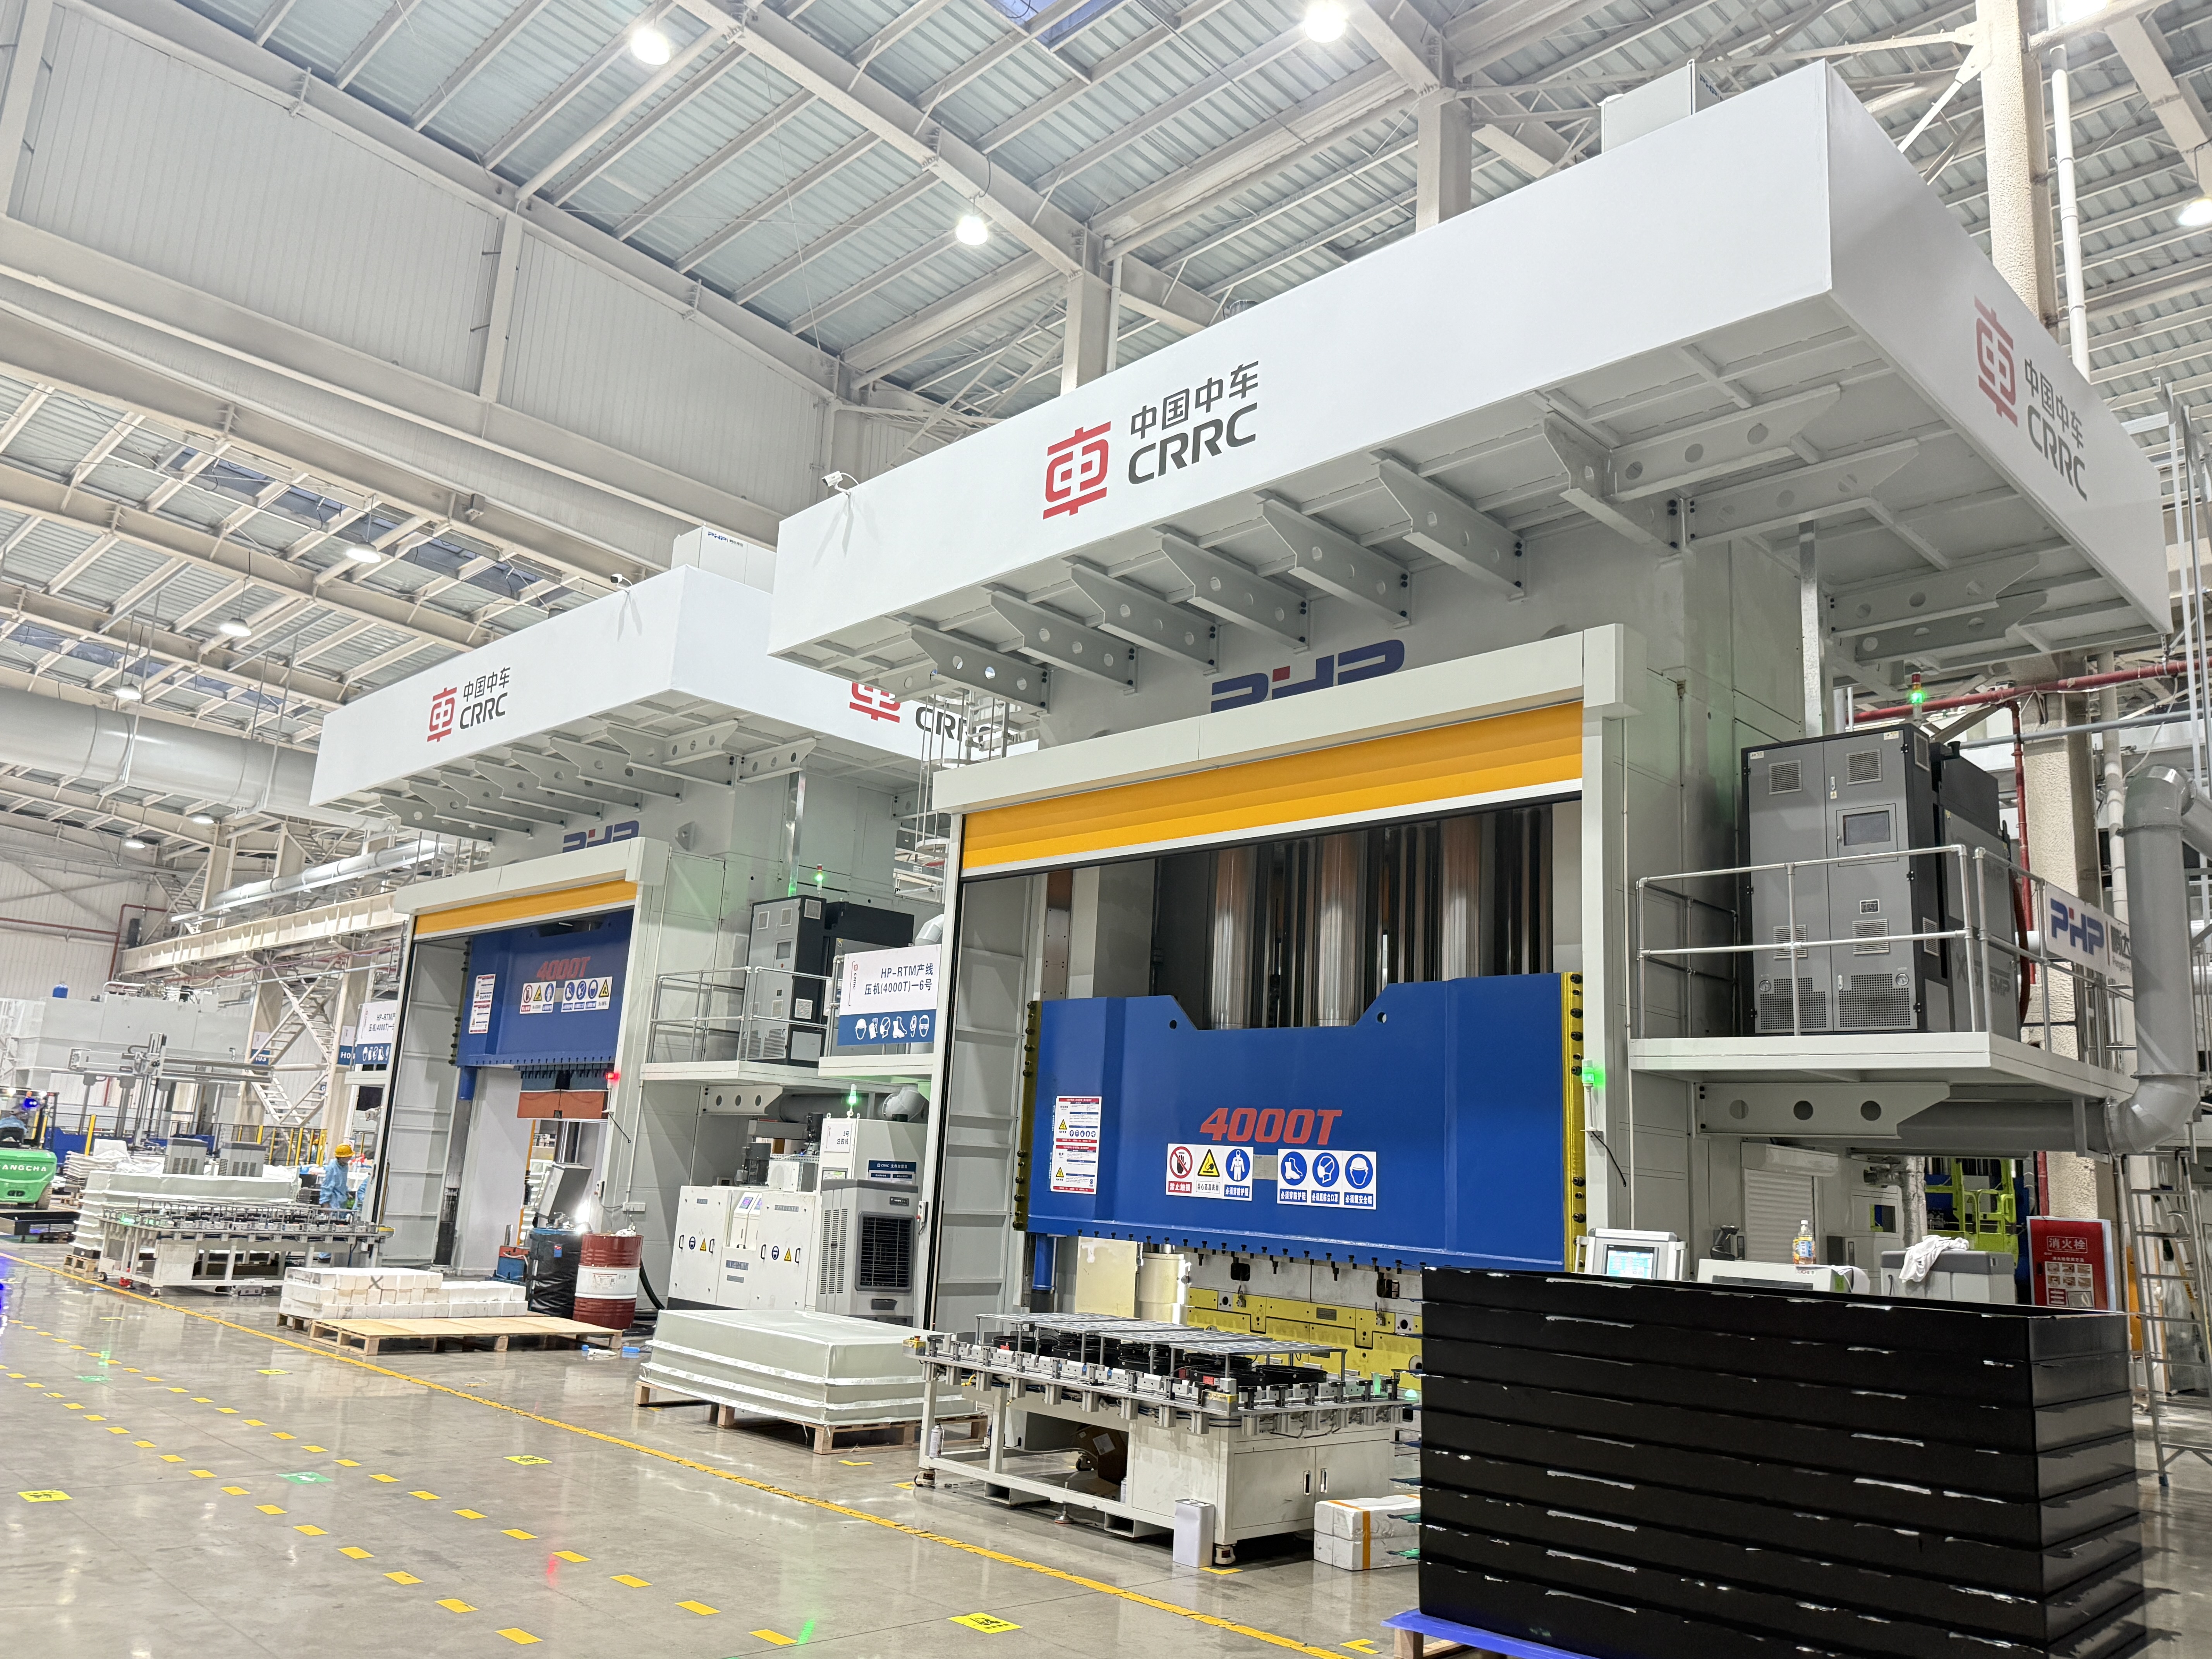
对于每个 SMC 组件,没有单一的最佳方法。正确的选择取决于零件几何形状、SMC 配方、壁厚、产量、公差要求、下游精加工以及所需的自动化水平。
内容
如何选择 SMC 零件修整方法
实际的修剪决定应从五个问题开始:
- 年产量是多少?
- 修剪轮廓有多复杂?
- 需要什么尺寸公差?
- SMC材料的厚度和磨蚀性如何?
- 修整过程是手动的、基于 CNC 的还是集成到自动化生产单元中?
对于原型和小批量生产,数控铣削和水射流切割等灵活工艺通常可以避免专用修整工具的成本。对于稳定、大批量的汽车生产,模具修整由于周期时间短,因此可以证明更大的初始模具投资是合理的。
CNC 铣削占据中间位置。它是可编程的,适用于孔和复杂轮廓,并且可以合并到机器人或自动生产单元中。
| 修剪方法 | 典型应用 | 产量 | 灵活性 | 准确性潜力 | 初始模具成本 |
|---|---|---|---|---|---|
| 数控铣削 | 复杂轮廓、孔、槽 | 从低到高 | 高 | 高 | 中等 |
| 磨料水刀 | 厚或困难的复合型材 | 低到中 | 非常高 | 高 | 中等 |
| 模具/压力机修整 | 重复生产零件 | 高 | 低 | 高 after tooling validation | 高 |
| 锯切/磨料切割 | 直边或简单边缘 | 低到中 | 中等 | 中等 | 低 |
| 手动修剪 | 原型、修复、二次精加工 | 低 | 非常高 | 取决于运营商 | 低 |
| 激光切割 | 选定的薄型或特殊复合材料应用 | 取决于应用 | 高 | 潜力高 | 高 |
示例 1:大批量汽车外部部件
考虑每年生产 60,000 件的 SMC 汽车面板,具有稳定的设计和可重复的装饰线。
与在通用机器上重复加工每个边缘相比,专用的模具修整操作或高度自动化的 CNC 修整单元可以提供更好的经济性。
较大的模具投资分布在数以万计的零件上。
示例 2:小容量能源设备外壳
现在考虑每年仅生产 2,000 件的 SMC 外壳,具有多种产品尺寸和定期工程变更。
CNC 刳刨机或水刀系统通常比专用修整模具更容易重新编程。
混合流程也很有意义。水射流切割可以快速去除大的部分,然后对安装孔、关键接口和高公差特征进行 CNC 铣削。
CNC铣削、水射流、模具修整等方法
SMC 含有增强材料、树脂,通常还含有矿物填料。这些成分使得该材料与加工铝或未填充的热塑性塑料有很大不同。
玻璃纤维、碳纤维和填料会加速刀具磨损。已发表的 SMC 加工研究表明,切削力随着刀具磨损而增加,这意味着刀具状况应视为过程变量,而不是简单地等待可见的刀具故障。
数控铣削
CNC 铣削是 SMC 修边最通用的解决方案之一。
它可以处理:
- 外部轮廓;
- 孔和开口;
- 插槽;
- 安装特点;
- 边缘精加工;
- 使用不同 CNC 程序的多个零件变体。
对于初始工艺开发,制造商可以使用合适的小直径复合材料切削刀具来评估大约 12,000–24,000 rpm 范围内的主轴速度。进给速度可以从 1-6 m/min 左右开始,然后通过切削试验进行优化。
这些数字是工艺开发的起点,而不是通用设置。
最终参数取决于纤维负载、填料含量、厚度、刀具几何形状、刀具直径、主轴刚度、夹具刚度、所需的边缘光洁度和提取性能。
硬质合金刀具可用于许多应用,而金刚石涂层或 PCD 刀具则可在磨料磨损成为主要生产成本的情况下进行评估。
有用的工具更换策略不仅仅是:
X 零件后更换刀具。
相反,监控:
- 累计切割长度;
- 主轴负载;
- 切削力(如果有);
- 边缘粗糙度;
- 毛刺或纤维断裂;
- 维度漂移。
当可测量的质量恶化开始时,应该更换工具,而不是根据任意的通用零件数量。
加砂水射流切割
磨料水射流加工可去除材料,而不会产生与热切割相同的热影响区。
因此,它对于最大限度地减少热损伤很重要的复合材料部件很有吸引力。
典型的工艺开发变量包括:
- 水压;
- 磨料流量;
- 磨料粒度;
- 喷嘴直径;
- 保持距离;
- 横移速度;
- 刺穿策略。
工业系统可以在大约 250-400 MPa 的压力范围内运行,石榴石磨料(例如大约 80 目)经常用作工艺试验的起点。
然而,仅仅为了缩短循环时间而增加横移速度可能会增加切口锥度或降低下边缘质量。
涉及短切纤维 SMC 磨料水射流修整的研究表明,合适的操作条件可以产生相对均匀的表面,同时纤维拉拔有限。
模具或冲压机修整
在以下情况下,模具修整特别有吸引力:
- 产量高;
- 零件几何形状稳定;
- 修剪线在各个部分之间重复;
- 短节拍时间很重要。
修整工具必须围绕实际模制部件进行设计,而不仅仅是名义上的 CAD 几何形状。
模具收缩、回弹、零件翘曲、厚度变化和定位重复性都会影响最终的修整精度。
所需的压力应根据总切割周长、材料厚度、有效剪切阻力、同时修剪特征的数量以及适当的工程安全系数来计算。
因此,声称每个 SMC 组件都需要特定的固定修整吨位可能会产生误导。
模具修整的主要缺点是模具投资。如果部件设计频繁变化,修改或更换修整模具可能会消除大部分经济优势。
激光切割
激光切割提供快速的非接触式运动和灵活的 CNC 编程,但不应自动将其视为 SMC 的首选解决方案。
热固性树脂基体和增强纤维对集中热能的反应不同。根据材料配方和激光条件,潜在的问题包括:
- 基质降解;
- 变色;
- 碳化边缘;
- 烟雾产生;
- 热影响区;
- 粘合表面的变化。
因此,功率、焦点位置、辅助气体、扫描速度和通过次数等激光参数应通过实际 SMC 配方的试片测试来确定。
对于许多传统的玻璃纤维 SMC 组件,铣削、水射流或机械修整更容易获得资格。
示例:修剪 200 × 300 × 3.5 mm SMC 零件
考虑具有以下要求的简化外壳组件:
- 零件尺寸:200×300毫米
- 厚度:3.5毫米
- 大约修剪路径:1,000 毫米
- 要求公差:±0.30 mm
- 年产量:40,000 件
- 钻几个安装孔
对于 CNC 铣削,加工时间可估计为:
切削时间 = 刀具路径长度 ÷ 有效进给率
如果有效编程进给速率 3 m/min 得到验证:
1.0 m ÷ 3 m/min ≈ 20 秒
这并不意味着完整的零件周期为 20 秒。
产量计算还必须包括:
- 机器人或操作员装载;
- 零件位置;
- 刀具接近和缩回;
- 孔加工;
- 卸货;
- 除尘;
- 工具变更;
- 检查津贴。
如果装载、定位、钻孔、铣削和卸载的总周期为 50 秒,则应使用该数字(而不是理论切削时间)进行产能规划。
对于每年 40,000 个稳定的零件,制造商应将年度加工成本与专用模具修整的摊销成本和更短的节拍时间进行比较。
这是经济地比较流程的正确方法。
固定和自动 SMC 修整单元
精确的切割设备无法弥补工件夹紧不良的问题。
SMC 零件可能包含弯曲表面、可变壁厚、模制肋和残余变形。夹紧力过大会导致零件在加工过程中变形,并在松开后导致尺寸误差。
常见的夹具选项包括:
真空夹具
真空夹具提供分布式夹持力和快速加载,特别是对于大型壳形部件。
当有足够的密封面积时,它们是有效的。
机械夹紧
机械夹具提供更强的正向保持力,但应放置在关键装饰或测量表面之外。
对无支撑的 SMC 壁施加过大的夹紧压力可能会导致组件暂时变形。
定位销和专用巢
生产夹具通常将轮廓嵌套与定位销和选定的夹具结合起来。
在适当的情况下可以使用 3-2-1 基准策略来建立可重复的机器坐标系,同时避免不必要的过度约束。
夹具应在修剪路径下方提供间隙,以便刀具不会接触夹具。
强大的自动化序列可能如下所示:
SMC 压机 → 机器人脱模 → 冷却/稳定 → 零件定位 → CNC 或机器人修整 → 钻孔 → 除尘 → 检查
自动化还可以包括:
- 机器人上下料;
- 自动换刀;
- 真空监测;
- 夹具确认传感器;
- 基于视觉的定位;
- 主轴负载监控;
- 刀具寿命计数器;
- 安全联锁。
对于评估自动修整单元的制造商来说,投资回报率应根据劳动力减少总量、节拍时间改进、废品减少、工具消耗、正常运行时间、维护和产量来计算,而不仅仅是机器人购买价格。
粉尘控制、工人安全和废物处理
对固化 SMC 进行机械修整可产生含有固化树脂、增强纤维和矿物填料的细颗粒。
确切的危险概况取决于 SMC 配方,因此在设计提取系统之前应始终审查材料供应商的安全数据表。
首要任务是从源头控制污染。
对于 CNC 铣削,这通常意味着:
工具级抽气或封闭式修整单元 → 管道 → 集尘系统
对于研磨和磨料精加工,防护罩的位置应尽可能靠近灰尘产生点。
在需要呼吸保护的情况下,呼吸器的选择必须基于已识别的污染物和测量的暴露量,而不是自动为每次操作分配相同的面罩。
如果 SMC 配方中含有结晶二氧化硅,则需要特别注意。在美国,OSHA 的通用工业可呼吸结晶二氧化硅标准定义了 25 μg/m3 的作用水平和 50 μg/m3 的允许暴露限值(8 小时 TWA)。
还应评估与特定树脂系统或工艺相关的苯乙烯。不应假设加工每个完全固化的 SMC 组件都会产生相同的苯乙烯暴露。
收集到的修剪废物应妥善保存并与一般生产碎片分开。设施应根据材料成分、当地废物规则、污染和可用回收承包商的能力来确定处置或回收方案。
检查和后修整
应使用与其实际功能相关的标准来评估修剪后的组件。
典型的检查方法包括:
- 用于简单尺寸的数字卡尺;
- 用于重复生产的通过/不通过测量仪;
- 轮廓测量;
- 光学检查;
- 3D扫描;
- 用于关键几何形状的坐标测量机。
检查计划可以定义:
| 特点 | 示例控件 |
|---|---|
| 整体修剪尺寸 | 图纸公差 |
| 安装孔位置 | 相对于基准的位置公差 |
| 边缘突破 | 最大允许视觉或尺寸限制 |
| 毛刺/松散纤维 | 不影响装配 |
| 边缘半径 | 图纸或客户要求 |
| 化妆品边缘 | 批准的参考样品 |
要求应来自组件图纸和客户规范,而不是使用一种通用的 SMC 边缘质量标准。
修整后,零件可能需要刷涂、打磨、局部去毛刺、除尘、涂层准备或边缘密封。
如果出现过多的纤维断裂,只需添加手动打磨操作可能会隐藏症状而不修复流程。
制造商应调查:
- 磨损的工具;
- 进给或主轴转速不正确;
- 夹具支撑不足;
- 振动;
- 糟糕的进入或退出策略;
- 成型几何形状不一致。
哪种SMC修边方式更经济?
最低的机时成本并不一定会产生最低的零件成本。
有用的比较应包括:
每个合格零件的成本 = 机器成本 人工 工装夹具摊销 修整模具摊销 消耗品 维护 报废 返工
CNC 铣削通常在灵活性和精度之间提供有吸引力的平衡。
水刀可用于灵活的非热切割和困难的几何形状。
当年产量较高且组件设计稳定时,专用模具修整变得越来越有吸引力。
手动修剪对于原型和返工仍然有用,但随着产量的增长而变得难以控制。
只有在确认实际的 SMC 配方能够满足热损伤和边缘质量要求后,才应评估激光切割。
对于许多生产线来说,最好的解决方案不是一种工艺,而是成型、自动化搬运、修整、钻孔、清洁和检查的组合。
规划SMC生产线
理想情况下,应在压缩成型生产线最终确定之前考虑修整要求。
零件几何形状、预期翘曲、基准位置、闪光位置、生产节拍时间、机器人可访问性和下游加工要求都会影响冲压和自动化规划。
无锡鹏达HZ智能装备有限公司专注于SMC模压成型设备及工业复合材料部件生产解决方案。
在评估新的 SMC 项目时,提供以下信息可帮助工程师制定更实用的生产概念:
- SMC零件图或3D模型;
- 材料配方;
- 最大组件尺寸;
- 零件重量和厚度;
- 所需的成型力;
- 年产量;
- 目标周期时间;
- 尺寸公差;
- 修整和钻孔要求;
- 所需的自动化水平。
将成型和成型后操作一起考虑有助于避免创建简单地将生产瓶颈移至下游的快速成型工艺。
常见问题解答
如何为 SMC 零件选择最佳的修整方法?
从年产量、几何形状、厚度、公差、材料配方和允许的模具投资开始。 CNC 铣削提供了高度的灵活性,水射流避免了热切割,而专用的模具修整通常对大批量稳定的产品有吸引力。
SMC 走线应使用什么 CNC 设置?
没有通用的设置。主轴转速、进给量、刀具直径、排屑槽设计、刀具材料和切削方向应通过使用实际 SMC 进行试验来确定。应监测刀具磨损,因为它会影响切削力和边缘质量。
SMC零件可以激光切割吗?
一些 SMC 配方可以进行激光加工,但必须评估热降解、变色、烟雾和受热影响的边缘。机械铣削或水射流切割通常更容易满足传统 SMC 部件的要求。
如何在高速布线过程中防止移动?
使用可重复的基准位置、足够的背衬支撑、真空区域或正确定位的夹具以及刀具路径周围的间隙。避免以使其暂时变形的方式夹紧部件。
SMC切边粉尘应如何控制?
使用工具抽取装置或连接到适当除尘系统的封闭式修整单元,尽可能靠近切割点捕获灰尘。暴露评估和个人防护装备的选择应基于实际的 SMC 成分和测量的工作场所条件。
CNC 铣削和模具修整成本如何比较?
CNC 的专用模具成本较低,并且更容易重新编程,而模具修整需要更多的初始模具,但可以提供更短的重复周期。年产量、产品寿命、设计变更频率、劳动力、工具磨损和报废都应包括在比较中。