 English
 中文简体
 Español
 Português
 Deutsch
 русский
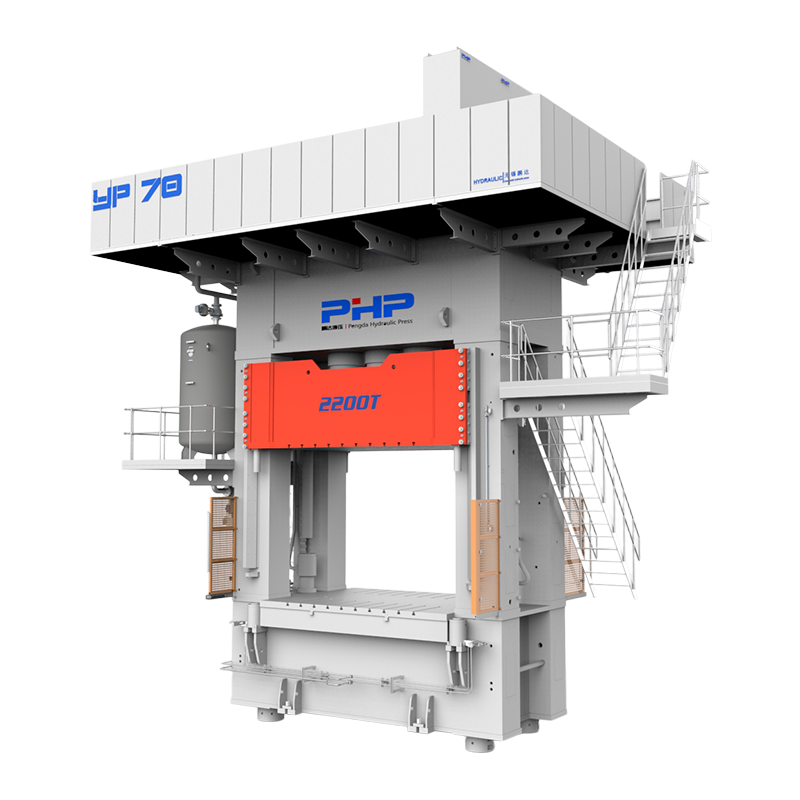
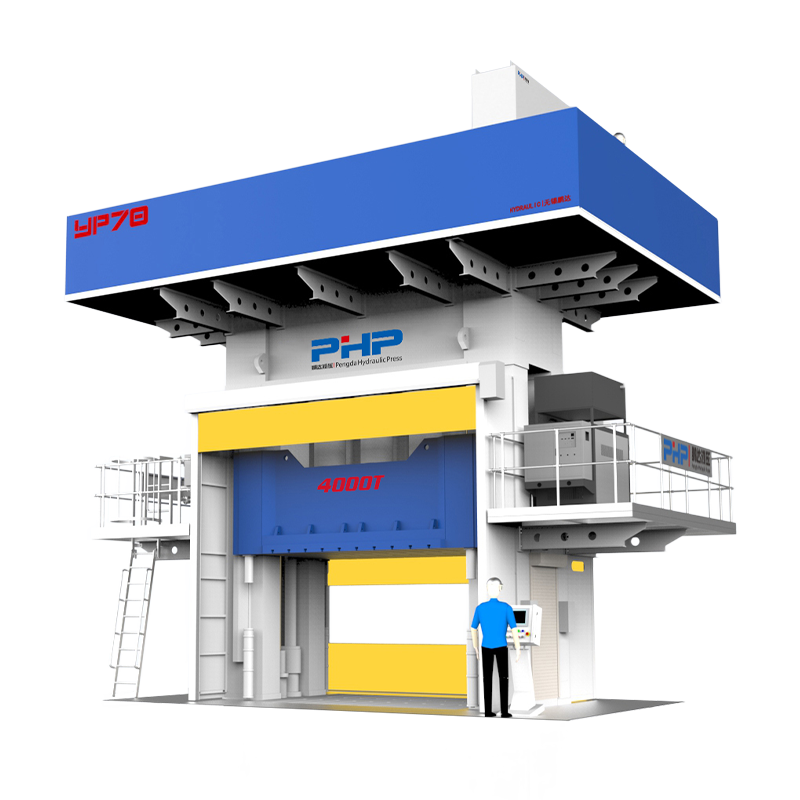
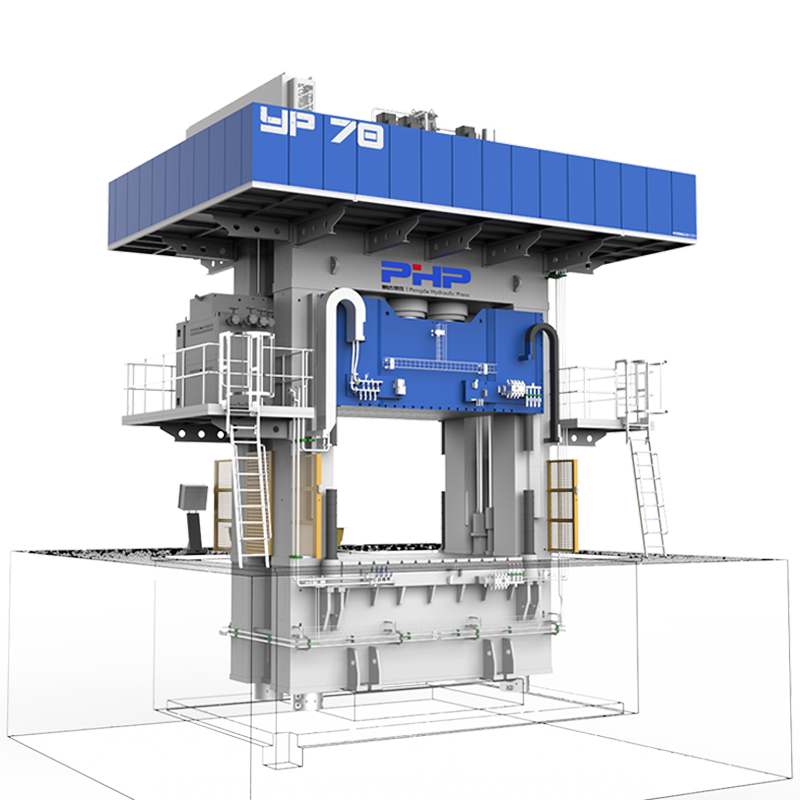
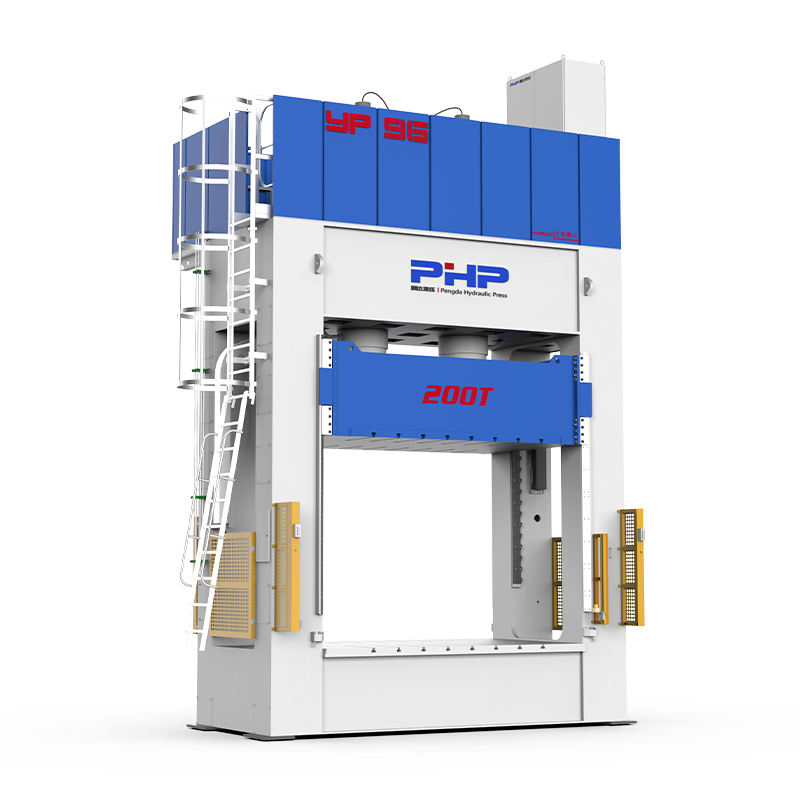
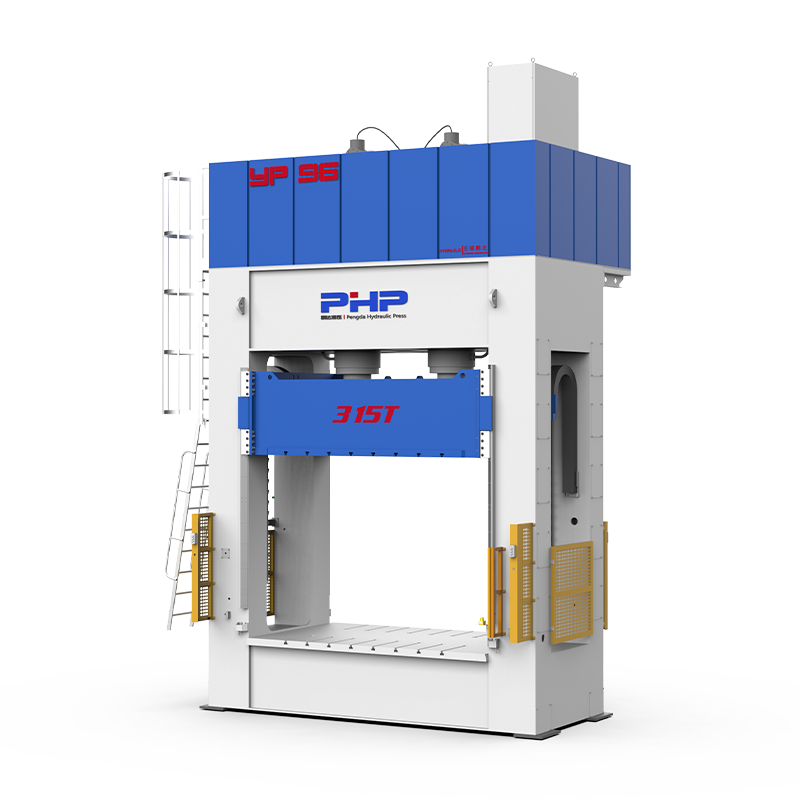
片状模塑料 (SMC) 已成为寻求轻质结构、耐腐蚀、零件集成和可重复大批量生产的汽车制造商的重要复合材料。然而,成功的汽车 SMC 制造不仅仅取决于将材料放入加热的模具中。材料条件、装料设计、模具温度、压机闭合曲线、成型压力、固化时间、模具精度和质量控制全部作为一个生产系统协同工作。
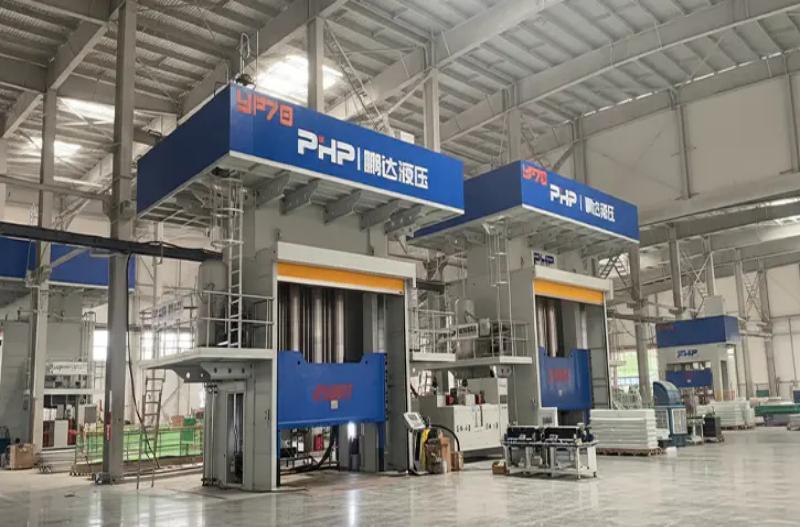
对于汽车原始设备制造商、一级供应商和复合材料成型公司来说,在规划新生产线或选择液压机时,了解完整的 SMC 汽车零部件制造流程至关重要。本指南解释了从材料准备到成品检查的过程,特别关注影响质量、周期时间和生产一致性的压力机和成型参数。
内容
1. 从SMC片材到汽车成品:完整的制造流程
汽车 SMC 通常以受载体薄膜保护的成熟片材形式到达成型工厂。与注射成型不同的是,注射成型中颗粒被熔化并通过流道系统注射,SMC 压缩成型从预定数量和排列的片材开始,称为“片材”。 收费 .
材料准备及装料设计
首先根据材料供应商的建议对 SMC 片材进行调节。然后,操作员或自动切割系统移除载体膜,将片材切割成所需的形状,并称重以获得指定的电荷质量。
电荷放置至关重要。在压制之前,材料并不总是覆盖整个模具型腔。相反,装料可以仅占据投影空腔区域的一部分,使得材料在压缩期间流动。最佳覆盖范围取决于零件几何形状、纤维含量、肋、凸台、壁厚、表面要求以及可接受的纤维流方向。
模具装载和压力闭合
将准备好的炉料放入加热的下模中。根据生产量,装载可以是手动的,也可以由机器人和自动处理系统执行。
然后,压力机遵循受控的闭合曲线,而不是简单地以一种速度从打开移动到闭合。实用的 SMC 序列通常包括:
- 减少非生产时间的快速方法;
- 与 SMC 电荷的受控接触;
- 缓慢成型闭合以控制材料流动;
- 当型腔接近最终厚度时压力增大;
- 热固性树脂固化时保持压力;和
- 受控压力释放,然后开模。
这种多级运动曲线对于大型汽车部件尤其重要,因为不受控制的闭合可能会过度移动纤维、滞留空气、产生溢料或产生不均匀的填充。
汽车应用
SMC 适用于乘用车和商用车部件,其中大面积成型、耐腐蚀、电绝缘、尺寸稳定性或轻量化设计很有价值。典型应用包括车身外部面板、车身底部护板、前端结构、电池盖和外壳、结构面板、电气外壳、内部支撑和商用车车身部件。
2、汽车SMC材料及其对成型的影响
SMC 不是单一的标准化材料。汽车牌号在树脂化学、玻璃纤维增强材料、矿物填料、收缩控制添加剂、固化系统、色素沉着和其他加工添加剂方面存在很大差异。
常规配方可以使用用短切玻璃纤维增强的不饱和聚酯基热固性基质。当耐化学性、温度性能、阻燃性能、电气性能或其他特定于应用的要求变得更加重要时,可以选择其他树脂系统。
| 材质变量 | 主要功能 | 对压缩成型的影响 |
| 树脂体系 | 形成热固性基体 | 影响粘度、固化温度、固化速率和最终性能 |
| 玻璃纤维含量 | 提供加固 | 更高的强化可以增加流动阻力和所需的成型力 |
| 纤维长度 | 影响机械行为 | 影响流动方向、强度和填充行为 |
| 矿物填料 | 修改成本、收缩和尺寸行为 | 影响密度、粘度、表面光洁度和模具填充 |
| 低调添加剂 | 控制成型收缩率 | 可以提高表面质量和尺寸稳定性 |
| 物质成熟度 | 建立合适的纸张一致性 | 直接影响操作性、粘度和流动重复性 |
| 充电温度 | 确定开始处理条件 | 会影响初始粘度和填充行为 |
因此,不应仅根据通用 SMC 规格来配置液压机。所选的汽车材料等级应与模具几何形状和生产要求一起评估。
3. 压缩成型参数和周期时间优化
成型阶段是冲压性能对汽车 SMC 生产影响最大的阶段。温度、压力、位置、速度和时间必须在循环之间保持足够的可重复性。
模具温度
许多传统的 SMC 系统在大约 140–160°C 范围。这应该被视为工程起始区域而不是通用规范。实际设定点取决于树脂化学、引发剂系统、零件厚度、流动距离和所需的表面质量。
温度均匀性与平均模具温度一样重要。当材料仍在其他地方流动时,较热的区域可能会过早开始固化,而较冷的区域可能需要较长的固化时间或产生不完全的固化。
成型压力及冲压吨位
成型压力也有很大差异。许多传统的 SMC 组件可以在大约以下时间内开始工艺开发 3.5-10兆帕 区域,而难以填充、高度增强的材料或复杂的结构部件可能需要接近或超过的更高值 10-15兆帕 .
因此,所需的液压机吨位应主要根据预计的成型面积和所需的型腔压力来计算:
然后应考虑材料变化、不均匀负载、闪光敏感性、工艺开发和未来生产要求的工程裕度。仅根据成品重量来选择 SMC 压力机可能会导致尺寸严重不足。
固化和保压时间
保压或固化时间约为 60–180 秒 尽管较厚的组件和某些配方可能需要更长的周期,但对于许多汽车型 SMC 应用来说,可以作为有用的初步参考。
试图仅仅通过提高模具温度来缩短周期时间是有风险的。如果表面在炉料完全流动之前开始固化,可能会出现短射、熔接线、肋填充不良或表面缺陷。
周期时间的改进通常来自哪里
- 减少不必要的压力机接近和返回时间;
- 优化位置控制和压力控制之间的过渡;
- 提高模具加热均匀性;
- 稳定装药重量和放置;
- 采用自动化切割、装卸;
- 优化特定材料的固化窗口;
- 使用并行修剪或下游操作;和
- 记录循环曲线以识别过程变化。
现代伺服控制液压机在需要多个速度和压力级的情况下特别有用。闭环控制允许机器配方独立定义接近速度、接触位置、成型速度、压力斜坡、保压压力、释放和返回运动。
4.汽车SMC零件的模具和压力机设计
大批量汽车成型需要模具和压力机一起设计。拥有足够的吨位并不意味着压力机可以操作特定的 SMC 模具。
重要的冲压模具匹配参数包括:
- 预计成型面积 用于计算所需的力;
- 模具尺寸 用于确定压板尺寸;
- 闭模高度 用于机器日光选择;
- 所需的开口距离 用于行程计算;
- 零件提取要求 用于日光和自动化间隙;
- 模具重量 用于压板和结构设计;
- 加热区 为了温度均匀性;和
- 压板平行度和刚性 以获得一致的型腔厚度。
对于模具本身,排气必须允许截留的气体和空气在材料流动过程中逸出。闪光区域和溢出区域应根据材料行为进行设计,而不是事后考虑。通风不良会导致孔隙、烧伤和填充不完全,而不合适的溢流设计会增加材料浪费。
大型汽车模具还应提供稳定的热分布。加热通道或电加热器的布局应尽量减少宽模具表面上的热区和冷区。插入件、喷射器和局部特征的设计必须确保它们不会干扰材料流动或产生不受控制的纤维方向。
5. 质量控制、缺陷和汽车鉴定
汽车 SMC 生产线需要三个层面的质量控制:进料控制、成型过程监控和成品验证。
过程监控
生产记录可包括装料重量、材料批次、模具温度、闭合位置、成型速度、峰值压力、保压压力、固化时间和总循环时间。跟踪这些变量有助于制造商建立稳定的工艺窗口,并使用实际机器数据而不是操作员假设来调查缺陷。
典型的成品检验
根据组件和客户规格,检查可以包括目视表面检查、尺寸测量、CMM 检查、密度测试、拉伸或弯曲测试、冲击测试、吸水率评估、热分析(例如 DSC)以及针对安全关键结构选择的无损检查方法。
| 常见缺陷 | 可能的原因 | 典型的纠正方向 |
| 孔隙率/空隙 | 滞留空气、通风不良、关闭型材不合适 | 检查装料放置、排气和合模速度 |
| 短射 | 充电不足、流动性差、过早固化或压力不足 | 检查装料重量、温度、流动距离和压力 |
| 闪光过多 | 电荷过多、压力过大或工具状况 | 检查装料质量、压力分布和模具状况 |
| 翘曲 | 固化不均匀、热不平衡或纤维取向 | 检查温度分布、充电模式和冷却支持 |
| 表面波纹度 | 材料流动、收缩或温度变化 | 优化材料条件、模具温度和流动曲线 |
| 分层 | 材料状况、滞留空气或固结不充分 | 审查材料处理、装料布局和成型压力 |
汽车质量文件
对于 OEM 和 Tier-1 计划,零件批准不仅仅是简单的尺寸检查。根据客户和供应链级别,制造商可能需要在基于 IATF 16949 的质量管理体系内工作,并支持 APQP、PPAP、PFMEA、控制计划、MSA、SPC、可追溯性和过程能力研究等要求。
确切的资格认证包因 OEM 和客户特定要求而异。福特、通用汽车、Stellantis、宝马、大众和其他汽车制造商可以保留自己的附加要求,因此生产和检验计划应根据适用的客户规范制定,而不是假设一个通用的批准清单。
SMC用于汽车制造的优点和局限性
SMC 为汽车零部件提供了多种优势。大型且几何形状复杂的零件通常可以在单个工具中进行压缩成型,从而允许将肋、凸台、安装特征和其他功能集成到一个组件中。该材料还具有耐腐蚀性、电绝缘性和良好的刚度与重量关系。
然而,SMC 并不自动成为每个部件成本最低的解决方案。高容量压力机和大型加热模具需要大量的初始投资。材料流动和纤维取向必须仔细管理,外观级表面需要更严格的过程控制,并且热固性复合材料的回收仍然比重熔传统热塑性塑料更加复杂。
当组件集成、耐腐蚀、轻量化、设计自由度和大批量可重复性证明工具和设备投资合理时,最强大的业务案例通常会出现。
规划汽车SMC生产线?
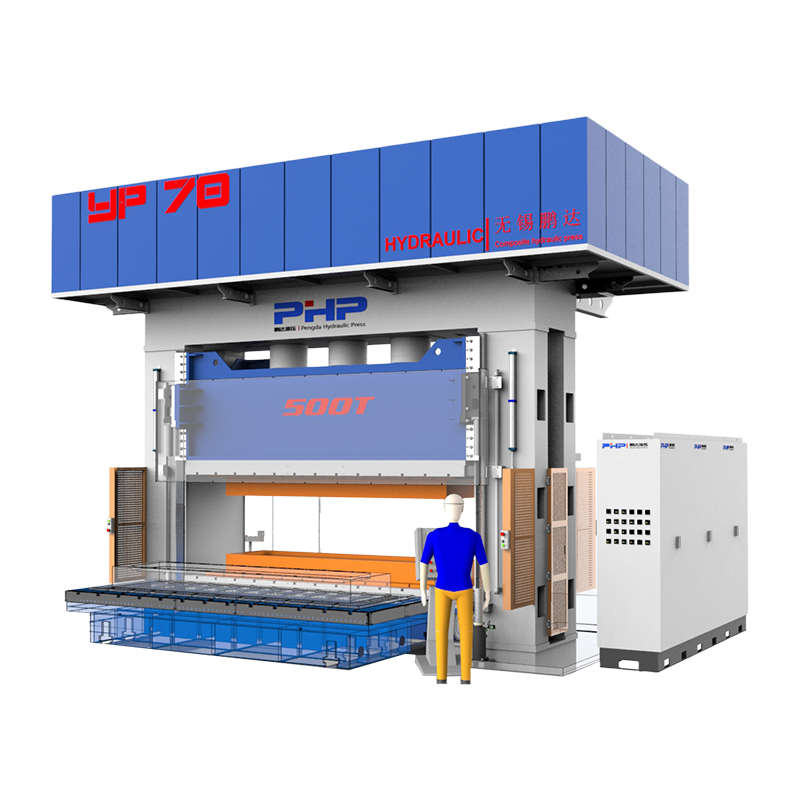
无锡鹏达HZ智能装备有限公司为SMC和其他复合材料压缩成型应用开发液压和伺服控制压力机解决方案。
对于新的汽车 SMC 项目,请提供 零件图、预计成型面积、SMC材料牌号、模具尺寸、模具重量、目标周期时间、年产量、所需加热方式和自动化要求 .
这些输入可用于评估合适的压力机吨位、压板尺寸、日光、行程、模具加热配置、压力和位置控制、装载/卸载自动化以及整体生产线配置。
请联系无锡鹏达HZ,讨论您的 SMC 压机或自动化复合成型线的要求。
常见问题解答
汽车SMC通常使用哪些材料?
汽车SMC通常由热固性树脂体系、短切玻璃纤维增强材料、矿物填料、收缩控制添加剂、固化剂和加工添加剂组成。确切的配方取决于结构、表面、热、电和耐化学性要求。
汽车SMC模压成型的温度和压力是多少?
许多传统的 SMC 材料使用的模具温度约为 140–160°C。初步成型压力通常约为 3.5-10 MPa,而困难的结构零件可能需要更高的压力。最终参数应始终基于所选材料供应商的建议并通过模具试验进行验证。
如何计算 SMC 汽车零件所需的液压机吨位?
初步计算将预计成型面积乘以所需的型腔压力。然后根据模具设计、材料变化、型腔负载和生产要求添加适当的工程余量。
哪些压机参数对 SMC 质量影响最大?
重要的变量包括模具闭合速度、位置到压力的转变、成型压力、压力稳定性、固化时间、模具温度均匀性、压板平行度和成型周期之间的可重复性。
制造商如何缩短 SMC 汽车零件周期时间?
通过缩短非生产性压力机运动、优化特定材料的固化窗口、改善模具加热、自动化装料准备和处理、稳定装料放置以及在可行的情况下将修整或二次操作移至成型站外,可以缩短周期时间。
SMC成型最常见的缺陷有哪些?
常见问题包括孔隙率、短注、过度溢料、表面波纹、翘曲和分层。诊断应综合考虑材料状况、装料设计、模具温度、排气、压力机闭合速度、压力历史和固化条件。
汽车 SMC 部件适用哪些质量要求?
要求取决于 OEM、一级客户和组件。汽车项目可能涉及 IATF 16949 质量体系以及 APQP、PPAP、PFMEA、控制计划、MSA、SPC、可追溯性、能力研究和客户特定产品测试。
SMC生产废料可以回收利用吗?
SMC 是一种热固性复合材料,因此固化废料不能像热塑性塑料一样简单地熔化和重塑。根据材料和区域废物基础设施,选项可以包括机械尺寸减小和再用作填料、水泥工业回收、专门的复合材料回收工艺或其他批准的废物管理途径。制造商应根据当地法规和客户可持续性要求评估路线。