 English
 中文简体
 Español
 Português
 Deutsch
 русский
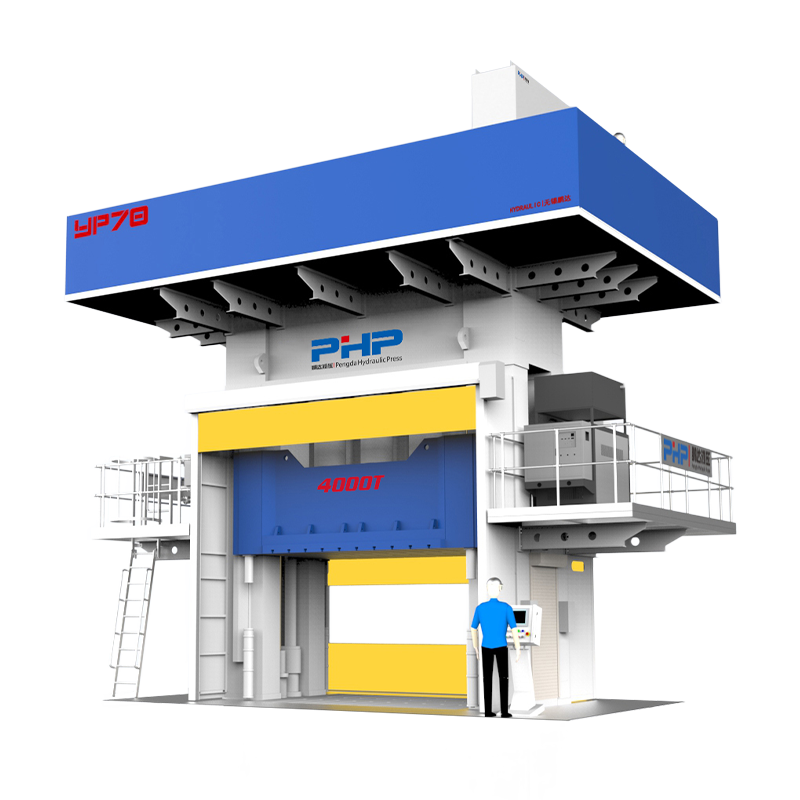
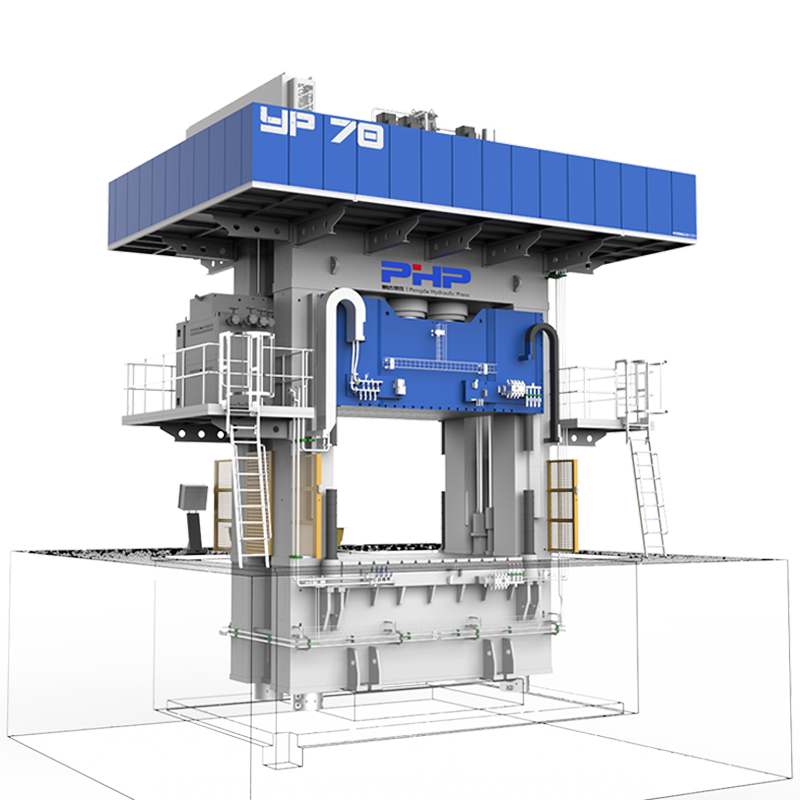
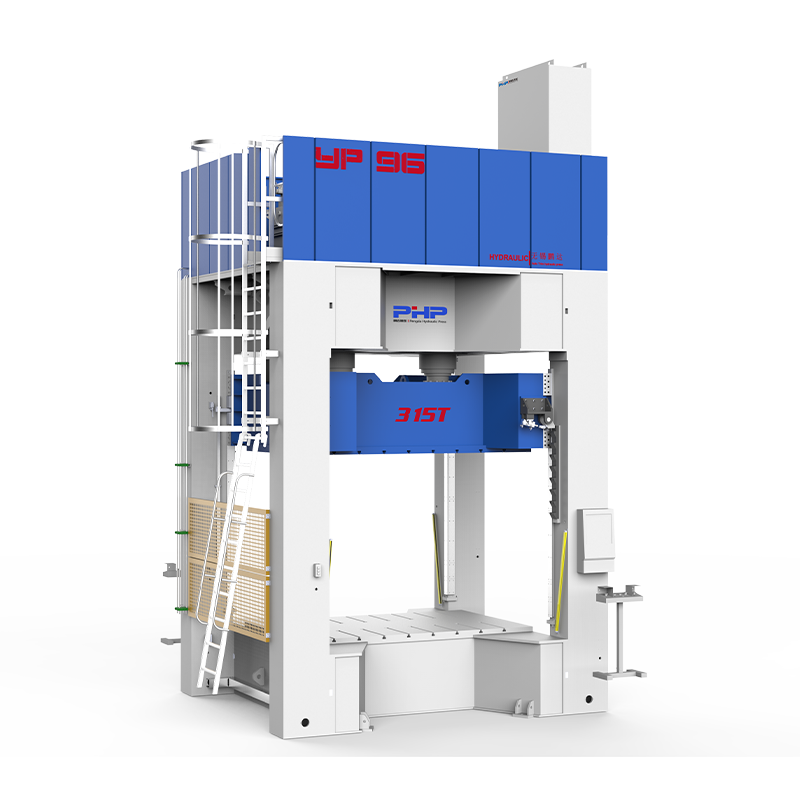
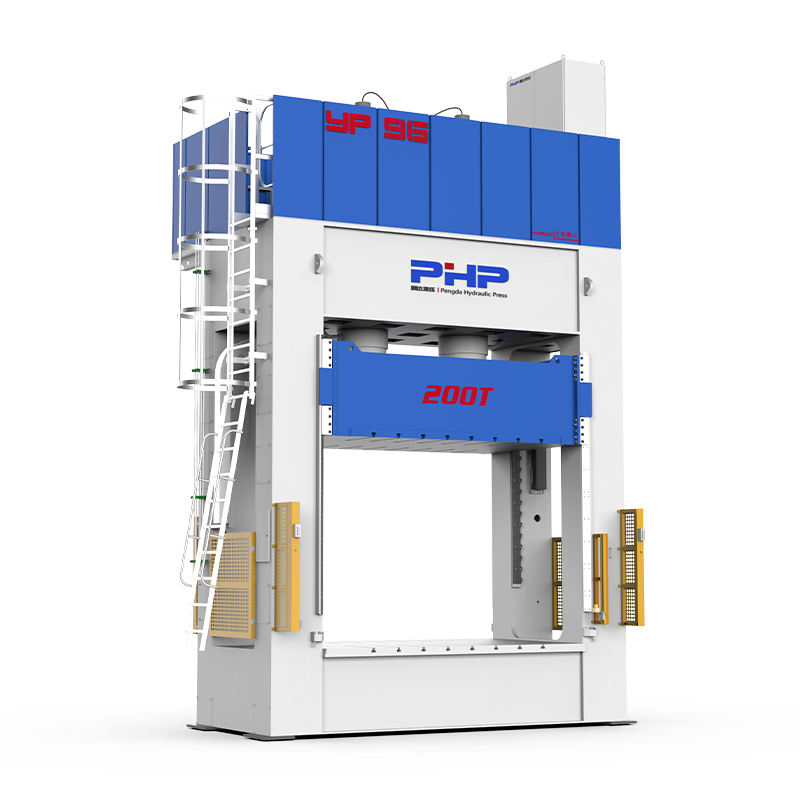

在大批量 SMC 压缩成型中,即使缩短几秒钟的循环时间也可以显着提高年产能。然而,简单地缩短固化时间或提高印刷速度可能会导致注射不足、起泡、翘曲、固化不完全和尺寸不一致。
缩短SMC成型周期最有效的方法是分析整个过程: 材料准备、装料、模具闭合、材料流动、压力建立、固化、减压、模具打开、顶出和零件处理。
首先减少非增值时间→优化流程→优化固化→自动化重复处理
内容
- 1 1. SMC成型周期时间的实际决定因素是什么?
- 2 2. 优化压机闭合曲线而不是简单地提高速度
- 3 3. 改进装料设计以减少流动时间
- 4 4. 仔细优化模具温度
- 5 5. 根据实际固化行为缩短固化时间
- 6 6. 改善模具加热和热均匀性
- 7 7. 优化压力建立和保压
- 8 使用实际压力曲线来查找损失的秒数
- 9 8. 减少开模、顶出和处理时间
- 10 9. 在当前部件固化期间准备下一次充电
- 11 10.在重复造成瓶颈的地方使用自动化
- 12 11. 不要用周期时间来换取缺陷率
- 13 12. 实用的周期时间优化工作流程
- 14 13. 应该监控哪些参数?
- 15 通过改进整个 SMC 成型系统来缩短周期时间
- 16 无锡鹏达HZ的SMC模压机解决方案
- 17 常见问题解答
1. SMC成型周期时间的实际决定因素是什么?

SMC 成型周期时间通常被视为只是固化时间。实际上,整个生产周期包含几个单独的阶段。
总循环时间 = 加载、关闭流程/压缩、固化、打开、顶出、卸载 最大的改善机会并不总是在治愈阶段。
例如,如果一个工艺的固化时间为 120 秒,但操作员又花费 35 秒手动装载物料、取出成型零件并准备下一个周期,则将固化时间缩短 5 秒可能比自动化处理阶段产生的影响更小。
01
材料与装载
装料切割、称重、堆叠、定位和手动装载会产生大量的闲置印刷时间。
02
成型与固化
闭合速度、流动行为、成型压力、模具温度和树脂固化动力学决定了生产性的冲压周期。
03
开启与处理
减压、开模、顶出、机器人处理和检查可以确定下一个周期开始的速度。
最佳实践: 记录更改工艺参数之前每个阶段所消耗的实际时间。最长的阶段并不总是最容易或最安全缩短的阶段。
2. 优化压机闭合曲线而不是简单地提高速度
寻求周期时间改进的首要地点之一是压力机运动。然而,SMC 压力机不应简单地以最大速度从打开位置关闭到全压力。
实际的压缩成型周期通常使用多个运动阶段:
快速接近
移动压板快速移动,同时不与 SMC 装料接触。此阶段应尽量减少不必要的空转。
受控缓慢关闭
一旦模具接近装料,压力机就会变为受控的较低速度。这使得 SMC 能够流过型腔,并为截留的空气提供逸出时间。
压力积聚
型腔填充充分进行后,机器产生所需的成型压力并进入保持/固化阶段。
如果缓慢关闭开始得太早,就会浪费宝贵的周期时间。如果开始得太晚或太快,诸如滞留空气、过度溢料和不稳定流动等缺陷可能会增加。
目标不是最大接近速度。目标是 最短的可重复关闭轮廓,仍能提供稳定的填充和排气。
3. 改进装料设计以减少流动时间
电荷模式对 SMC 在填充型腔之前必须流动多远有直接影响。
低效的装料模式可能需要过多的材料移动,这会增加流动时间,还会产生:
- 纤维取向变化;
- 流痕;
- 富含树脂或缺乏树脂的区域;
- 滞留空气;
- 局部厚度变化;
- 翘曲。
因此,周期时间优化应包括以下实验:
- 收费范围;
- 板材尺寸;
- 层数;
- 充电位置;
- 方向;
- 总装料重量。
缩短平均流动距离的装料模式通常可以使压力机更快地达到稳定的压力,而无需简单地增加关闭速度。
4. 仔细优化模具温度
模具温度对树脂流动和固化速率有重大影响。
升高温度可以加速固化并减少保持时间,但仅限于经过验证的材料加工窗口内。
如果模具变得太热,树脂可能会在 SMC 完全填充型腔之前开始固化。可能的后果包括:
- 短镜头;
- 肋骨填充不良;
- 流痕;
- 表面缺陷;
- 内应力过大。
如果温度太低,则会出现相反的问题:固化时间更长,并且印刷机仍然处于不必要的状态。
不要仅检查控制器设定点
显示正确温度的控制器并不能保证工具温度均匀。测量多个模具位置并验证中心、角落、厚区域、薄部分和重复缺陷位置。
提高热均匀性有时可以在不提高标称模具温度的情况下缩短循环时间,因为模具的最冷区域不再决定最短固化时间。
5. 根据实际固化行为缩短固化时间
固化时间通常代表 SMC 成型周期中最大的单一部分,使其成为明显的优化目标。
然而,不应仅仅因为模制部件在打开后立即看起来视觉上可接受而缩短固化时间。
治疗不充分可能会导致:
- 模后翘曲;
- 水泡;
- 尺寸漂移;
- 机械性能降低;
- 喷漆或二次加工时的表面问题;
- 热稳定性差。
更好的方法是使用工艺试验以及适当的材料表征(如 DSC)来确定可接受的最短固化时间。
不要以最短固化时间为目标 目标是始终满足尺寸、机械和表面要求的最短固化时间。
如果一个过程当前使用高度保守的保持时间,对照试验可以在检查时逐步减少它:
- 顶出后零件温度;
- 尺寸稳定性;
- 冷却后翘曲;
- 表面状况;
- 机械性能;
- 治愈后行为。
6. 改善模具加热和热均匀性
模具温度不均匀会迫使整个成型周期等待零件最冷区域固化。
常见的散热问题包括:
- 加热器区域平衡不良;
- 热电偶位置不正确;
- 加热器退化;
- 模具厚截面和薄截面差异大;
- 模具边缘附近的热损失;
- 模具部件之间的热接触不良。
定期热测图有助于识别这些差异。
更好的温度均匀性 → 更均匀的固化 → 更小的安全裕度 → 更短的验证周期
这通常比简单地增加每个加热器设定点更安全。
7. 优化压力建立和保压
压力应在物料流动的正确阶段形成。太早建立完全压力可能会限制流量或增加溢料,而建立压力太慢可能会浪费机器时间并产生不充分的压实。
工程师应该检查实际的压力曲线,而不是仅仅依赖编程值。
使用实际压力曲线来查找损失的秒数
有用的循环记录应显示:
- 压板位置;
- 接近速度;
- 成型速度慢;
- 速度转变点;
- 压力积聚;
- 峰值压力;
- 保压压力;
- 持有期限;
- 减压;
- 打开速度。
检查这些曲线可以揭示不必要的延迟、缓慢的过渡、压力超调、不稳定的压力和过多的停留时间,这些仅从设定点很难识别。
8. 减少开模、顶出和处理时间
许多制造商几乎完全关注固化时间,而忽略了固化完成后损失的几秒钟。
潜在的机会包括:
- 更快但受控的减压;
- 优化开模速度;
- 缩短不必要的全开行程;
- 自动顶出顺序;
- 机器人零件拆卸;
- 自动喷涂脱模剂;
- 压力机外并联充电准备;
- 下次充电自动定位。
例如,如果压力机在每个循环中打开的距离超出所需的 300 毫米,则打开和关闭时间都会被浪费。
针对实际模具和搬运方式优化所需的打开距离。 不要自动为每个产品使用最大冲压行程。
9. 在当前部件固化期间准备下一次充电
最简单的生产力改进之一是将材料准备工作移出冲压周期。
操作员或自动化设备无需等到模具打开才准备下一次装料,而是可以在固化阶段进行准备。
这可以包括:
- 切割SMC片材;
- 称量装料;
- 层层堆叠;
- 验证方向;
- 将装料放在装载托盘上。
印刷机应花费尽可能多的时间来执行有价值的成型,而不是等待手动准备。
10.在重复造成瓶颈的地方使用自动化
自动化不会自动减少固化时间,但它可以显着减少成型周期之间的变化和停滞时间。
| 自动化专区 | 潜在的周期时间效益 | 额外好处 |
| 自动充电 | 减少印刷等待时间 | 更可重复的充电位置 |
| 机器人零件拆卸 | 更快、可重复的卸载 | 提高操作员安全性 |
| 自动弹出 | 更短的卸载顺序 | 一致的零件释放 |
| 自动脱模剂应用 | 减少人工干预 | 更一致的应用 |
| 配方控制 | 减少设置和调整时间 | 提高重复性 |
| 循环数据记录 | 帮助识别隐藏的延误 | 支持流程改进和 SPC |
11. 不要用周期时间来换取缺陷率
如果废品和返工增加,更快的周期是没有用的。
假设一个过程从 180 秒减少到 160 秒,但废品率从 1% 增加到 7%。理论上生产率的提高可能会因以下原因而大量丧失:
- 废料;
- 返工劳动;
- 用于更换零件的机器时间;
- 质量检验;
- 生产中断。
周期时间优化应始终与 一次合格率、废品率、尺寸能力和零件性能。
12. 实用的周期时间优化工作流程
1
记录当前周期 将完整的成型周期分为加载、闭合、流动、压力建立、固化、打开、顶出和卸载。 2
确定最大的时间消费者 将生产性固化时间与可避免的等待或不必要的机器移动分开。 3
首先优化非固化时间 在大幅缩短固化时间之前,提高装载、接近速度、打开距离、卸载和操作。 4
查看费用和流量 优化装料位置和压力机闭合轮廓,以减少不必要的材料流动。 5
绘制模具温度图 验证热均匀性而不是仅依赖加热器设定点。 6
通过受控步骤缩短固化时间 通过尺寸、表面和机械检查来验证每项更改。 7
标准化改进配方 将经过验证的速度、位置、压力、温度和计时参数锁定到生产配方中。 13. 应该监控哪些参数?
| 参数 | 为什么要监控它? |
| 总周期时间 | 主要生产力指标 |
| 加载时间 | 识别处理瓶颈 |
| 关门时间 | 识别不必要的缓慢移动 |
| 压力积聚 Time | 显示液压和过程转换性能 |
| 固化/保持时间 | 通常是周期中最大的生产部分 |
| 模具温度 | 控制流动和固化行为 |
| 打开/弹出时间 | 识别非成型损失 |
| 零件重量 | 确认稳定的充电准备 |
| 废品率 | 防止错误的生产力提高 |
| 首次合格率 | 确认更快的生产仍能生产出可接受的零件 |
通过改进整个 SMC 成型系统来缩短周期时间
最快的 SMC 流程并不是通过更改一个参数来创建的。
可持续的周期时间缩短来自于协调:
材料装料模式 模温 冲压运动 压力 固化 自动化
在许多情况下,最安全的生产率提升来自于在尝试大幅缩短固化时间之前消除非增值移动、改善装料布局和稳定模具温度。
控制良好的液压机也很重要,因为更快的生产需要快速接近、受控流量、压力建立、保持、减压和打开之间的可重复转换。
无锡鹏达HZ的SMC模压机解决方案
无锡鹏达HZ智能装备有限公司 开发用于 SMC、BMC 和复合材料压缩成型应用的液压机系统。
对于目标较短循环时间的制造商来说,设备选择不应只考虑标称压力机吨位。闭合速度、缓慢的成型速度、压力响应、位置重复性、开模距离、液压能力和自动化接口都会影响实际的产量。
在评估 SMC 压机或生产线时,有用的信息包括零件尺寸、材料类型、模具尺寸、所需压力、当前或目标循环时间、日产量、装载方法和自动化要求。
参观 无锡电子报 了解有关定制 SMC 模压成型机和复合材料成型生产解决方案的更多信息。
常见问题解答
减少 SMC 成型周期时间的最佳方法是什么?
首先将整个周期分为加载、闭合、成型、固化、开模和卸载阶段。在大幅缩短固化时间之前,减少不必要的搬运和机器移动。
提高模具温度可以缩短 SMC 固化时间吗?
有可能,但仅限于经过验证的材料加工窗口内。温度过高会导致过早凝胶、注射不足、流动不良和表面缺陷。
更快的压机闭合速度可以缩短循环时间吗?
是的,特别是在空载进场阶段。然而,成型阶段通常需要受控的较低速度,以便 SMC 能够正确流动并且截留的空气能够逸出。
为什么充电模式会影响循环时间?
充电位置决定 SMC 必须流动多远。更好的电荷覆盖和定位可以减少流动距离,帮助型腔更快地达到稳定的填充和压力。
我如何知道固化时间是否太长?
通过逐步减少保持时间并检查尺寸稳定性、翘曲、表面质量、成型后行为和所需的机械性能来进行受控试验。
自动化是否会缩短 SMC 成型周期时间?
自动化可以减少装载、卸载、顶出和等待时间。它还提高了可重复性,从而使优化的成型周期在生产中更容易维护。
对于快速 SMC 成型来说,哪些压力机参数最重要?
重要参数包括快速接近速度、受控成型速度、过渡位置、压力建立速率、保压稳定性、冲压位置重复性、减压、打开距离和自动化协调。