 English
 中文简体
 Español
 Português
 Deutsch
 русский
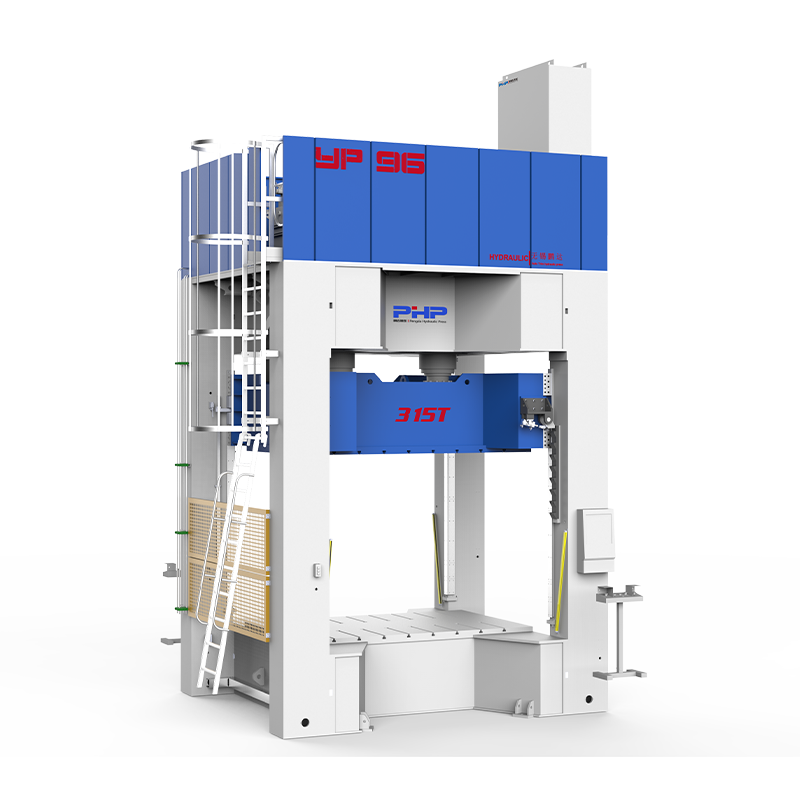
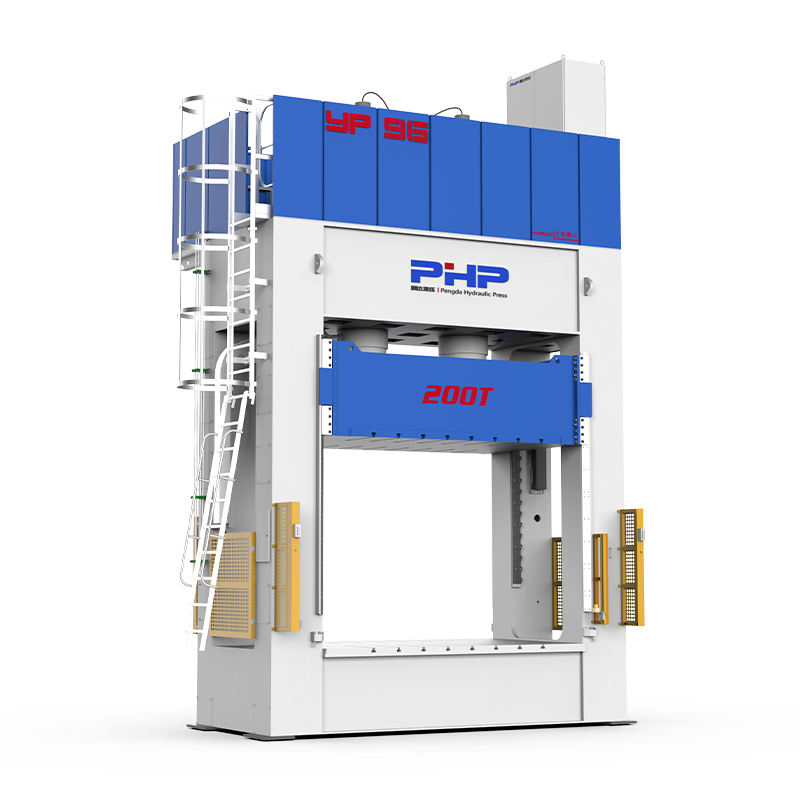

SMC冲压过程控制
在 SMC 压缩成型中,压力通常以单个数字来讨论:100 巴、160 巴、1000 吨或指定的成型压力。然而,在实际生产中,最大值仅说明了故事的一小部分。
重要的是压力在整个成型周期中如何发展:阻力首次出现时、SMC 流动时压力上升的速度、峰值力出现的位置、固化过程中压力如何保持稳定以及模具打开前压力如何释放。
内容
- 1 1.什么是SMC液压曲线?
- 2 2、液压与成型压力不同
- 3 3. 第一阶段:快速方法应该产生很小的过程压力
- 4 4. 第二阶段:初始接触和挤压阶段
- 5 5. 第 3 阶段:SMC 流动期间压力升高
- 6 6. 关闭速度和压力必须一起优化
- 7 7. 压力发展影响空气和空隙行为
- 8 8. 第 4 阶段:峰值压力和最终型腔填充
- 9 9. 峰值压力和保压压力并不总是相同
- 10 10. 压力稳定性比峰值压力更重要
- 11 11. 保持期间的压力漂移可以作为诊断信号
- 12 12. 减压也是压力曲线的一部分
- 13 13. 异常压力曲线可以告诉您什么?
- 14 14. 将压力与压板位置进行比较,而不仅仅是时间
- 15 15、打造稳产黄金压力曲线
- 16 16.不要单独优化压力曲线
- 17 17.实例:稳定周期与异常周期
- 18 18. 现代 SMC 压力机控制系统应记录什么?
- 19 19. SMC压力曲线优化检查表
- 20 控制压力曲线,而不仅仅是最大压力
- 21 无锡鹏达HZ的SMC液压机解决方案
- 22 常见问题解答
1.什么是SMC液压曲线?
压力曲线描述了成型周期中液压或压力如何随时间、压板位置或两者变化。
简化的 SMC 成型顺序可能如下所示:
快速接近 → 充电触点 → SMC流程 → 压力积聚 → 峰值/保持 → 治愈 → 减压 → 开幕
简化压力开发
压力曲线不是由液压系统单独产生的。这是压力机推动模具内部不断变化的阻力的结果。
该阻力取决于以下因素:
- SMC粘度和材料配方;
- 装药厚度和覆盖范围;
- 纤维含量;
- 模具温度;
- 接近速度;
- 模具几何形状;
- 剩余型腔间隙;
- 空腔填充程度。
2、液压与成型压力不同
液压机讨论中最常见的误解之一是将系统压力和成型压力视为相同的值。
| 参数 | 含义 |
| 液压 | 液压缸或液压回路内的压力 |
| 压力 | 液压缸产生的总力 |
| 公称成型压力 | 压力除以投影成型面积 |
| 局部腔压 | 作用在模具内特定位置的实际压力 |
冲压力=液压×有效缸面积
标称成型压力 ≈ 冲压力 ÷ 预计成型面积
这些公式对于机器选型很有用,但 SMC 材料内部的压力并不完全均匀。
局部压力可能因肋、凸台、长流路、电荷放置、摩擦、温差和腔体几何形状而变化。
200 bar 液压并不意味着 SMC 零件中的每个位置都会承受 200 bar。
液压、冲压力和局部型腔压力应被视为相关但不同的工程量。
3. 第一阶段:快速方法应该产生很小的过程压力
在快速接近过程中,上压板向模具移动,但 SMC 装料尚未产生显着的阻力。
此阶段的液压主要与克服重力、摩擦力和系统阻力移动压板、工具和液压部件有关。
这创造了一个重要的诊断机会。
应调查预期电荷接触位置之前的意外压力。
可能的原因包括:
- 模具干涉;
- 模具安装不正确;
- 模具表面之间有异物;
- 导销干涉;
- 装料厚度不正确;
- 意外的机械阻力。
这就是为什么与压力一起记录压板位置比单独记录压力更有用的原因之一。
4. 第二阶段:初始接触和挤压阶段
一旦移动模具接触 SMC 装料,材料就开始压缩其厚度。
这个初始阶段通常被描述为挤压阶段。堆叠的 SMC 片材受到压缩,材料开始横向移动,截留的空气被排出。
01
厚度压缩
随着模具间隙减小,装料开始压实。
02
初始侧流
材料开始移向型腔的未填充区域。
03
空气流动
电荷层之间和流动前沿之前的空气必须流向可用的通风口。
在此阶段,压力通常会开始逐渐增加。
异常陡峭的压力上升可能表明材料比预期更早地阻碍流动。
可能的原因包括:
- 接近速度太高;
- 充电覆盖范围太大;
- 充电太厚;
- 物料粘度高于正常;
- 模具温度太低;
- 受限流动几何形状。
5. 第 3 阶段:SMC 流动期间压力升高
初始压缩后,SMC 必须流过空腔流向未填充区域。
在此阶段,压力的作用不仅仅是将两个半模压在一起。它还驱动高度纤维填充的热固性化合物穿过可用的空腔空间。
压力应该随着物质流动而增加,而不是对抗它。
压力上升太快
- 物料流可能变得不稳定;
- 闪光风险可能会增加;
- 纤维取向可能会发生更剧烈的变化;
- 空气可能会被困住;
- 局部负载可能会迅速上升。
压力上升太慢
- 空腔填充可能不完全;
- 压实可能不充分;
- 可能会存在空隙;
- 材料可以在完全填充之前开始固化。
因此,理想的压力发展速率取决于 SMC 配方、装料模式、模具几何形状、温度和闭合速度曲线。
6. 关闭速度和压力必须一起优化
压力和压板速度不应被视为独立的设置。
如果移动压板关闭得更快,则 SMC 必须变形并流动得更快。根据其粘度和纤维结构,阻力会迅速增加。
型材A
积极的结束
阻力突然增加会产生急剧的压力峰值和不稳定的物料流。
B型材
受控关闭
受控的过渡可以产生更平稳的压力增加和更可重复的填充。
这就是为什么 SMC 压力机通常受益于多个运动阶段而不是一个固定的闭合速度。
快速接近 → 减速 → 受控物料流 → 压力积聚
7. 压力发展影响空气和空隙行为
SMC 在电荷层之间含有空气,并且还可以在前进的流动前沿捕获空气。
在压缩过程中,空隙可能会收缩、穿过材料、向流动前沿或通风口迁移,或者被困在局部区域。
因此,压力是空隙控制的一部分,但简单地最大化最终压力并不是完整的解决方案。
压力发展 物料流程 通风 温度 = 虚空控制
这些因素之间的相互作用不佳可能会导致:
- 针孔;
- 内部孔隙率;
- 水泡;
- 油漆缺陷;
- 局部表面变化。
8. 第 4 阶段:峰值压力和最终型腔填充
当型腔接近完全填充且模具间隙接近其最终位置时,材料运动减少,压力对最终固结的贡献越来越大。
因此,峰值压力应该足够高,以产生所需的填充和压实,但不仅仅是机器可以产生的那么高。
如果峰值压力太低
- 小特征可能仍然不完整;
- 压实可能不充分;
- 孔隙率可能会保留;
- 零件厚度可能会有所不同。
如果峰值压力太高
- 闪光可能会增加;
- 模具负荷增加;
- 材料可能会过度移位;
- 工具和压力机承受不必要的负载。
正确的峰值压力是零件和工艺所需的压力,而不是压力机可用的最大压力。
9. 峰值压力和保压压力并不总是相同
峰值压力描述了循环期间达到的最大压力。保压压力描述了随后的压实和固化阶段所维持的压力。
根据材料和工艺配方,这些值可能相似,也可能有意不同。
| 压力级 | 主要功能 |
| 压力积聚 | 支持材料流动和渐进型腔填充 |
| 巅峰 Pressure | 提供接近最终填充或压实所需的最大力 |
| 保持ing Pressure | 在经过验证的固化阶段保持闭合和压实 |
在保持过程中,压力机应保持足够稳定的力,同时树脂继续固化并且部件形成其最终形状。
10. 压力稳定性比峰值压力更重要
两台液压机可以达到相同的最大吨位,但生产一致性却截然不同。
稳定保持
在保持阶段压力保持在受控范围内。
保持不稳定
重复的压力波动可能表明控制、液压或过程不稳定。
过度的压力波动会导致:
- 周期间的厚度变化;
- 闪光变化;
- 尺寸不一致;
- 表面外观不稳定;
- 难以维持可重复的工艺窗口。
因此,在评估 SMC 压力机时,买家不仅应考虑最大力,还应考虑压力可控性、可重复性和实际过程数据能力。
11. 保持期间的压力漂移可以作为诊断信号
在保持阶段逐渐或意外下降的压力曲线值得研究。
可能的原因包括:
- 液压泄漏;
- 阀门内部泄漏;
- 气缸密封泄漏;
- 泵控制行为;
- 压力控制设置;
- 随着材料固化而改变电阻;
- 工具或结构运动。
压力漂移本身并不能确定根本原因。它是一条诊断线索,应与位置、温度、液压条件和模制件结果一起评估。
12. 减压也是压力曲线的一部分
治愈完成后,压力管理并未结束。
在保持阶段后立即打开高负载模具可能会引入不必要的机械和液压冲击。
相反,受控序列可能如下:
1 保压压力
→ 2 受控减压
→ 3 压力释放
→ 4 开模
适当的减压曲线取决于压机结构、模具尺寸、零件几何形状和成型工艺。
13. 异常压力曲线可以告诉您什么?
一旦建立了稳定的生产曲线,其形状的变化可以提供有用的故障排除信息。
| 压力曲线症状 | 可能需要调查的领域 |
| 压力上升早于正常水平 | 装料太厚、装料重量过大、放置不正确、机械干扰 |
| 压力急剧上升 | 关闭速度太快、流量受限、局部干扰、材料阻力大 |
| 压力上升速度比正常情况慢 | 低电荷、较低电阻、填充不完全或材料流变性改变 |
| 巅峰 pressure significantly higher | 加料过多、流量受限、物料温度较低或设置不正确 |
| 无法达到目标压力 | 液压问题、泄漏、可用力不足或控制问题 |
| 保持 pressure falls continuously | 泄漏、阀门行为、密封问题或过程阻力变化 |
| 保持期间压力波动 | 控制不稳定、液压响应或调整不当 |
| 周期与周期之间的曲线变化显着 | 电荷、温度、材料或机器变化 |
压力曲线是一个诊断线索,而不是一个完整的诊断。
类似的曲线变化可能来自材料、模具、液压系统、温度或装料准备,因此在更改配方之前应检查额外的工艺数据。
14. 将压力与压板位置进行比较,而不仅仅是时间
压力与时间的数据很有用,但压力与位置的数据可以揭示更多有关实际成型过程的信息。
如果在每个可接受的循环中压力在大约相同的压板位置处开始上升,则该位置可以成为材料接触和流动行为的有价值的参考。
| 职位示例 | 速度 | 压力行为 | 可能的过程阶段 |
| 500毫米 | 快 | 低 | 方法 |
| 120毫米 | 减少 | 开始上涨 | 充电触点 |
| 80毫米 | 受控 | 中等 | 物料流程 |
| 15毫米 | 低 | 高 | 最终填充/压实 |
| 最终位置 | 保持 | 稳定 | 治愈 stage |
位置、速度、压力、时间比单独的任何一个参数提供了更清晰的画面。
上述数值仅供参考。实际位置、速度和压力取决于压力机、模具和零件。
15、打造稳产黄金压力曲线
一旦模具持续生产出合格的零件,其成功的周期就可以被记录为参考或“黄金周期”。
参考01 联系方式 压力开始上升的地方
参考02 压力斜坡 力量发展的速度有多快
参考03 峰值压力 最大所需力
参考04 保持稳定性 固化期间的压力行为
参考05 减压 压力如何释放
然后可以将未来的生产周期与这个已知良好的参考进行比较。
例如:
- 压力开始上升的时间比平常提前 20 毫米;
- 峰值压力异常高;
- 流动阶段需要更长的时间;
- 保压压力变得不稳定;
- 减压行为改变。
这些偏差可以在生产大量不合格零件之前促使调查。
16.不要单独优化压力曲线
如果不考虑 SMC 工艺的其余部分,就无法优化压力曲线。
装料重量 收费范围 温度 关闭速度 职位 压力
装料重量
更多的材料会导致压力提前升高或增加达到最终腔体闭合所需的力。
收费范围
较大的初始覆盖面积通常需要比仅覆盖部分空腔的较小电荷更少的侧向流动。
模具温度
温度会改变 SMC 的流变性和固化行为。因此,即使液压设置保持不变,比正常温度低的模具也会改变压力响应。
关闭速度
更快的压缩会改变材料必须变形的速率,并且会改变峰值阻力和压力发展形状。
17.实例:稳定周期与异常周期
循环A
稳定的生产周期
- 接触位置保持可重复;
- 压力逐渐升高;
- 峰值压力保持在正常窗口内;
- 保压压力稳定;
- 减压受到控制。
典型结果:完全填充、稳定的厚度、受控的毛边和可重复的表面质量。
周期B
生产周期异常
- 压力开始提前上升;
- 出现急剧的压力峰值;
- 峰值力超出正常范围;
- 成型零件上的毛边增加。
首先检查:装料重量、装料位置、模具温度、闭合速度和机械干涉。
这一比较说明了为什么压力曲线比仅检查机器最终是否达到目标压力更有用。
18. 现代 SMC 压力机控制系统应记录什么?
对于工艺开发和故障排除,有用的新闻数据可以包括:
根据机器配置和控制系统,其他有用的功能可以包括:
- 保存模具配方;
- 压力、位置曲线显示;
- 参考周期比较;
- 过程上限和下限;
- 模具 ID 和配方 ID;
- 生产批次记录。
这些功能将压力机从产生力的机器转变为过程信息的来源。
19. SMC压力曲线优化检查表
| 问题 | 为什么它很重要 |
| 哪里的压力首先开始上升? | 帮助识别材料接触行为 |
| 压力增加的速度有多快? | 指示材料流动阻力的变化 |
| 接近速度可重复吗? | 速度 directly affects pressure development |
| 哪里达到峰值压力? | 帮助了解最终填充和压实 |
| 峰值压力是否可重复? | 对于循环稳定性很重要 |
| 保压压力是否稳定? | 支持可重复压实和固化 |
| 保持期间压力会漂移吗? | 可能表明水力或过程变化 |
| 减压是否受到控制? | 有助于避免不必要的机械冲击 |
| 曲线在材料批次之间是否变化? | 可以揭示物质行为的变化 |
| 压力曲线可以与零件质量进行比较吗? | 实现更系统的过程监控 |
控制压力曲线,而不仅仅是最大压力
有用的 SMC 压力曲线所显示的不仅仅是液压机是否可以达到其额定吨位。
它可以显示材料何时开始抵抗压缩、SMC 流动时压力如何产生、型腔何时接近完全填充、固化过程中如何保持稳定的压实以及在开模前如何释放力。
压力 Curve = Process Information
当压力与压板位置、速度、温度和零件质量一起评估时,它成为工艺开发、故障排除和生产可重复性的强大工具。
无锡鹏达HZ的SMC液压机解决方案
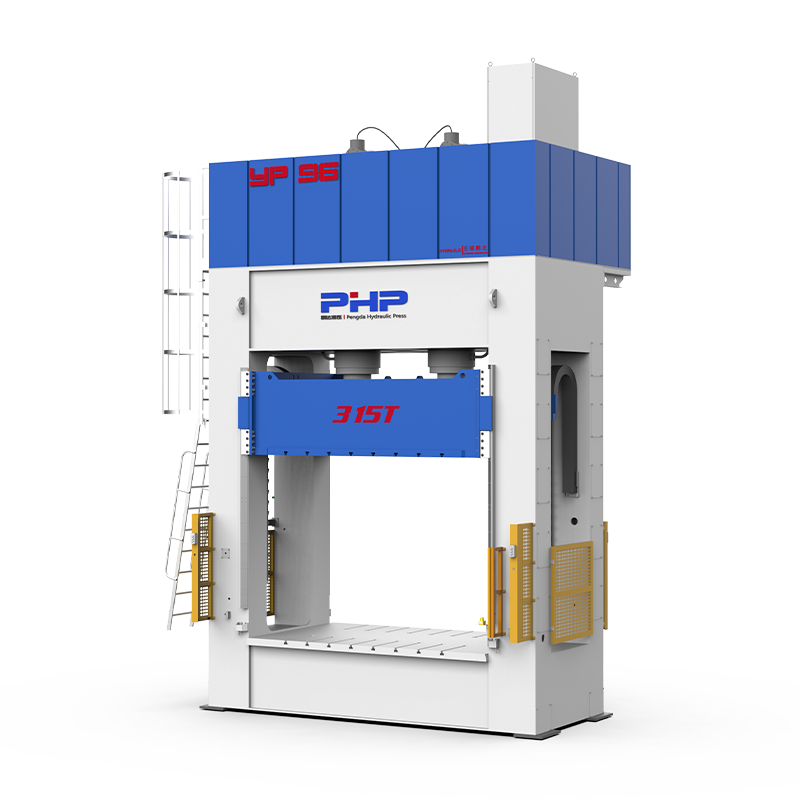
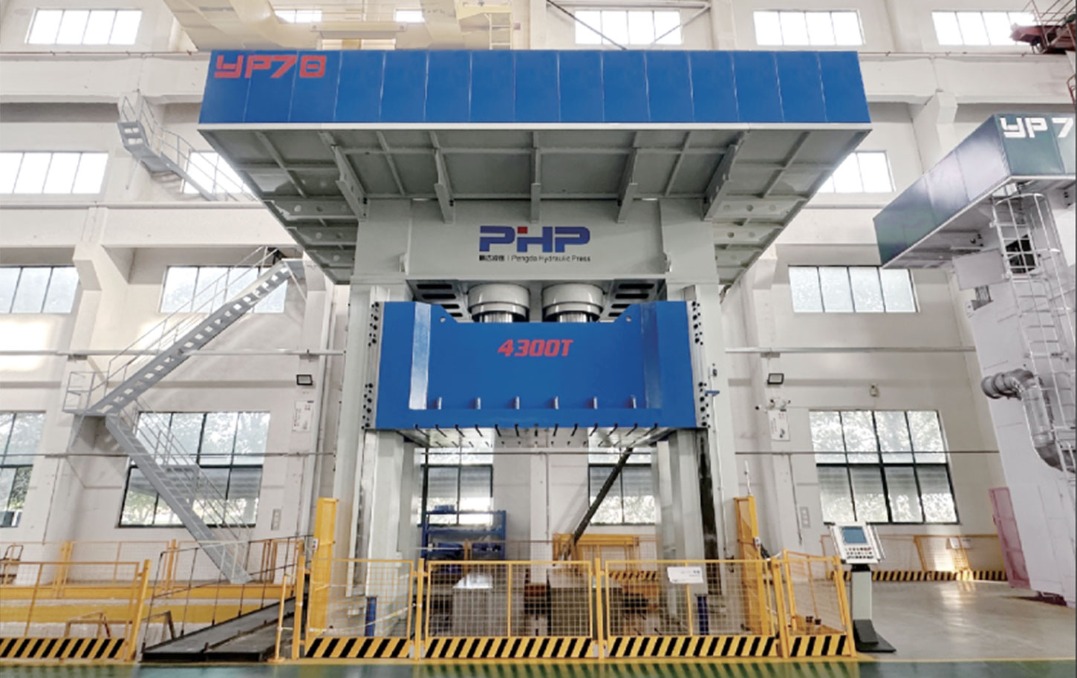
无锡鹏达HZ智能装备有限公司 开发适用于 SMC、BMC 和复合材料压缩成型应用的液压机解决方案。
根据项目要求,SMC 压力机控制系统可以围绕多级运动控制、压力控制、基于位置的转换、保压控制、受控减压、模具配方和过程数据监控进行配置。
对于新设备评估,有用的信息包括零件图、预计成型面积、SMC 材料、模具尺寸、所需成型力、目标周期时间和现有工艺数据(如果有)。
参观 无锡电子报 了解有关定制 SMC 压缩成型机和复合成型系统的更多信息。
常见问题解答
SMC成型时的液压曲线是什么?
它记录了成型周期中液压或冲压力如何变化。它可以根据时间、压板位置或两者来显示。
液压和SMC成型压力有什么区别?
压力机缸或液压回路内部存在液压。压力由作用在气缸区域上的液压产生,而标称成型压力将该力与投影成型面积相关。整个模具的实际局部型腔压力可能会有所不同。
SMC模压成型时什么时候开始升压?
通常在模具接触后开始产生显着的工艺压力并开始压缩 SMC 装料。确切的接触位置取决于模具几何形状、装料厚度和设置。
SMC成型压力为何突然升高?
急剧上升可能是由于关闭速度过快、材料阻力高、充电过多、流量受限、材料温度低或机械干扰造成的。
较高的成型压力是否一定会降低 SMC 的孔隙率?
不会。孔隙率受压力发展、材料流动、排气、温度和装料设计的影响。仅增加最终压力并不能保证截留的空气能够逸出。
关闭速度如何影响SMC压力曲线?
闭合速度会改变材料变形和流动的速度。更积极的关闭曲线可以产生更陡峭的压力上升,而受控关闭可以提供更渐进的压力发展。
峰值压力和保压压力有什么区别?
峰值压力是循环期间达到的最大压力。保压压力是在随后的压实和固化阶段保持的压力。它们不一定需要相同。
是什么原因导致保压阶段的压力波动?
可能的原因包括液压控制行为、阀门响应、泄漏、密封状况、泵控制、材料行为或不适当的控制调整。
为什么要监控压板位置的压力?
职位 data helps identify where material contact, pressure build-up and final compaction occur. A pressure change at an unexpected position can reveal process or mechanical variation that may be difficult to identify from time data alone.
什么是黄金压力曲线?
黄金曲线是在经过验证的生产周期中记录的参考压力、位置和速度曲线。未来的周期可以与其进行比较,以识别偏差并支持故障排除。