 English
 中文简体
 Español
 Português
 Deutsch
 русский

SMC压力机控制技术
SMC液压机应该使用位置控制还是压力控制?实际上,这通常是错误的问题。稳定的压缩成型需要两者,因为循环的不同阶段有不同的控制优先级。
在接近和早期合模过程中,压力机需要知道移动模板的位置及其移动速度。随着 SMC 装料开始抵抗压缩并且型腔接近填充,力和压力变得越来越重要。这些阶段之间的过渡会强烈影响材料流动、型腔填充、毛边、零件厚度和循环可重复性。
内容
- 1 1.位置控制和压力控制有不同的用途
- 2 2.什么是SMC液压机中的位置控制?
- 3 3.什么是压力控制?
- 4 4. 快速接近时位置和速度共同作用
- 5 5. 材料接触是循环中的关键点
- 6 6. 关键转变:从运动控制到压力控制
- 7 7. 如果压力控制开始得太早会发生什么?
- 8 8. 如果压力控制开始得太晚会发生什么?
- 9 9. 当型腔接近完全充满时,压力变得更加重要
- 10 10. 压力机进入压力控制后位置仍然很重要
- 11 11.正确的压力并不自动意味着正确的零件厚度
- 12 12. 正确的位置并不自动意味着正确的成型压力
- 13 13. 最强策略结合使用位置、速度和压力
- 14 14. 模具温度可以改变控制响应
- 15 15. 电荷模式改变位置与压力的关系
- 16 16. 实例:相同压力,不同位置
- 17 17. 使用进程窗口而不是完美数
- 18 18. 建立黄金 SMC 周期
- 19 19. 一起排除位置和压力故障
- 20 20. 买家在指定 SMC 印刷机时应该问什么?
- 21 位置控制与压力控制:哪个更重要?
- 22 控制运动和力之间的过渡
- 23 常见问题解答
1.位置控制和压力控制有不同的用途
SMC 压力机不会在整个冲程中执行相同的任务。在一个周期开始时,大部分压板运动都是通过开放空间进行的。随后,模具接触装料,材料开始流动,电阻迅速增加。
因此,简化的控制序列可以被视为:
快速接近 → 位置/速度控制 → 充电触点 → 受控流量 → 过渡 → 压力控制 → 保压 → 减压
职位 压板在哪里?
压力 材料抵抗压力的强度有多大?
这些信号描述了该过程的不同方面。结合使用它们可以提供比单独依赖其中任何一种更多的信息。
2.什么是SMC液压机中的位置控制?
位置控制使用位移反馈来确定移动压板或滑块在其行程内的位置。
根据机器设计,位置信息可能来自线性编码器、位移传感器或其他合适的位置反馈系统。
位置信息可用于定义:
- 上部起始位置;
- 快速接近距离;
- 减速点;
- 缓慢关闭区域;
- 预期的材料接触区;
- 控制转换位置;
- 最终模具位置;
- 打开和卸载位置。
位置控制主要回答机器在行程中的位置。
它本身并不告诉控制系统 SMC 电荷产生了多少阻力。
3.什么是压力控制?
压力控制侧重于过程中产生液压力的一侧。压力传感器提供反馈,以便液压系统可以响应目标压力或力要求。
简单来说:
油压 → 气缸力 → 冲压力 → 成型材料阻力
根据压力机架构,控制器可以调节泵输出、阀门或其他液压元件,以在最终压缩和保持过程中维持所需的压力。
液压不应与局部型腔压力相混淆。由于材料流动、几何形状、摩擦力、肋、凸台和电荷分布的原因,SMC 部件内部的压力在整个模具中可能会有所不同。
压力控制主要回答压力机施加的力的大小。
它不能独立确认模具已达到预期的几何位置。
4. 快速接近时位置和速度共同作用
在模具接触 SMC 装料之前,目标通常是在非成型行程中有效移动,同时保持安全过渡到材料流动阶段。
位置可以定义速度发生变化的位置,而速度则确定压板在这些位置之间移动的速度。
| 示例性压板区域 | 典型控制优先级 | 目的 |
| 上部/开放位置 | 职位 | 定义起点 |
| 快速接近 Region | 职位 Velocity | 减少非生产性出行时间 |
| 减速区域 | 职位 Velocity | 准备材料接触 |
| 充电触点 / Flow | 速度位置压力监测 | 控制SMC变形和流动 |
| 接近最终型腔间隙 | 过渡 Toward Pressure Control | 建立最终成型力 |
确切的位置和速度取决于模具、零件和材料。它们应该通过流程验证来建立,而不是从其他工具复制。
5. 材料接触是循环中的关键点
在充电接触之前,液压相对较低,因为压板主要移动机器和工具。
一旦模具开始压缩 SMC 装料:
- 堆叠的片材在其厚度上紧凑;
- 材料电阻增加;
- 侧流开始;
- 空气必须流向可用的通风路径;
- 液压开始增加。
材料接触是机器运动开始转变为材料加工的点。
可以使用压板位置、压力升高或过程信号的组合来推断接触区域。对于生产监控,该点的可重复性可以提供有关装料厚度和位置的有用信息。
6. 关键转变:从运动控制到压力控制
SMC 压缩成型中最重要的控制决策之一是确定压机何时应将其优先级从压板运动转移到成型力。
根据控制架构,这可以描述为:
- 位置到压力的转换;
- 速度到压力的转变;
- 运动到力的转变。
术语可能有所不同,但过程原理相似。
运动主导 职位 Velocity 接近和受控模具闭合
→ 过渡 职位 Velocity Rising Pressure 物料流接近最终填充
→ 力主导 压力 Position Monitoring 压实和固化保持
不存在适合每个 SMC 组件的通用过渡位置。
这取决于:
- 装料厚度;
- 收费范围;
- 零件几何形状;
- 模具设计;
- 材料流变学;
- 模具温度;
- 接近速度;
- 所需的成型压力。
7. 如果压力控制开始得太早会发生什么?
如果控制策略变得强烈压力主导,而 SMC 仍需要大量侧向流动,则在材料完成填充型腔之前就会产生力。
这可能会增加以下风险:
压力快速上升
闪光过多
强纤维重新定向
滞留空气
限流
局部负载不均匀
早期压力控制可以在材料流动完成之前使力占主导地位。
这对于大型面板、低覆盖电荷模式以及具有长流路或复杂肋的部件尤其重要。
8. 如果压力控制开始得太晚会发生什么?
相反的情况也会产生问题。
如果压力机长时间专注于位置或速度,并且在型腔达到最终填充阶段时没有产生足够的力,则该过程可能会经历:
- 最终压实不足;
- 肋骨或细节特征填充不良;
- 无效风险增加;
- 后期压力积聚;
- 短期风险;
- 材料在完全填充之前开始固化。
在最终成型压力成为主要工艺变量之前,过渡应允许 SMC 具有足够的受控流量。
9. 当型腔接近完全充满时,压力变得更加重要
随着模具间隙变小,可用流动空间量减少,材料阻力通常增加。
控制问题逐渐变为:
前期 压板应移动多快?
后期 压力机应施加多大的力?
在最终的型腔填充和压实过程中,压力控制对于产生所需的力同时避免不必要的过载变得越来越重要。
目标应该是经过验证的成型工艺所需的压力,而不仅仅是液压系统可以产生的最大压力。
10. 压力机进入压力控制后位置仍然很重要
切换到压力控制并不会使位置数据变得无关紧要。
最终压板位置可以提供有关模具和材料是否按预期运行的重要信息。
考虑两个说明性的周期:
参考周期
力
1000吨最终位置
12.2毫米 异常循环
力
1000吨最终位置
15.5毫米两个循环都达到相同的指示力,但第二个循环仍距正常最终位置较远。
可能需要调查的领域包括:
- 装料重量过大;
- 电荷堆太厚;
- 充电位置不正确;
- 机械性阻塞;
- 物料流变化;
- 温度变化。
没有位置的压力会丢失重要的过程信息。
11.正确的压力并不自动意味着正确的零件厚度
当模具仍处于异常位置时,压力机可以达到指定的力。
这就是为什么单个压力数字不能完全确认过程是否正常运行。
| 循环 | 最后的力量 | 最终位置 | 解读 |
| A | 1000吨 | 正常 | 参考周期 |
| B | 1000吨 | 高于正常间隙 | 研究材料或机械状况 |
| C | 1000吨 | 正常 | 如果其他参数也稳定,则可能可重复 |
| D | 850吨 | 正常 | 检查力要求、材料和工艺设置 |
上面的数字是说明性的。必须针对特定模具和 SMC 工艺确定实际可接受的力和位置窗口。
12. 正确的位置并不自动意味着正确的成型压力
反之亦然。
两个循环可能会到达相同的压板位置,同时产生不同的阻力和压力行为。
循环A
最终位置
10毫米力
1000吨 周期B
最终位置
10毫米力
700吨达到相同的位置并不能证明局部填充、材料固结或过程阻力是相同的。
职位 确认几何运动
压力 提供有关材料阻力和力的信息
13. 最强策略结合使用位置、速度和压力
SMC 过程不应将位置控制和压力控制视为竞争对手,而应结合每个变量提供的信息。
01
职位
定义发生转换的位置并确认压板位置。
02
速度
控制模具接近的速度以及 SMC 压缩和强制流动的速度。
03
压力
控制力的发展、最终压实和保持阶段。
位置速度压力 = 受控的压力机运动和力
但机器数据本身并不能描述完整的过程。
充电 温度 职位 速度 压力 = SMC 进程行为
14. 模具温度可以改变控制响应
如果模具温度发生变化,使用相同的机器配方并不能保证相同的材料行为。
SMC 流变学和固化反应取决于温度。因此,温度的变化可以改变材料在给定压板位置和速度下产生的阻力。
例如,温度变化会影响:
- 初始材料电阻;
- 流动行为;
- 压力上升位置;
- 治愈进展前可用的时间;
- 最终的填充行为。
这就是为什么应该在经过验证的温度窗口内评估位置-压力关系,而不是将其视为纯粹的机械设置。
15. 电荷模式改变位置与压力的关系
装料几何形状和位置决定了 SMC 在填充型腔之前必须流动多远。
更高的充电覆盖范围
材料通常需要较少的横向行程来填充型腔。
较低的充电覆盖范围
材料可能需要行进更远的距离,因此流动阶段更加重要。
因此,改变装药重量、堆叠高度或覆盖范围可能会改变:
- 阻力首先出现的位置;
- 压力上升曲线;
- 所需的流动距离;
- 最佳控制转换区域。
经过验证的压机配方不应与用于建立它的装料模式分开。
16. 实例:相同压力,不同位置
考虑以下简化的引用循环:
材料接触 105毫米
→ 受控关闭 105–20 毫米
→ 压力 Transition 20毫米
→ 最终位置 10毫米
→ 最后的力量 1000吨
现在假设下一个周期的行为有所不同:
- 材料阻力从 120 毫米开始;
- 压力上升较早;
- 18毫米压力机达到1000吨;
- 压板未到达正常的 10 毫米参考位置。
从技术上讲,压力机已达到目标力,但该过程不应自动被视为正常。
首先检查可能包括:
- 装料重量;
- 电荷堆叠厚度;
- 充电位置;
- 模具温度;
- 异物或机械干扰。
本例中的所有值都是说明性的,旨在解释控制概念,而不是指定生产配方。
17. 使用进程窗口而不是完美数
稳定的工业生产很少依赖于一个理论上的完美值。更有用的方法是定义可接受的流程窗口。
职位 Window 目标±允许偏差
压力 Window 上限和下限
速度 Window 经验证的收盘范围
时间窗口 预计阶段持续时间
温度 Window 经验证的模具范围
当重要参数超出其验证限制时,操作员或控制系统有理由在继续大批量生产之前进行调查。
18. 建立黄金 SMC 周期
一旦模具持续生产出合格的部件,成功的生产周期就可以保存作为参考。
有用的黄金周期可能包括:
然后可以将未来的周期与该参考进行比较。
职位 Changes
检查装料几何形状、材料量、模具状况或机械行为。
压力 Changes
检查材料阻力、温度、液压行为或工艺设置。
两者都改变
研究涉及材料、模具、机器和温度的更广泛的工艺漂移。
黄金循环将机器设置的位置和压力转变为生产监控信号。
19. 一起排除位置和压力故障
| 症状 | 职位 Behavior | 压力 Behavior | 首先要检查的领域 |
| 压力 rises too early | 模具间隙较大时出现阻力 | 早期压力增加 | 充电 weight, stack thickness, placement, obstruction, temperature |
| 短射 | 可能达到预期的最终位置 | 压力发展迟缓或不足 | 充电 pattern, flow, venting, temperature, pressure transition |
| 闪光过多 | 模具可能会快速闭合 | 过早或压力过大 | 充电 amount, closing velocity, pressure setting, parting line |
| 厚度随周期变化 | 最终位置有所不同 | 压力 may also vary | 充电, platen parallelism, mold seating, process repeatability |
| 无法到达正常的最终位置 | 间隙仍然大于参考值 | 压力 becomes high | 材料过剩、阻塞、材料阻力、模具状况 |
| 压力 target not reached | 职位 may appear normal | 压力 remains low | 液压系统、力设定、料量、工艺要求 |
| 循环-to-cycle instability | 联系方式/最终位置各不相同 | 压力 curve varies | 材料、装料准备、温度、机器和模具 |
这些模式是诊断线索,而不是一对一的故障代码。
相同的症状可能源自材料、模具、冲压或热处理,因此故障排除应在更改设置之前比较多个信号。
20. 买家在指定 SMC 印刷机时应该问什么?
最大吨位仍然很重要,但它不应该是购买 SMC 液压机时询问的唯一控制系统问题。
运动控制
- 关闭速度可以分为多个阶段吗?
- 减速点可以通过压板位置来定义吗?
- 单个模具可以存储不同的运动曲线吗?
压力控制
- 成型压力和保压压力可以分别设定吗?
- 实际压力是如何测量的?
- 可以监控保压压力的稳定性吗?
过渡 Control
- 压力机如何从运动控制过渡到压力控制?
- 可以通过配方调整过渡设置吗?
- 位置和压力可以一起监控吗?
生产数据
- 可以记录位置、速度和压力吗?
- 可以显示过程曲线吗?
- 可以存储不同的模具配方吗?
位置控制与压力控制:哪个更重要?
这两种控制模式本身都不足以理解完整的 SMC 成型周期。
| 生产阶段 | 主控优先级 |
| 快速接近 | 职位 Velocity |
| 充电前联系 | 职位 Velocity |
| 初始充电接触 | 职位 Velocity Pressure Monitoring |
| SMC流程 | 受控速度位置压力监测 |
| 最终灌装 | 过渡 Toward Pressure / Force Control |
| 最终压实 | 压力 Position Monitoring |
| 固化保持 | 压力控制 Position Monitoring |
| 减压 | 受控压力释放 |
| 开模 | 职位 Velocity |
职位 tells you where the platen is. 压力 tells you how strongly the material is resisting the press. 速度 determines how quickly the molding condition changes.
稳定的 SMC 压缩成型来自于在整个周期中协调这三者。
控制运动和力之间的过渡
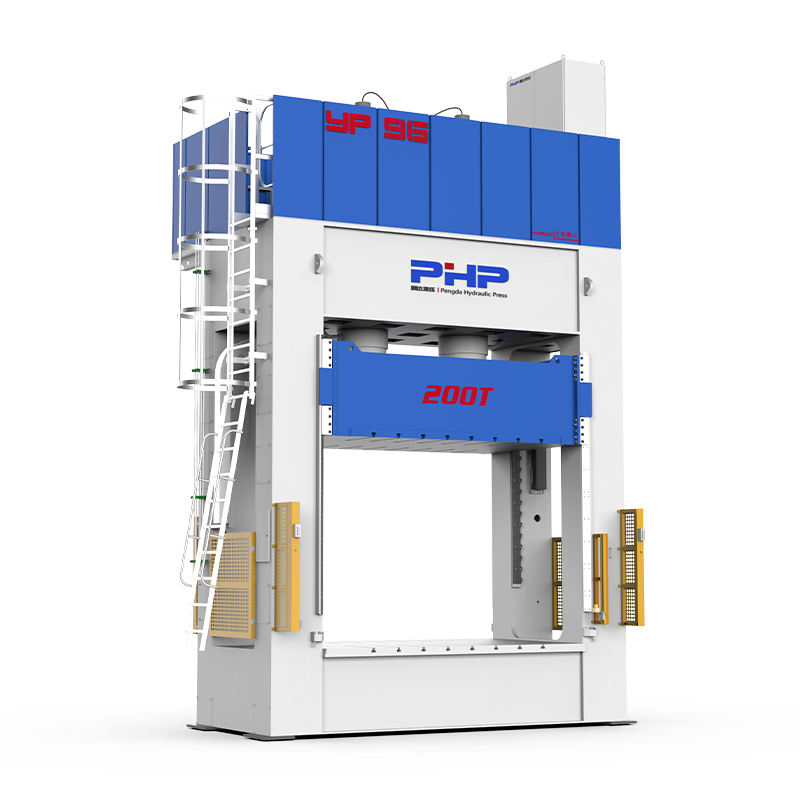
无锡鹏达HZ智能装备有限公司 开发用于 SMC、BMC 和复合材料压缩成型应用的液压机系统。
根据项目要求,SMC 压力机配置可以包含多级闭合速度、压板位置监控、压力控制、可编程转换点、保压控制、受控减压、模具配方和生产数据功能。
对于新的 SMC 压机项目,有用的技术信息包括零件图、模具图、预计成型面积、SMC 材料等级、模具温度、所需成型力、目标周期时间和现有工艺参数(如果有)。
参观 无锡电子报 了解有关定制 SMC 压缩成型机和复合成型系统的更多信息。
常见问题解答
什么是 SMC 液压机中的位置控制?
职位 control uses platen or slide displacement feedback to determine where the moving part of the press is within its stroke. It can be used to define approach, deceleration, slow-closing, transition and opening positions.
SMC模压成型中的压力控制是什么?
压力 control uses hydraulic-pressure or related force feedback to regulate the force generated during final cavity filling, compaction and holding.
SMC成型应该采用位置控制还是压力控制?
完整的 SMC 周期通常受益于两者。在接近和受控模具闭合过程中,位置和速度尤其重要,而在最终填充、压实和固化保持过程中,压力变得越来越重要。
SMC压力机何时应从运动控制切换到压力控制?
不存在通用的切换点。应根据模具、装料模式、材料、温度、闭合速度和所需的填充行为来建立。
如果压力控制开始得太早会发生什么?
力 may build before the SMC has completed the required flow, increasing the risk of excessive flash, unstable material movement, air entrapment or uneven loading.
如果压力控制开始得太晚会发生什么?
最终填充和固结可能无法在适当的阶段受到足够的力,从而可能增加细节不完整、空隙或填充不足的风险。
SMC 压力机能否在达到正确压力的情况下仍生产出不良零件?
是的。压力可能是正确的,但最终压板位置、材料流、温度、装料放置或局部空腔填充与验证的过程不同。
模板能否到达正确位置但成型压力仍然不足?
是的。仅最终位置并不能确认已实现所需的力和材料整合。
为什么 SMC 压力机要记录位置和压力?
比较位置和压力有助于区分几何运动和材料阻力。与经过验证的关系的偏差可以提供有关电荷、温度、工具或液压行为变化的有用线索。
什么是黄金SMC成型周期?
它是模具持续生产合格零件时记录的参考生产周期。可以将后续循环中的位置、速度、压力、温度和时间数据与此参考进行比较,以识别过程漂移。