 English
 中文简体
 Español
 Português
 Deutsch
 русский
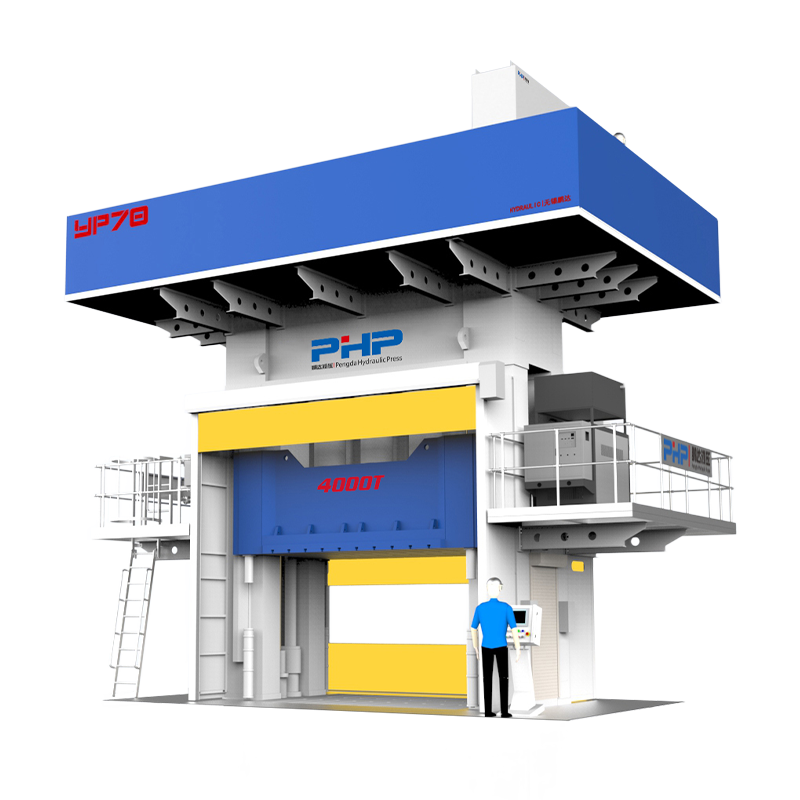
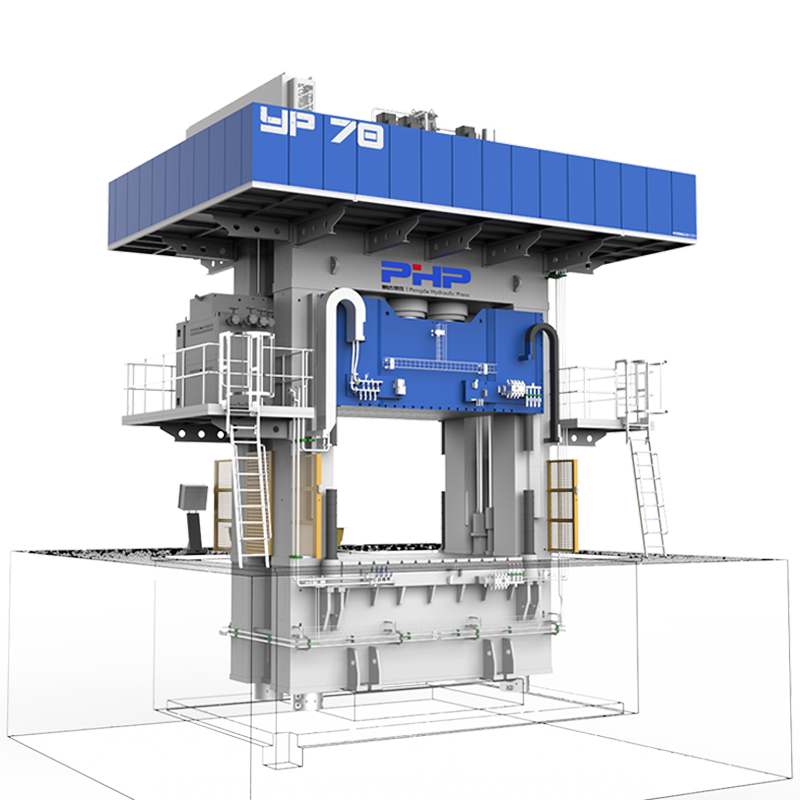
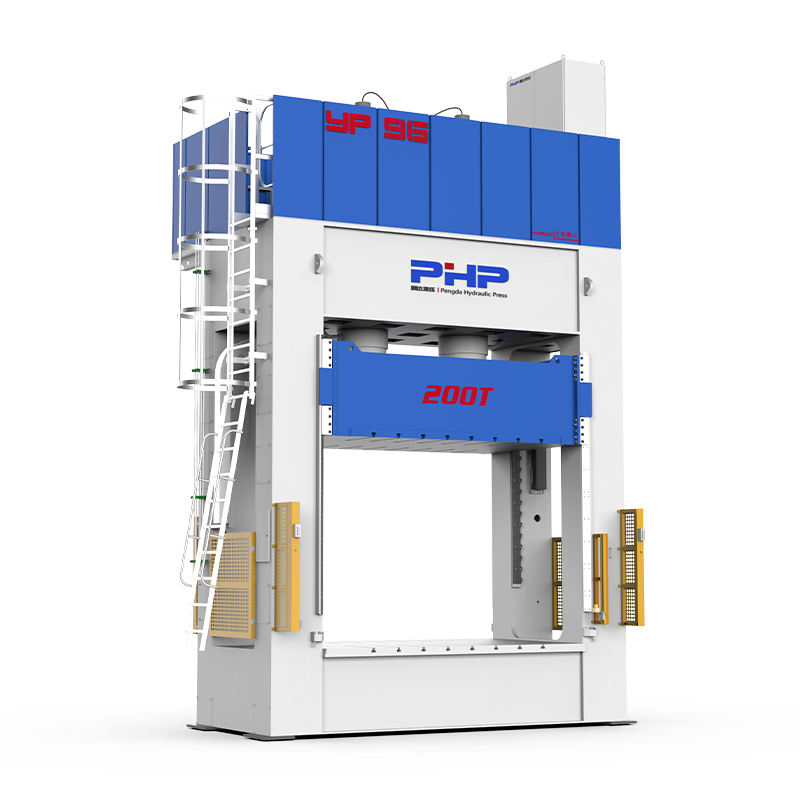

SMC冲压机结构工程
大型 SMC 零件在精密工具之间成型,但这些工具由在负载下弹性变形的真实机器结构支撑。即使液压机具有足够的吨位,随着成型力的增大,上压板和下压板也可能会轻微弯曲。
对于小型工具来说,这种运动的影响可能有限。然而,对于大型汽车面板、电池盖、电气外壳和其他宽 SMC 部件,压板偏转会改变大工作区域内的有效模具间隙,并影响厚度、毛边、填充和尺寸可重复性。
内容
- 1 1. 什么是压板挠度?
- 2 2. 压板平整度和压板挠度不同
- 3 3. 为什么大型 SMC 模具使模板偏转更加重要
- 4 4. 总吨位并不能告诉您压盘是如何加载的
- 5 5. 中心负载与边缘负载
- 6 6. 压板偏转如何改变局部模具间隙
- 7 7.中心偏转和边缘偏转是不同的问题
- 8 8. 压板偏转如何导致 SMC 厚度变化
- 9 9. 压板偏转如何导致毛边
- 10 10. 压板偏转也会影响局部填充和压力
- 11 11. 多型腔 SMC 模具对压板负载分布敏感
- 12 12.模具足迹改变结构响应
- 13 13. 模具在压板上的位置很重要
- 14 14. 上下压板挠度必须一起考虑
- 15 15. 测量一个点是不够的
- 16 16. 压板倾斜和压板弯曲不同
- 17 17. 厚压板并不一定是硬压板
- 18 18. 气缸位置也会影响压板负载
- 19 19. 如何使用 FEA 评估压板挠度
- 20 20.实例:相同吨位,不同模具占地面积
- 21 21. 上压板和下压板的偏转可以加在一起
- 22 22. 买家应该询问哪些压板偏转数据?
- 23 23. SMC 压机是否需要零压板偏转?
- 24 24. 压板偏转选择清单
- 25 评估真实模具足迹下的压板
- 26 无锡鹏达HZ大型SMC液压机解决方案
- 27 常见问题解答
1. 什么是压板挠度?
液压机压板并非完全刚性。当力通过模具传递到工作表面时,压板会发生弹性弯曲。
根据负载位置和支撑布置,这种变形可能表现为:
- 中心弯曲;
- 边缘移动;
- 局部鞠躬;
- 单侧偏转;
- 结合弯曲和旋转。
施加的成型力 → 压板弯曲 → 负载表面变化 → 有效的模具间隙变化
卸载时压板可以是平坦的,而在施加成型力时仍然可以弯曲。
2. 压板平整度和压板挠度不同
平面度、平行度和偏转度经常一起讨论,但它们描述的是不同的机器条件。
| 参数 | 它描述了什么 |
| 压板平面度 | 一个压板表面的几何状况,通常在没有成型负载的情况下测量 |
| 压板平行度 | 上、下压板面关系 |
| 压板偏转 | 受力时压板的弹性弯曲 |
| 加载并行性 | 存在生产力时上下压板的相对状况 |
良好的加工平面度并不自动意味着生产负载下的低挠度。
3. 为什么大型 SMC 模具使模板偏转更加重要
大型SMC模具通常需要更宽的压板、更大的模具占地面积和更大的总成型力。
随着结构跨度变大,控制弯曲变得更加困难。
工作面积大 高成型力 长结构跨度 = 更大的变形挑战
特别敏感的应用包括:
- 大型汽车SMC面板;
- 电动汽车电池盖;
- 大型电气柜和外壳;
- 大型结构复合材料覆盖层;
- 多腔模具分布在宽阔的压板上。
4. 总吨位并不能告诉您压盘是如何加载的
1500 吨或 2000 吨压力额定值描述了总可用力,但该力不一定均匀分布在整个压板上。
模具可以装载:
- 主要是压板中心;
- 压板的一侧;
- 两个独立的空腔区域;
- 在更大的工作台内占用相对较小的空间。
压板响应取决于力负载区域负载位置支撑几何形状
相同的总吨位,当模具占地面积或负载位置发生变化时,会产生不同的模板变形。
5. 中心负载与边缘负载
模具位置对压板弯曲有很大影响。
案例A 中心模具
主模具载荷作用在靠近模板结构中心的位置。
案例B 偏边模具
相同的总力作用在靠近一个边缘的位置,增加了局部弯曲和旋转效应。
如果模具的主要载荷太靠近边缘或位于最刚性的工作区域之外,则模具可能会物理安装在压板上,但仍然会产生不利的结构条件。
“模具配合”与“模具在结构上定位良好”不同。
6. 压板偏转如何改变局部模具间隙
模具本身可以精确加工,但支撑模具的压板可以在生产负载下改变形状。
当压板弯曲时,上下模具表面之间的实际关系可能会局部改变。
压板偏转 → 局部模具分离变化 → 局部压缩变化 → 零件状况变化
模具的尺寸可以是正确的,而其下方的负载压板会改变有效的型腔几何形状。
7.中心偏转和边缘偏转是不同的问题
最大压板偏转并不总是发生在同一位置。
在较大的中心负载下,压板可能会向工作区域的中间发生更大的弯曲。
在边缘偏置或偏心载荷下,变形模式可能变得更加不对称,一侧比另一侧移动更多。
中心加载 局部弯曲可能占主导地位。
偏心加载 弯曲和旋转可能同时发生。
不要只问压板偏转多少。询问最大偏转发生在哪里。
8. 压板偏转如何导致 SMC 厚度变化
SMC 零件厚度与最终模具几何形状和局部压缩密切相关。
如果模具上加载的压板形状发生变化,局部型腔间隙也会发生变化。
压板偏转 → 模具间隙不均匀 → 不同的局部压缩 → 厚度变化
可能的模式包括:
- 中心到边缘的厚度差;
- 左右厚度差;
- 一个角始终较厚;
- 高负载区域周围的局部厚度发生变化。
厚度变化并不能证明压板偏转。还应检查装料重量、装料模式、模具加工、温度、材料流量和压力机平行度。
9. 压板偏转如何导致毛边
当材料通过模具分型线周围的可用间隙逸出时,就会产生毛边。
如果压板弯曲增加了某一区域的局部分型线间隙,则该区域可能对飞边变得更加敏感。
局部压板弯曲 → 较大的局部差距 → 更容易物质逃逸 → 可能的闪光增加
这在以下情况中可能尤其明显:
- 大型SMC面板;
- 长分型线;
- 边缘装载模具;
- 不对称工具。
装料过多、模具磨损、压力过大或分型线条件不良也会导致飞边,因此结构偏转应被视为可能的原因之一。
10. 压板偏转也会影响局部填充和压力
不均匀的模具支撑所影响的不仅仅是最终厚度。
如果模具的一侧闭合得更有效,而另一侧保持稍大的局部间隙,则材料流动和压力分布可能会变得不太均匀。
A面 更高的局部压缩
可能存在闪存或更高的本地负载。
B面 较低的局部压缩
可能填充不良、压实较弱或厚度增加。
因此,一侧重复的闪光模式和另一侧的不完全填充可以证明检查压板和加载并行性行为是合理的。
11. 多型腔 SMC 模具对压板负载分布敏感
多型腔模具在压板上引入了多个独立的负载区域。
如果型腔距模板中心的距离不同或需要不同的成型力,则局部模板支撑条件可能会有所不同。
腔体A 近普拉登中心
位于支撑相对良好的结构区域。
B腔 近压板边缘
可能会经历不同的局部僵硬状况。
多腔平衡不仅是一个物料流问题,也是一个问题。这也可能是压板负载问题。
如果在材料和温度变量稳定后,型腔与型腔之间的质量差异仍然存在,则局部压板行为可能值得研究。
12.模具足迹改变结构响应
使用相同总力的两个模具可以以非常不同的方式加载压板。
占地面积大 负载分布在更广泛的区域
力通过压板表面的较大部分传递。
占地面积小 负载更集中
同样的总量,可以创造更大的本地结构性需求。
因此,压力机结构分析应考虑实际的模具占地面积,而不是将每个应用视为均匀的全压板负载。
13. 模具在压板上的位置很重要
模具放置可以改变负载和压板支撑结构之间的距离。
将模具移向一侧可以增加:
- 局部弯曲;
- 角变形;
- 引导反应;
- 偏心框架加载。
在实际情况下,大型 SMC 模具的定位应使主要负载区域靠近压机的预期结构中心。
14. 上下压板挠度必须一起考虑
移动压板并不是唯一可以弯曲的结构。
上、下工作面在载荷作用下均可变形。
零件质量取决于它们的相对运动。
上压板 弹性运动
下压板 弹性运动
= 结果 相对模具间隙变化
作为简化说明,如果一个压板移动 0.25 毫米,而相对的结构沿增加局部型腔间距的方向移动 0.20 毫米,则相对变化可接近 0.45 毫米。
这仅是说明性示例。实际变形方向和大小取决于实际的压板、框架、支撑件和模具几何形状。
零件质量取决于模具的相对位移,而不是单独一个压板的偏转。
15. 测量一个点是不够的
压板中心的单个位移测量可能无法捕获完整的变形模式。
根据模具和应用,有用的测量位置可以包括:
- 压板中心;
- 四个角;
- 主要空腔区域下方的位置;
- 靠近模具边缘的区域;
- 历史上厚度不稳定或闪光的区域。
工程验证可以使用合适的位移测量方法,例如:
- 千分表;
- 线性位移传感器;
- 基于激光的测量;
- 多点电子监控。
16. 压板倾斜和压板弯曲不同
负载的压板可能会以多种方式失去几何稳定性。
倾斜 整体角运动
压板的一侧相对于另一侧移动,从而改变整体平行度。
弯曲 局部形状变化
即使平均压板方向保持大致平行,压板表面也会弯曲。
倾斜≠弯曲
压板总体上可以保持近似平行,同时仍然在模具下方局部弯曲。
17. 厚压板并不一定是硬压板
印版厚度很重要,但这只是印版设计的要素之一。
实际刚度还取决于:
- 内部肋排列;
- 箱形截面几何形状;
- 材料特性;
- 支撑间距;
- 气缸受力位置;
- 框架连接点;
- 模具足迹;
- 通过结构的载荷路径。
压板设计比单独的厚度更重要。
18. 气缸位置也会影响压板负载
液压缸的位置和数量会影响将力引入压板的方式。
中心气缸设计和多气缸大幅面压力机创建了不同的结构负载路径。
多个气缸可以帮助将力分布到更广泛的结构上,但它们也引入了以下额外要求:
- 同步;
- 位置控制;
- 负载平衡;
- 结构协调。
单独的气缸数量并不能决定压板刚度。模板结构、气缸间距、导向系统和模具负载分布必须一起评估。
19. 如何使用 FEA 评估压板挠度
有限元分析可以帮助在制造大型 SMC 压机之前评估压板行为。
有用的负载情况可能包括:
案例01 中心负载
检查中心弯曲和一般压板响应。
案例02 真模足迹
评估代表性生产负载区域下的变形。
案例03 边缘负载
检查支撑较少的压板区域附近的局部弯曲。
案例04 偏心负载
结合压板旋转来评估弯曲。
有用的输出可以包括:
实际的模具足迹通常比整个压板上理想的均匀负载提供更多信息。
20.实例:相同吨位,不同模具占地面积
考虑使用相同总成型力的两个假设模具。
模具A
施加力 1200吨
模具占地面积 1800×1200毫米
职位 居中
模具B
施加力 1200吨
模具占地面积 900×600毫米
职位 向一侧偏移
两个模具使用相同的总吨位,但模具 B 的集中和偏置负载可以产生非常不同的压板偏转模式。
相同的吨位并不意味着相同的压板变形。
上述数值仅供参考。实际变形取决于模板设计、模具占地面积、载荷分布、支撑几何形状和框架结构。
21. 上压板和下压板的偏转可以加在一起
仅关注移动模板很容易,但最终的型腔状况取决于工具的两侧。
上压板 Deflection 0.25毫米
下压板 Deflection 0.20毫米
= 说明性相对差距变化 0.45毫米
实际相对变化可能更小或更大,具体取决于变形方向。重要的原则是上下结构应作为一个系统来评价。
22. 买家应该询问哪些压板偏转数据?
大型 SMC 压力机买家应避免根据单个无法解释的数字来评估压板刚性。
| 问题 | 为什么它很重要 |
| 在多大的力下评估偏转? | 挠度随施加载荷的变化而变化 |
| 假设模具占地面积是多少? | 负载面积强烈影响弯曲 |
| 负载是居中还是偏心? | 负载位置改变结构响应 |
| 最大挠度是在哪里测量的? | 中心、边缘和局部模具区域可能表现不同 |
| 是否对上压板和下压板进行了评估? | 相对模具运动影响零件 |
| 是否检查了加载的并行性? | 整体倾斜和局部弯曲都很重要 |
| 该值是计算出来的还是物理测试的? | 阐明该数字是来自 FEA、测量还是两者兼而有之 |
23. SMC 压机是否需要零压板偏转?
没有真正的压板具有无限的刚度,因此零弹性变形不是现实的设计目标。
实际目标是:
对于模具和零件公差而言,挠度足够小且可重复
不必要的大压板会增加:
- 机器重量;
- 移动质量;
- 材料成本;
- 液压运动需求;
- 总体设备成本。
目标是需要刚性,而不是无限刚性。
24. 压板偏转选择清单
模具占地面积
- 模具支撑面积有多大?
- 足迹是集中还是广泛分布?
负载位置
- 主力是否集中?
- 模具是否靠近压板边缘?
所需力量
- 正常生产吨位是多少?
- 什么是峰值成型力?
工装布局
- 模具是多腔的吗?
- 负载区是否平衡?
零件质量
- 需要什么厚度公差?
- 外观表面质量至关重要吗?
验证
- 是否在负载下评估压板挠度?
- 是否同时考虑了上压板和下压板的运动?
- 可以验证加载的并行性吗?
评估真实模具足迹下的压板
大型 SMC 零件在两个半模之间形成,但这些半模取决于它们下方的压力机结构。
如果压板弯曲改变了加载的模具几何形状,零件厚度、飞边、填充和尺寸一致性也会发生变化。
力 模具足迹 负载位置 压板刚度 = 负载压板形状
负载压板形状 → 有效模具间隙 → 厚度 闪光灯 填充稳定性
对于大型 SMC 零件,压板的负载形状与其未负载的几何形状一样重要。
无锡鹏达HZ大型SMC液压机解决方案
无锡鹏达HZ智能装备有限公司 开发用于 SMC、BMC 和复合材料压缩成型应用的液压机系统。
对于大型 SMC 项目,压机配置可以考虑所需的吨位以及压板尺寸、模具占地面积、负载位置、压板刚度、框架刚度、偏心加载、加载平行度和多缸同步。
有用的项目信息包括零件图、模具图、预计成型面积、模具占地面积、所需吨位、模具重量、预期负载中心和所需零件公差。
参观 无锡电子报 了解有关定制 SMC 液压机和复合成型设备的更多信息。
常见问题解答
什么是 SMC 液压机中的压板挠度?
压板挠度是指当通过模具施加成型力时上压板或下压板的弹性弯曲。
压板平面度与压板刚度相同吗?
不。平整度描述的是卸载后的表面几何形状。刚度描述了在力作用下对弹性变形的抵抗力。
为什么大压板对偏转更敏感?
大模板具有更宽的结构跨度,通常与更大的模具和更高的总力一起使用,使得弯曲控制要求更高。
压板偏转会导致SMC厚度变化吗?
如果弯曲改变了局部模具间隙,它就会有所贡献。还应检查装料模式、模具几何形状、温度和材料流动。
压板偏斜会导致飞边吗?
如果局部弯曲增加分型线间隙,则可能会有所贡献。装料过多、模具磨损和成型压力不适当也会导致飞边。
为什么模具在压板上的位置很重要?
将模具移向边缘会改变负载路径,并且与更居中的负载相比,会增加局部弯曲或角变形。
模具占地面积如何影响模板偏转?
即使总成型力相同,集中载荷和分散载荷也会产生不同的模板变形。
压板倾斜和压板弯曲有什么区别?
倾斜 is an overall angular change between sides of the platen. Bending is a local shape change that can occur even when the platen remains approximately parallel overall.
是否应该同时考虑上压板和下压板的偏转?
是的。最终模具间隙取决于两个工具支撑表面的相对位移,而不仅仅是一个压板的移动。
如何评估压板挠度?
可以通过结构计算、有限元分析和代表性载荷下的物理位移测量来评估。
零压板偏转是否可能?
没有任何实用的压板是完全刚性的。目标是保持弹性变形足够小并且可重复以满足所需的模具和零件公差。