 English
 中文简体
 Español
 Português
 Deutsch
 русский
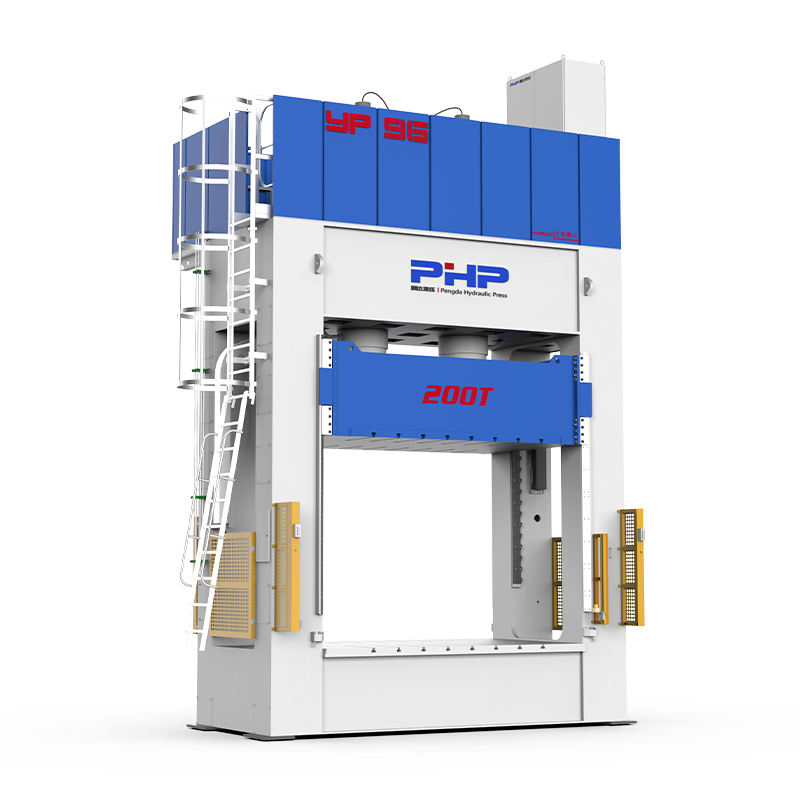

SMC 冲压数据和过程监控
现代 SMC 液压机的作用不仅仅是施加力和计数周期。当生产质量发生变化、周期时间增加或缺陷开始重复时,机器应提供足够的过程信息来帮助工程师了解发生了什么变化。
当压力、压板位置、闭合速度、循环时间和模具温度一起记录并与模具、配方、材料批次和最终质量结果相关联时,它们尤其有价值。
内容
- 1 1. 一个周期计数器是不够的
- 2 2. 实时显示和历史数据记录不同
- 3 3. 核心 SMC 压力数据集:位置、速度、压力和时间
- 4 4. 记录曲线,而不仅仅是最大值
- 5 5. 应该保存哪些压板位置数据?
- 6 6. 关闭速度应与压力一起记录
- 7 7. 记录压力设定值和实际压力
- 8 8. 保压稳定性是生产数据
- 9 9. 模具温度应与冲压数据一起存储
- 10 10. 总周期时间应分为几个阶段
- 11 11.记录等待时间和短暂停留
- 12 12. 报警历史记录不应只记录报警代码
- 13 13. 配方数据对于过程可追溯性至关重要
- 14 14. 将每个周期链接到模具 ID 和产品 ID
- 15 15.物料批次数据应与生产周期相关联
- 16 16. 收费数据与新闻数据一样重要
- 17 17. 将质量结果与各个周期联系起来
- 18 18. 建立黄金 SMC 周期
- 19 19. 使用公差带而不是期望相同的曲线
- 20 20. 哪些数据应该记录为曲线?
- 21 21. 不要仅仅因为可以记录数据
- 22 22. 原始曲线和周期摘要不需要相同的保留期
- 23 23. 机器存储、工厂数据库和MES扮演不同的角色
- 24 24. 购买前应定义数据导出和通信
- 25 25. 实例:诊断闪光增加
- 26 26.实例:产量下降但压榨配方没有改变
- 27 27. 推荐的 SMC 压机生产数据
- 28 28. 最低 SMC 与高级 SMC 新闻数据包
- 29 29. 买家在订购 SMC 压机时应询问什么?
- 30 30.生产数据应导致行动
- 31 将 SMC 印刷机变成过程信息源
- 32 常见问题解答
1. 一个周期计数器是不够的
传统液压机只能提供有限的生产信息:
- 当前液压;
- 当前压板位置;
- 周期计数;
- 基本报警消息。
这可能足以操作机器,但当工艺工程师需要回答以下问题时,这通常是不够的:
- 为什么稳定生产几天后flash却增加了?
- 为什么媒体比以前更早开始施压?
- 为什么最终模具位置会改变?
- 为什么成型配方不变,产量却下降?
- 为什么更换SMC物料批次后废品率增加?
机器数据 模具数据 材料数据 质量结果 = 可追溯的SMC流程
2. 实时显示和历史数据记录不同
HMI 上显示的值不会自动成为有用的生产历史记录。
实时监控告诉操作员现在发生了什么。历史数据记录允许工程师回顾早期周期中发生的情况。
| 功能 | 实时显示 | 历史数据记录 |
| 液压 | 显示当前压力 | 可以保留峰值、保持或完整压力曲线 |
| 压板位置 | 显示当前位置 | 可以保留最终位置并完成运动曲线 |
| 周期时间 | 显示当前周期 | 允许趋势和阶段比较 |
| 模具温度 | 显示当前读数 | 允许比较生产批次和缺陷期 |
| 报警 | 显示当前故障 | 保留时间戳、频率和停机历史记录 |
如果一个值在 HMI 屏幕变化时消失,则它还不是有用的生产历史记录。
3. 核心 SMC 压力数据集:位置、速度、压力和时间
对于大多数 SMC 成型应用,四个机器信号构成了有用冲压数据的核心:
01
职位
显示移动压板在接近、材料接触、最终关闭和打开期间的位置。
02
速度
显示压板移动通过快速接近、受控关闭和物料流动阶段的速度。
03
压力
显示随着 SMC 流动、填充、压实和固化,阻力如何产生。
04
时间
显示每个阶段需要多长时间以及消耗产能的位置。
位置速度压力时间=核心SMC冲压工艺数据
4. 记录曲线,而不仅仅是最大值
单个最大值可以隐藏非常不同的过程历史记录。
考虑两个最大液压都达到 160 bar 的循环。
循环A 逐渐建立压力
压力 increases smoothly as the material flows and the cavity approaches final filling.
周期B 急剧的压力尖峰
压力 rises suddenly, falls and then recovers before the hold stage.
如果系统只存储:
峰值压力 = 160 bar
两个周期看起来相同。
更有用的过程记录可以包括:
- 压力与时间;
- 压力与压板位置;
- 位置与时间;
- 速度与位置;
- 相关的温度与时间。
单个峰值数字可以隐藏非常不同的过程历史。
5. 应该保存哪些压板位置数据?
最终压板位置很有用,但额外的位置点可以提供更多的诊断价值。
根据机器配置,有用的位置数据可以包括:
- 顶部或完全打开位置;
- 快到慢的过渡位置;
- 预期的材料接触位置;
- 压力控制转换位置;
- 最终成型位置;
- 打开过渡位置。
材料接触位置
液压开始上升的点尤其能提供信息。
例如,如果经过验证的模具通常开始在一个位置周围产生材料阻力,然后突然开始更早地产生阻力,则可能的检查可能包括:
- 电荷堆叠厚度;
- 装料重量;
- 放置位置不正确;
- 异物或模具干扰;
- 物质条件的变化。
最终位置告诉您循环结束的位置。接触位置可以帮助解释循环是如何到达那里的。
6. 关闭速度应与压力一起记录
如果压板速度未知,则无法正确解释压力行为。
更快的关闭会改变 SMC 电荷压缩和流动的速率。这会改变阻力、压力上升和材料运动。
有用的速度数据可能包括:
- 接近速度快;
- 减速点;
- 缓慢接近速度;
- 压缩速度;
- 压力建立期间的实际速度;
- 打开速度。
职位 定义 速度变化的地方 速度 影响 物料流程
如果关闭速度未知,则无法正确解释压力行为。
7. 记录压力设定值和实际压力
配方可以指定压力目标,但实际的机器响应可能有所不同。
| 数据 | 为什么它很重要 |
| 压力 Setpoint | 显示预期的过程目标 |
| 实际液压 | 显示真机响应 |
| 计算的压力 | 使跨流程的力比较变得更容易 |
| 峰值压力/力 | 显示最大循环负载 |
| 保压压力 | 显示压实和固化阶段控制 |
设定点是过程所要求的。实际压力是机器真正传递的压力。
8. 保压稳定性是生产数据
保持阶段不应减少为一个数字,例如“150 巴,持续 60 秒”。
工程师还应该能够评估在此期间实际压力是否保持稳定。
稳定保持 压力 Remains Within a Controlled Range
表示固化阶段可重复的力控制。
保持不稳定 反复上升、下降或恢复
可以证明检查液压控制、泄漏、阀门响应、密封或改变过程阻力的合理性。
保压压力不仅仅是一个目标值;其稳定性还在于生产数据。
9. 模具温度应与冲压数据一起存储
SMC 材料的流动和固化行为受温度的强烈影响,因此当同时记录模具温度时,冲压数据变得更加有用。
根据工具的不同,有用的热数据可以包括:
- 上模温度;
- 降低模具温度;
- 单独的加热区温度;
- 温度设定点;
- 实际温度;
- 生产过程中的温度偏差。
压力 职位 温度 = 更好的流程环境
如果压力行为发生变化,同时模具温度也发生变化,那么与仅提供压力曲线相比,工艺工程师可以获得更多信息。
10. 总周期时间应分为几个阶段
总周期时间告诉生产经理流程运行的速度有多快,但它并不能解释时间在哪里浪费。
更有用的细分可能包括:
加载中 → 快速关闭 → 压缩 → 压力 Build → 固化保持 → 减压 → 开幕 → 卸货 → 等待
总周期时间告诉您生产速度。阶段时间会告诉您哪里的容量正在流失。
11.记录等待时间和短暂停留
并非每次生产损失都表现为主要机器故障。
小延迟可能会在数百个周期中累积。
有用的等待和延迟类别包括:
- 按就绪但等待操作员;
- 材料未准备好;
- 机器人等待;
- 喷射延迟;
- 模具温度恢复;
- 报警复位;
- 人工检查延误;
- 零件移除延迟。
并非每一分钟的损失都会表现为机器故障。
12. 报警历史记录不应只记录报警代码
当警报记录包含上下文时,它会变得更加有用。
有用的字段可以包括:
然后,生产和维护团队可以询问:
- 哪种警报最常出现?
- 哪个警报造成的停机时间最长?
- 一种模具是否比其他模具产生更多警报?
- 维护或配方更改后警报是否会增加?
报警频率×停机影响=维护优先级
13. 配方数据对于过程可追溯性至关重要
理想情况下,生产周期应与用于创建它的工艺配方相关联。
有用的食谱信息可以包括:
- 模具编号;
- 产品编号;
- 配方 ID;
- 食谱版本;
- 压力目标;
- 速度阶段;
- 位置转换点;
- 保持时间;
- 温度设置;
- 减压设置。
为什么配方版本很重要
产品可能使用配方 V3 几周,然后更改为配方 V4。
如果以后质量发生变化,工程师需要知道每个周期产生的是哪个配方版本。
配方名称标识了该过程。配方版本准确标识使用了哪些过程设置。
14. 将每个周期链接到模具 ID 和产品 ID
一台液压机在其使用寿命内可以操作数十种不同的模具。
因此,仅记录“Press #2”不足以进行有意义的分析。
新闻ID → 模具编号 → 产品编号 → 食谱 ID → 周期ID
该结构允许工程师进行比较:
- 同一压力机上的不同模具;
- 一个模具有不同的配方;
- 工艺变更前后的质量表现;
- 跨多种产品的机器行为。
15.物料批次数据应与生产周期相关联
由于配方、熟化、储存和处理条件的不同,SMC 材料在生产批次之间可能有所不同。
因此,材料的可追溯性可能包括:
- 材料等级;
- 供应商;
- 批号或批号;
- 生产日期;
- 相关的储存期限。
该信息不一定需要来自冲压机 PLC 内部。它可以由操作员输入或通过工厂数据库或 MES 链接。
当机器数据可以与材料批次变化进行比较时,它会变得更加有用。
16. 收费数据与新闻数据一样重要
当进入模具的 SMC 装料发生变化时,压机可以使用完全相同的配方。
有用的收费信息可包括:
- 装料重量;
- SMC片材数量;
- 收费模式ID;
- 堆叠厚度;
- 安置方向;
- 自动称重结果(如有)。
按配方 收费模式 材料批次 = 实际成型条件
没有收费数据的新闻数据只能解释 SMC 流程的一部分。
17. 将质量结果与各个周期联系起来
当每个生产周期都可以与实际零件结果相关联时,数据就变得更有价值。
简单的质量分类可能包括:
好 接受部分
拒绝 不合格品
返工 需要额外处理
缺陷代码可以识别特定问题:
一旦质量结果与机器数据相关联,工程师就可以开始提出更有用的问题:
在废品率增加之前,过程数据发生了什么变化?
18. 建立黄金 SMC 周期
一旦模具生产出稳定的合格零件,就可以保存一个或多个合格的循环作为工艺参考。
有用的黄金周期可以包括:
然后可以将未来的周期与这个已知的良好参考进行比较。
| 参数 | 黄金周期 | 当前周期 |
| 材料接触位置 | 105毫米 | 119毫米 |
| 峰值液压 | 155巴 | 168 巴 |
| 固化保持 | 70年代 | 70年代 |
| 最终位置 | 10毫米 | 14毫米 |
上述值仅供参考,并不代表通用 SMC 生产设置。
19. 使用公差带而不是期望相同的曲线
工业生产总是存在正常的变化。
因此,目标并不是使每条记录的曲线在数学上都相同。
更有用的监控策略定义:
上限 最大可接受偏差
参考 黄金/目标曲线
下限 最低可接受界限
公差带可应用于:
- 压力;
- 位置;
- 周期;
- 温度;
- 材料接触位置;
- 最终压板位置。
生产监控应检测有意义的偏差,而不是正常的过程噪音。
20. 哪些数据应该记录为曲线?
并非每个过程变量都需要高频记录。
| 数据 Type | 示例 | 最佳使用 |
| 曲线数据 | 压力, position, velocity | 详细的周期分析和故障排除 |
| 周期总结 | 峰值压力、最终位置、循环时间、温度 | 长期趋势和生产报告 |
| 事件数据 | 报警, recipe change, operator intervention, maintenance | 可追溯性和停机时间分析 |
这种方法有助于保持数据系统的有用性,而无需无限期地以高频存储每个信号。
21. 不要仅仅因为可以记录数据
现代 PLC 和数据系统可以收集数百或数千个标签,但更多数据并不会自动创建更好的生产决策。
在记录信号之前,询问:
该变量是否有助于解释质量、生产率、可追溯性或机器状况?
品质
它可以帮助解释缺陷或变化吗?
生产力
它可以解释周期时间或停机时间损失吗?
可追溯性
它可以识别特定零件是如何生产的吗?
维护保养
它能识别机器老化或重复故障吗?
生产数据的目的不是为了创建更大的数据库。这是为了使生产变化更容易理解。
22. 原始曲线和周期摘要不需要相同的保留期
高频过程曲线需要比每个周期一个汇总行更多的存储空间。
因此,数据保留策略可能会分开:
高频原始数据 详细曲线
对于流程开发、最近的故障排除和选定的归档周期很有用。
周期汇总数据 主要产值
更容易保留以进行长期趋势分析。
可追溯性 Records 产品/材质/质量链接
保留可以遵循客户和内部质量要求。
原始曲线和周期摘要不一定需要相同的保留期。
23. 机器存储、工厂数据库和MES扮演不同的角色
生产信息可以在多个层次上进行组织。
机器级 可编程控制器/人机界面
处理实时操作、配方、最近的周期信息和警报。
工厂数据级别 生产数据库
存储长期趋势和跨机器生产信息。
生产管理水平 MES/质量体系
可以连接订单、产品、模具、材料、质量和生产记录。
所需的架构取决于工厂和项目。
MES集成、长期数据库和高级过程监控等功能应根据项目要求在压机规范中明确。
24. 购买前应定义数据导出和通信
如果生产信息只能在一个本地 HMI 屏幕上查看,则其价值有限。
根据工厂要求,买家可能会询问:
- CSV 或电子表格导出;
- 以太网通讯;
- 数据库连接;
- 适用的工业通信协议;
- 远程生产数据访问;
- MES 或质量系统连接。
数据收集和数据访问应一起指定。
25. 实例:诊断闪光增加
考虑一个 SMC 模具,该模具已经生产了几天合格的零件。
参考期
| 参数 | 参考 Condition |
| 材料接触位置 | 105毫米 |
| 最终位置 | 10毫米 |
| 峰值力 | 在验证范围内 |
| 模具温度 | 稳定 |
| 零件质量 | 正常闪光 |
后期制作
| 参数 | 改变条件 |
| 材料接触位置 | 118毫米 |
| 最终位置 | 14毫米 |
| 峰值力 | 高于正常水平 |
| 模具温度 | 大致不变 |
| 零件质量 | 闪光灯 increased |
流程团队现在有证据表明,压力机正在更早地遇到阻力,并且最终处于比正常水平更大的位置,而不是立即减轻压力。
首先检查可能包括:
- 装料重量;
- 电荷堆叠厚度;
- 收费安置;
- 物质条件;
- 模具干涉。
良好的过程数据不会自动识别根本原因,但它可以帮助工程师首先调查正确的变量。
26.实例:产量下降但压榨配方没有改变
第二个例子说明了为什么阶段时间数据很重要。
制作团队预计总周期约为 120 秒,但最近平均制作时间已增加至约 140 秒。
| 循环阶段 | 正常 | 当前 |
| 压制成型顺序 | 90年代 | 90年代 |
| 加载中 | 15秒 | 17秒 |
| 卸货 | 10秒 | 11秒 |
| 等待 | 5秒 | 22秒 |
成型顺序本身并没有变慢。大部分产出损失来自于等待时间的增加。
如果没有舞台时间数据,制作团队可能会错误地归咎于新闻周期。
27. 推荐的 SMC 压机生产数据
| 类别 | 推荐数据 |
| 运动 | 压板位置、速度、减速点、过渡位置 |
| 力 | 液压、计算力、峰值压力、保压压力 |
| 热学 | 上/下模具温度、适用的温度区域 |
| 时间 | 总周期时间和各个阶段时间 |
| 食谱 | 模具编号, product ID, recipe ID and recipe version |
| 材质 | 材质 grade, supplier, batch or lot where integrated |
| 充电 | 充电 weight, pattern, stack or orientation where integrated |
| 机器 | 报警, machine state, downtime and operator intervention |
| 品质 | 好/reject/rework and defect code |
| 可追溯性 | 时间stamp, cycle ID, production order where applicable |
28. 最低 SMC 与高级 SMC 新闻数据包
并非每个工厂都需要相同的数据架构。
最低数据包
- 周期ID;
- 时间戳;
- 模具编号;
- 配方 ID;
- 最终位置;
- 压力/力;
- 周期;
- 模具温度;
- 报警历史记录。
高级数据包
- 完整的压力曲线;
- 完整的位置曲线;
- 速度曲线;
- 黄金周期叠加;
- 上/下公差带;
- 质量与结果的整合;
- 物料批次的可追溯性;
- MES/数据库连接;
- 趋势和偏差分析。
最好的数据包是符合工厂质量、生产力和可追溯性要求的数据包。
29. 买家在订购 SMC 压机时应询问什么?
生产数据要求应在机器规格期间讨论,而不是在安装之后讨论。
数据收集
- 记录哪些过程信号?
- 有完整的曲线吗?
- 使用什么采样率?
存储
- 本地可以保留多少个周期?
- 数据可以传输到外部存储吗?
可追溯性
- 模具 ID 可以链接到每个周期吗?
- 可以存储配方版本和产品 ID 吗?
监控
- 可以显示黄金周期吗?
- 可以配置公差带吗?
出口
- 数据可以导出吗?
- 有哪些文件格式或通信方法可用?
整合
- 材料或质量数据可以链接吗?
- 可以指定工厂数据库或MES集成吗?
30.生产数据应导致行动
收集数据并不是最终目的。
真正的价值来自于使用这些信息来识别过程偏差、调查根本原因并提高产量。
记录 → 比较 → 检测 → 诊断 → 改善
记录 the process, not just the result.
职位, velocity, pressure, time and temperature form the core data set. Their value increases further when they are connected to mold, recipe, material and quality information.
数据记录的目的不是创建更多数据,而是在变异成为废品之前解释变异。
将 SMC 印刷机变成过程信息源
无锡鹏达HZ智能装备有限公司 开发用于 SMC、BMC 和复合材料压缩成型应用的液压机系统。
根据项目要求,SMC压力机控制规范可以考虑压板位置监控、压力监控、速度控制、模具温度监控、配方管理、报警历史、工艺曲线记录和生产数据导出等功能。
对于需要更高可追溯性或工厂级集成的项目,数据架构还可以与生产订单、模具识别、材料可追溯性、质量结果和外部生产管理系统一起讨论。
有用的项目信息包括零件和模具、目标周期、关键工艺参数、所需的可追溯性级别以及工厂现有的数据或生产管理系统。
参观 无锡电子报 了解有关定制 SMC 液压机和智能复合成型解决方案的更多信息。
常见问题解答
SMC 压力机应记录哪些数据?
有用的核心数据集包括压板位置、闭合速度、液压或计算出的力、循环时间和模具温度。模具、配方、警报和质量信息可以增加重要的可追溯性。
为什么压力曲线比单独的峰值压力更有用?
两个循环可以达到相同的峰值压力,但具有截然不同的压力上升、流量和保持行为。完整的曲线保留了该过程历史记录。
是否应该记录每个 SMC 周期的压板位置?
记录ing key position data can help identify changes in material-contact position, final mold position and motion-to-pressure transitions.
为什么模具温度应与冲压数据一起存储?
温度 affects SMC flow and cure. Pressure or position changes are easier to interpret when engineers can see whether mold temperature changed at the same time.
什么是黄金SMC成型周期?
黄金周期是当经过验证的模具生产稳定的合格零件时记录的参考周期。可以将以后的周期与其进行比较,以识别过程偏差。
新闻数据如何帮助诊断闪光或短射?
材料接触位置、压力积累、最终位置、速度和温度的变化可以提供有关缺陷出现之前过程是否发生变化的线索。
材料批次数据是否应该与冲压周期相关联?
当材料可追溯性很重要时,它就很有价值。链接材料批次信息使工程师能够比较批次之间的工艺和质量变化。
实时监控和数据记录有什么区别?
实时监控显示现在正在发生的事情。数据记录保存选定的值或完整的曲线,以便可以查看和比较早期的周期。
应存储多少 SMC 冲压数据?
数量取决于质量、可追溯性和故障排除需求。高频曲线的保留方式可能不同于长期周期总结和质量记录。
SMC 印刷机是否应该连接到 MES?
当工厂需要将生产订单、材料、模具、质量和机器记录连接在一起时,MES 集成非常有用。并非每次安装都需要,应根据项目要求指定。
买家在订购新的 SMC 印刷机时应要求提供哪些数据功能?
买家可以询问记录了哪些信号、是否存储完整曲线、可以保留多少个周期、是否可以导出数据、是否对配方进行版本控制以及是否可以使用外部数据库或MES集成。