 English
 中文简体
 Español
 Português
 Deutsch
 русский
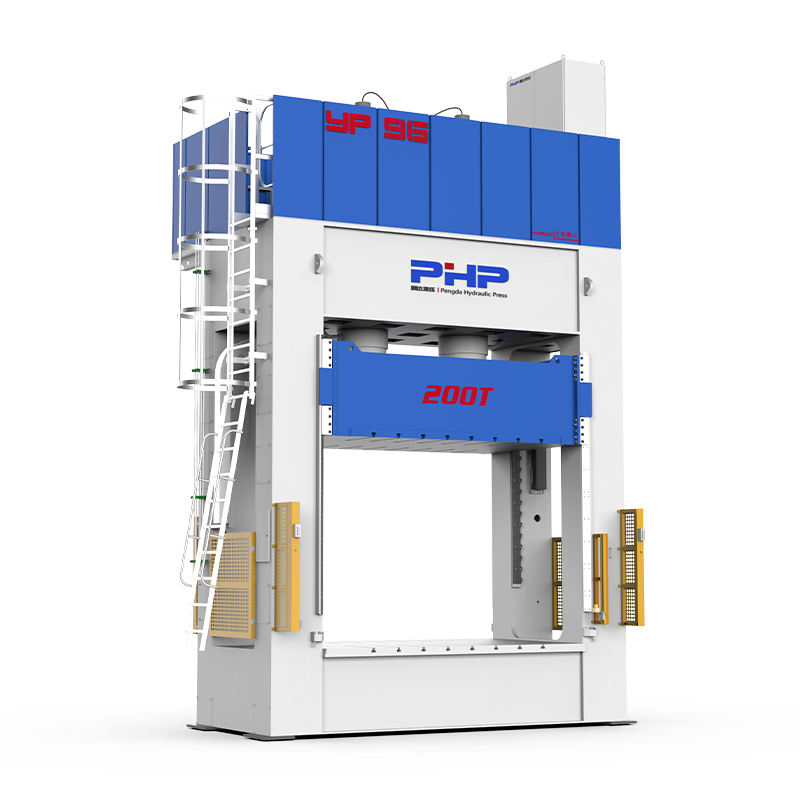
选择正确的压力机吨位是 SMC 压缩成型项目中最重要的决策之一。
压力机太小可能会导致填充不完全、固结不良或零件厚度不稳定。然而,不必要的超大压力机可能会增加设备投资,却无法解决因装料布置不良、模具设计或工艺设置而引起的问题。
对于初步尺寸,基本计算很简单。挑战在于确定正确的 投影面积 ,选择现实的 SMC成型压力 ,并将计算出的力转换成实际的液压机尺寸。
内容
1. SMC锁模力公式:从压力到冲压吨位
在 SMC 模压成型中,术语 锁模力 在讨论机器吨位时经常使用。从技术上讲,液压机产生压缩、流动、固结和固化模具内 SMC 装料所需的成型力。
基本公式
F = P × A
所需压力=成型压力×投影面积
F 所需的成型力或压力。
P 施加到有效投影面积上所需的成型压力。
A 沿压力机闭合方向观察的投影成型面积。
公制计算
当投影面积以 mm² 表示时:
力 (kN) = 面积 (mm²) × 压力 (MPa) ÷ 1,000
当面积以 cm² 为单位测量时:
力 (kN) = 面积 (cm²) × 压力 (MPa) ÷ 10
将 kN 转换为公制吨力:
公制吨力 = kN ÷ 9.80665
英制计算
冲压力(短吨)= 面积 (in²) × 压力 (psi) ÷ 2,000
例如,如果投影面积是 2,000 英寸² 成型压力为 1,000 磅/平方英寸 :
2,000 × 1,000 ÷ 2,000 = 1,000 短吨
SMC应采用多大的成型压力?
不存在适用于每个组件的通用 SMC 成型压力。材料配方、玻璃纤维含量、电荷覆盖率、流动长度、模具温度、闭合速度、筋、深拉几何形状和表面要求都会影响实际的压力要求。
| SMC 零件状况 | 初始压力范围示例 |
| 简单、浅的部分具有良好的电荷覆盖范围 | 3–7 兆帕 / 435–1,015 磅/平方英寸 |
| 一般工业SMC组件 | 5–10 兆帕/725–1,450 磅/平方英寸 |
| 长流道、肋或较低的电荷覆盖范围 | 8–15 兆帕/1,160–2,175 磅/平方英寸 |
| 结构件复杂或填充困难 | 10–20 兆帕/1,450–2,900 磅/平方英寸 |
重要工程说明
这些范围仅应用作初步工程参考。最终成型压力需根据实际SMC确定
配方、部件几何形状、模具设计和模具试验结果。
添加工程能力裕度
计算出的力代表理论成型要求。通常不希望生产压机以其绝对额定容量连续运行。
初步压机选择
所选压力机能力 = 计算力 × 工程裕度
初步工程余量约为 15–30% 可以根据以下方式进行评估:
- SMC材料批次差异
- 电荷定位变化
- 模具复杂度
- 闪光灵敏度
- 型腔负载不均匀
- 未来流程优化
- 困难填充条件下所需的压力