 English
 中文简体
 Español
 Português
 Deutsch
 русский
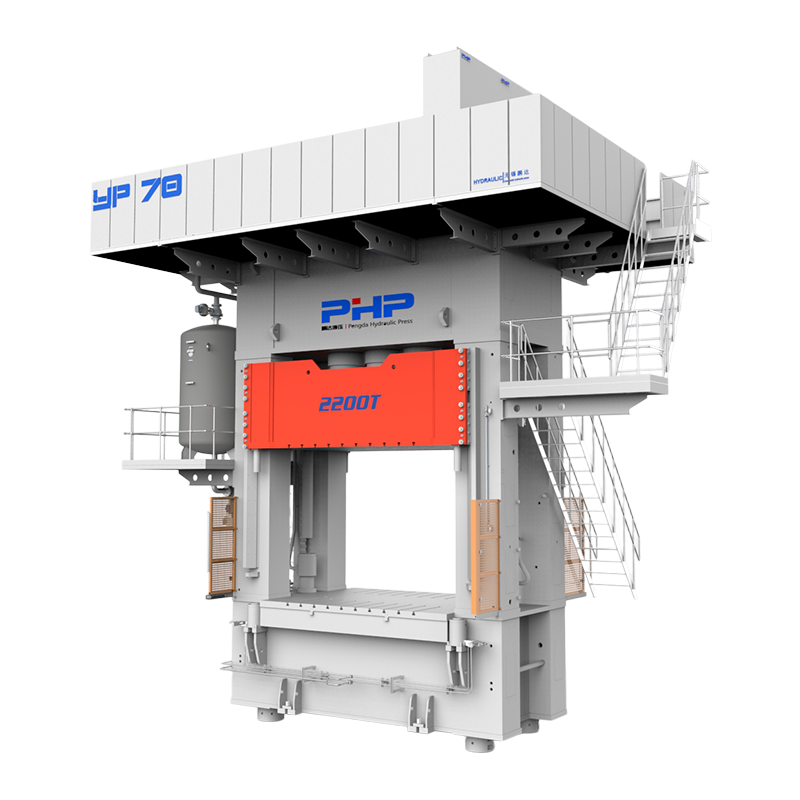
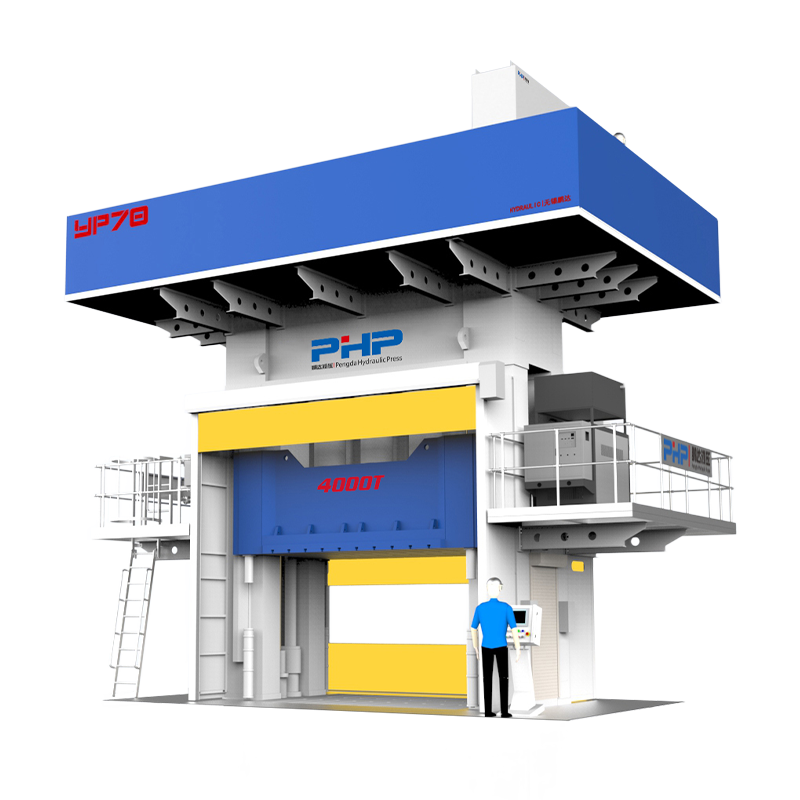
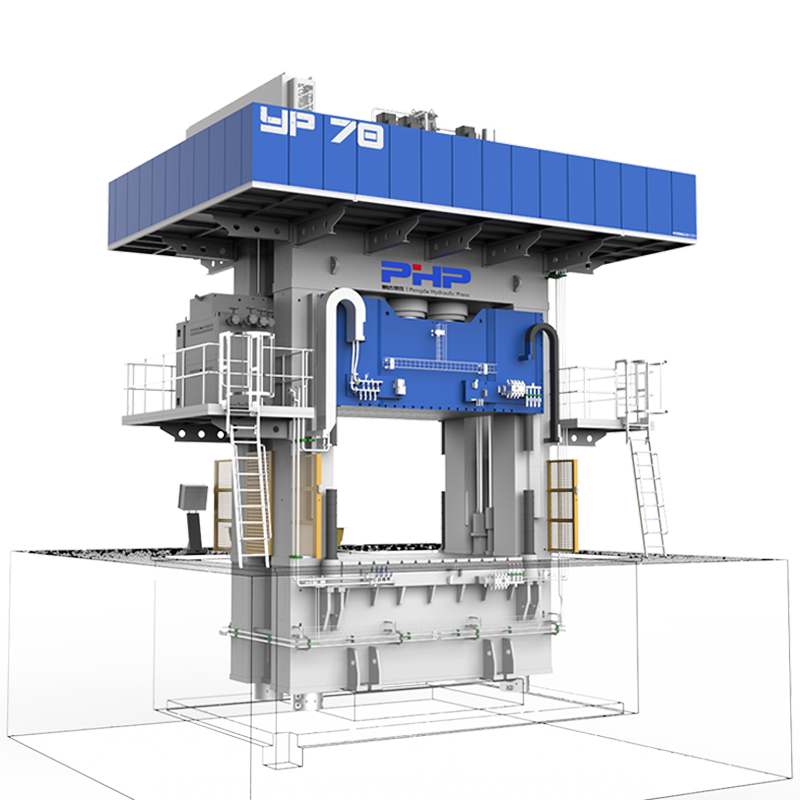
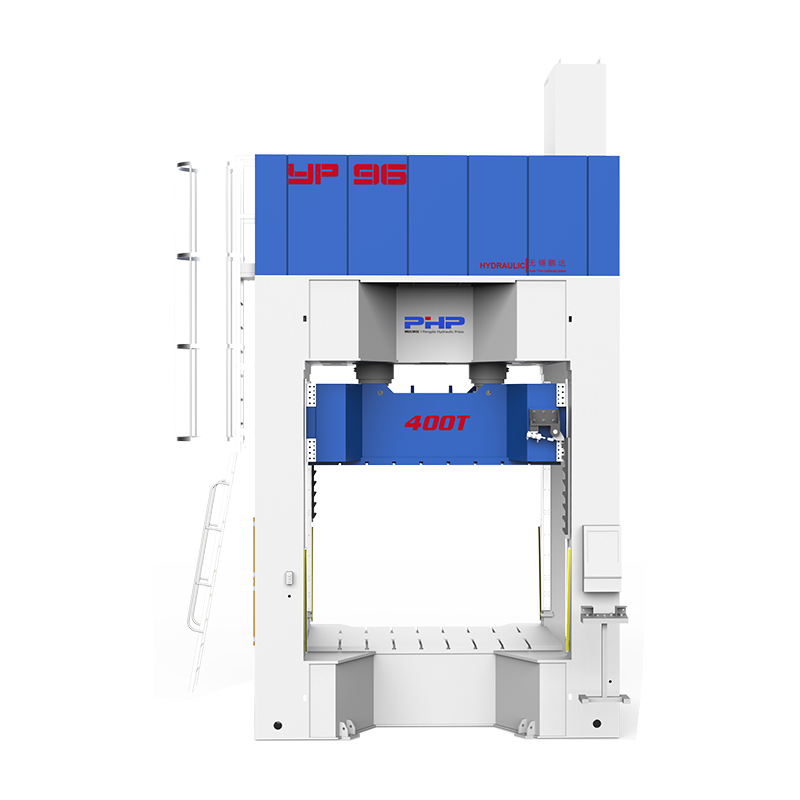
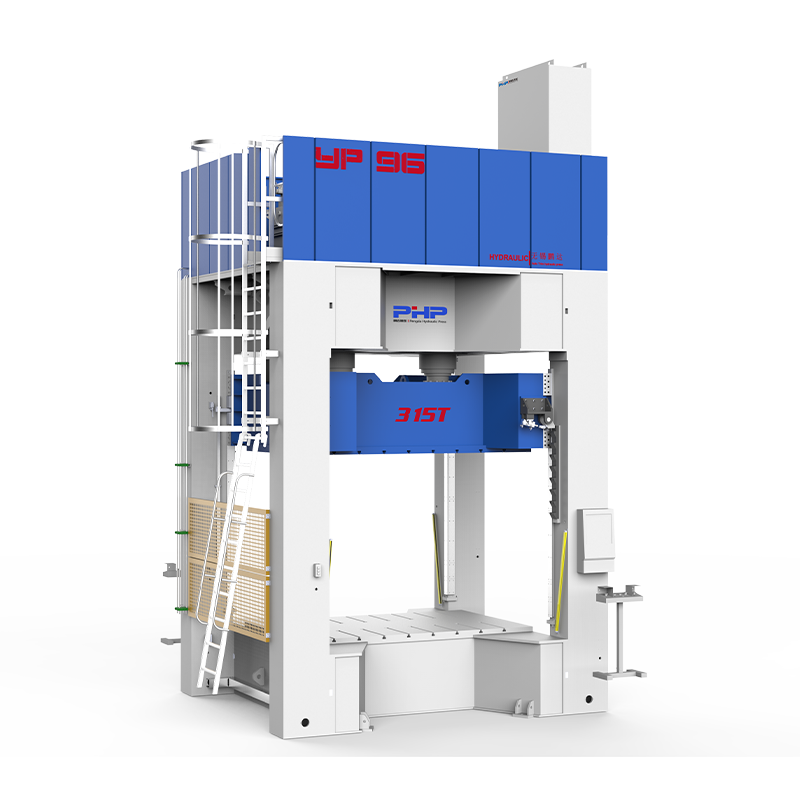
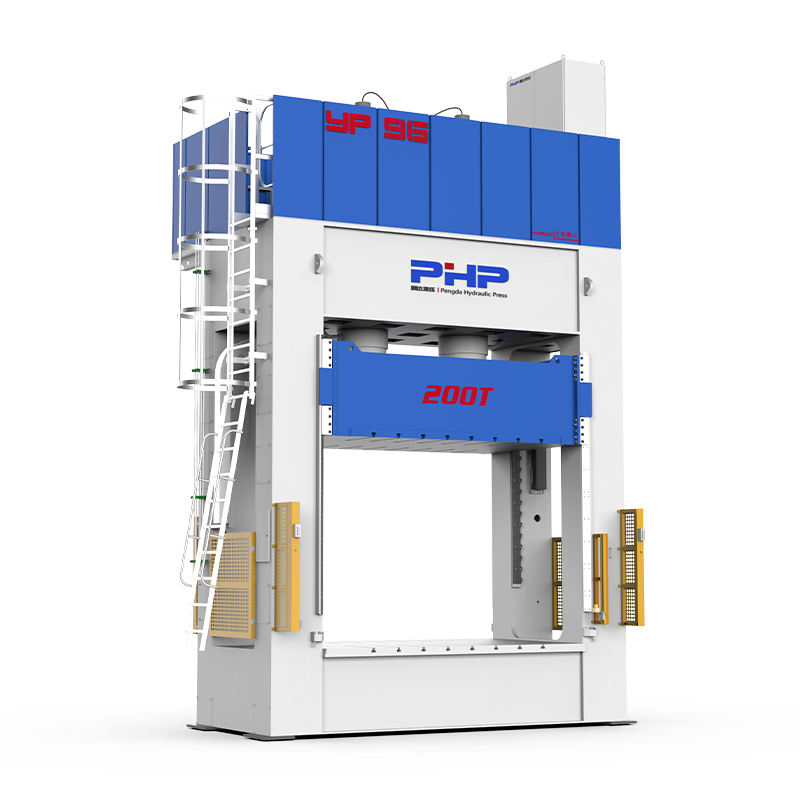

片状模塑料,俗称SMC,广泛应用于汽车、电气、交通、基础设施和工业制造领域。其价值不仅来自于复合材料本身的性能,还来自于在可重复的生产周期中压缩成型大型、复杂和高度集成零件的能力。
对于制造商来说,SMC应该被视为一个完整的生产系统,而不是简单的复合板材。 材料配方、装料准备、模具设计、温度、成型压力、压机闭合曲线和固化时间 都会影响最后的部分。
本指南解释了工程师在规划 SMC 生产时应考虑的材料特性、模压成型工艺、液压机要求、质量控制、设计规则、成本因素和工业应用。
内容
什么是 SMC?它是由什么制成的?
SMC 是一种预浸渍的纤维增强热固性模塑料,以片材形式提供。该材料通常是通过在载体薄膜之间结合液态树脂、短切增强材料、矿物填料和加工添加剂来生产的。经过受控的熟化期后,材料会形成处理和压缩成型所需的粘度。
最常见的矩阵是 不饱和聚酯树脂 ,特别适用于一般工业和汽车应用。乙烯基酯系统可用于需要更高耐化学性或提高韧性的地方,而酚醛和其他特种热固性系统则可用于需要特定热量、烟雾或火焰特性的应用。
增强材料通常是短切无碱玻璃纤维。标准商业 SMC 通常含有约 20-35% 重量的玻璃纤维,而结构等级可能使用更高的增强水平。碳纤维SMC也可用于高性能轻质结构,尽管其材料成本要高得多。
填料和添加剂同样重要。碳酸钙可用于控制成本和流变性,三水合铝可有助于阻燃配方,低轮廓添加剂有助于减少成型收缩并提高涂漆表面质量。颜料、催化剂、脱模剂和增稠剂也会影响化合物的流动和固化方式。
典型 SMC 材料特性
SMC 性能根据树脂化学成分、纤维含量、纤维取向、填料用量和成型条件的不同而有很大差异。因此,最好将以下值视为 典型的工程范围而不是通用规格。
| 财产 | 典型范围 | 常用测试方法 | 工程意义 |
|---|---|---|---|
| 密度 | 大约。 1.7–2.0 克/立方厘米 | ASTM D792 / ISO 1183 | 确定零件重量和费用要求 |
| 玻璃纤维含量 | 大约。许多标准牌号为 20–35 wt.% | ISO 1172 或供应商特定方法 | 影响强度、刚度和流动性 |
| 拉伸强度 | 大约。 55–170 兆帕 | ASTM D638 / ISO 527 | 基本结构承载能力 |
| 抗弯强度 | 大约。 140–250 兆帕 | ASTM D790 / ISO 178 | 对于面板、盖子和外壳很重要 |
| 弯曲模量 | 大约。 8–15 GPa | ASTM D790 / ISO 178 | 表示弯曲刚度 |
| 热变形温度 | 对于合适的结构等级,通常在 180–210°C 左右 | ASTM D648 / ISO 75 | 评估热和负载下的尺寸性能 |
| 玻璃化转变温度 | 通常约为 100–160°C,具体取决于树脂配方 | 直接存储器存取/差示扫描量热法 | 指示与温度相关的矩阵行为 |
工程注意事项: 数据表属性和成品属性并不总是相同。在压缩成型过程中,材料流过型腔,短切纤维可能与流动方向对齐。因此,拉伸或弯曲性能可能会根据从模制部件中获取样本的位置而有所不同。
较高的纤维含量通常会提高刚度和强度,但也会使化合物更难以流入薄壁、深肋或长空腔区域。因此,材料选择必须平衡 机械性能、成型性、表面光洁度、加工压力和材料成本。
SMC 模压成型的工作原理
SMC 最常使用安装在液压成型机中的加热匹配金属压缩模具进行加工。与传统的注塑成型不同,材料通常不会通过流道和浇口系统进入。相反,称重的 SMC 片作为精心设计的装料直接放置在打开的模具中。
充电准备。 根据所需的零件质量和充电模式对 SMC 板材进行切割和称重。
模具装载。 去除载体膜,并将 SMC 装料放置在加热的下腔中。
快速接近。 压力机通过冲程的非接触部分快速关闭,以减少不必要的循环时间。
受控成型闭合。 当模具接触 SMC 时,闭合速度会降低,以便化合物能够逐渐流过型腔。
压力积聚。 压力机施加所需的成型压力,同时多余的空气通过模具排气系统逸出。
固化并保压。 来自模具的热量激活热固性固化反应,同时压力机保持压力。
打开和弹出。 一旦达到所需的固化水平,就会释放压力,打开模具并取出零件。
修整和检查。 去除毛边并检查关键尺寸、表面状况和零件性能。
典型的SMC成型参数
| 工艺参数 | 典型起始范围 | 是什么控制它 |
|---|---|---|
| 模具温度 | 大约。 140–160°C | 树脂化学成分、零件厚度和所需的流动时间 |
| 成型压力 | 大约。许多传统牌号为 3.5–10 MPa | 纤维含量、几何形状、流动长度和表面要求 |
| 高压结构成型 | 可以接近 10–15 MPa | 高强度或难以填充的结构 |
| 初始充电覆盖范围 | 通常占投影空腔面积的 50-90% 左右 | 所需的材料流动和纤维取向 |
| 固化/保压时间 | 通常大约 60–180 秒 | 树脂体系、厚度和模具温度 |
这些值提供了一个有用的起始窗口,但最终的生产配方应使用所选 SMC 供应商的加工建议来开发,并通过成型试验进行验证。
为什么压力运动很重要: SMC 成型通常采用分级压制曲线而不是单一闭合速度效果最佳。典型的序列是 快速接近→受控接触→慢速关闭→压力建立→压力保持→受控释放。 这使得制造商能够最大限度地减少闲置时间,同时仍然控制材料流动和空气排出。
接触后关闭得太快会导致纤维剧烈移动、滞留空气并产生过多的毛边。关闭太慢可能会使树脂在远处的肋或角完全填充之前开始固化。因此,现代 SMC 压力机需要精确控制 整个关闭周期的位置和压力。
SMC模具设计和液压机要求
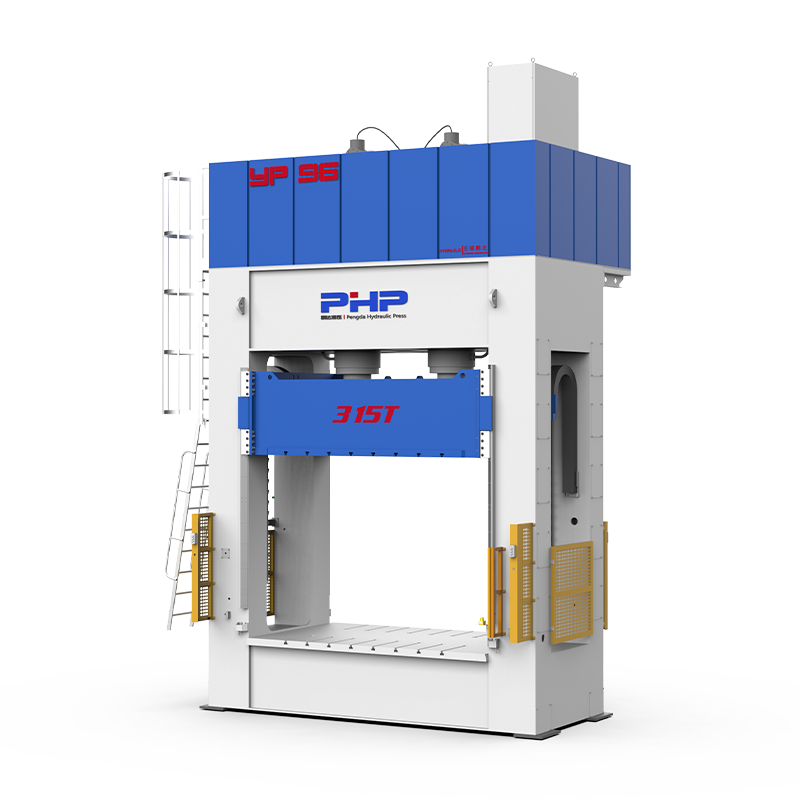
压力机和模具必须被视为一个系统。仅根据标称吨位选择 SMC 压机是不够的,因为压板尺寸、采光、行程、结构刚度、平行度、闭合速度和加热装置同样重要。
计算所需的压力机吨位
基本的压力计算从预计的成型面积和所需的成型压力开始。
所需冲压力 = 预计成型面积 × 成型压力
例如,如果投影零件面积为 2,000 cm²,且工艺需要 10 MPa 的成型压力,则理论力约为 2,000 kN,即大约 204 公吨力。
生产压机通常应包括适当的工程裕度,以考虑工艺变化、模具负载、飞边遏制、负载分布和未来优化。
压制吨位和成型压力不是同一回事。 1000吨液压机不会自动对每个模具施加相同的成型压力。成型压力取决于可用力在部件投影面积上的分布情况。
应检查的印刷机规格
- 压板尺寸: 模具占地面积应得到充分支撑。
- 日光: 模具、顶出系统和零件处理设备需要足够的开口。
- 行程: 压力机必须达到所需的装载、关闭和顶出位置。
- 压板平行度: 对于厚度控制严格的大型模具和部件非常重要。
- 低速合闸控制: 控制 SMC 流量所必需的。
- 压力精度: 提高固化阶段的可重复性。
- 加热控制: 稳定的模具温度可减少流动和固化不均匀。
- 配方存储: 当一台印刷机生产多个 SMC 组件时非常有用。
- 自动化接口: 对于机器人装载、卸载和大批量生产非常重要。
模具设计优先事项
SMC 模具设计应从预期的充电模式和流动路径开始。目的是在发生过度固化之前填充整个空腔,同时避免不必要的纤维移动。
通风口应位于预期的最终填充区域附近,以便截留的空气可以逸出,而不会造成过多的树脂或纤维损失。飞边和剪切边缘必须控制分型线处的材料,而加热电路应保持整个模具的表面温度相当均匀。
深肋、凸台和狭窄的空腔值得特别注意。如果这些特征位于长流路的末端,材料可能会在完全填充之前凝胶化。嵌件的位置还必须足够牢固,以防止随着压力增加和 SMC 在嵌件周围流动而发生移动。
SMC 工具审查清单
- 装料重量和初始装料位置
- 最大物料流动距离
- 排气孔位置和排气深度
- 闪光土地状况
- 模具温度分布
- 肋骨和凸台填充
- 插入位置和保持力
- 弹射布局
- 分型线易于维护
- 预期修剪要求
机械、热和电气测试
SMC 质量测试的目的不仅仅是确认化合物符合供应商数据表的要求。生产团队必须验证实际模制零件是否满足客户的工程规范。
常见的资格测试包括根据 ASTM D638 或 ISO 527 进行的拉伸测试、根据 ASTM D790 或 ISO 178 进行的弯曲测试、使用 ASTM D256 或 ISO 179 等方法进行的冲击测试,以及根据 ASTM D648 或 ISO 75 进行的热变形测试。
电气级 SMC 可能还需要介电强度、绝缘电阻、耐电弧或其他电气测试。 ASTM D149 通常用于测量介电强度,而 ASTM D257 可用于测量体积电阻率和表面电阻率。
DSC 和 DMA 等热分析有助于验证固化行为和与温度相关的材料特性。户外部件可能还需要紫外线照射、加速风化、湿度调节或热循环。
测试方法和接受限度是两个不同的东西。 ASTM 和 ISO 标准定义了如何测量属性。实际的通过/失败值通常应来自零件图纸、材料规格、OEM 要求、PPAP 文件或客户控制计划。
SMC 常见缺陷及其排除方法
SMC 缺陷通常有不止一种可能的原因。因此,有效的故障排除需要制造商一起检查材料、模具、温度和冲压曲线。
| 缺陷 | 常见原因 | 典型的纠正措施 |
|---|---|---|
| 孔隙率/内部空隙 | 滞留空气、通风不足、装料位置不合适、固结不充分 | 检查排气、充气模式、闭合曲线和压力积聚 |
| 短补 | 充量不足、流动长度过长、过早固化、部分区域模具温度低 | 确认装料重量、重新定位装料并检查温度和流动阶段压力 |
| 闪光过多 | 材料过多、成型压力过大、锁模力不足、模具磨损 | 检查装料重量、所需的力、分型面和压板平行度 |
| 纤维分离 | 流量过多或关闭速度过于激进 | 缩短流动距离,优化缓闭阶段 |
| 水泡 | 滞留气体、固化不完全或温度控制不良 | 检查固化时间、排气和模具温度均匀性 |
| 翘曲 | 固化不均匀、温度梯度、厚度或纤维取向不均匀 | 绘制模具温度并检查几何形状、冷却和充气流量 |
| 表面波纹度 | 收缩、纤维透读、温度不稳定或材料等级不合适 | 审查 SMC 配方、模具表面、压力和固化周期 |
对于关键结构件,制造商还可以使用超声波检测、相控阵系统、切片或其他非破坏性和破坏性检测方法来寻找内部空隙或分层。光学检测系统对于重复表面缺陷和闪光控制越来越有用。
制造 SMC 零件的设计指南
良好的 SMC 设计应支持结构性能和可预测的压缩流。只要有可能,工程师就应避免突然的厚度变化、极薄的部分紧接着是深肋,以及孤立的大量材料。
公称壁厚约为 2.5–5 毫米 尽管使用合适的材料和工具可以实现更薄和更厚的设计,但这种结构在许多工业 SMC 组件中很常见。当需要改变厚度时,优选逐渐过渡。
需要草稿才能可靠释放。对于某些光滑表面来说,大约 1° 可能就足够了,而更深或有纹理的几何形状通常需要更多。尖锐的内角应替换为圆角,以改善材料流动和结构耐用性。
肋条应提供刚度,而不会产生不必要的材料堆积。对于装饰表面,大约为相邻壁厚 50-75% 的肋底座可以作为有用的起点,但最终的几何形状应根据所选的 SMC 系统进行验证。
嵌件和紧固件
SMC 可以结合模制金属嵌件、螺纹特征和局部加固。插入件应具有抗旋转和抗拔出的功能,同时避免复合材料周围出现急剧的应力集中。
机械紧固件应将夹紧力分布在足够的区域。高负载螺栓周围可能需要垫圈、局部加固或模制负载分散特征。
结构粘合剂是将 SMC 与 SMC、铝、钢或选定的热塑性塑料连接的另一种广泛使用的选择。根据生产速度、使用温度和接头设计,环氧树脂、聚氨酯和丙烯酸系统可能都适用。
由于固化后的 SMC 是热固性材料,因此不能像传统热塑性塑料那样简单地熔化和焊接。因此,超声波或热连接通常仅限于专门设计的混合组件或热塑性嵌件。
表面质量和 A 级精加工
SMC 在汽车行业仍然重要的原因之一是它能够生产具有高质量涂漆表面的大型外板。然而,实现 A 级结果取决于整个制造系统。
薄型树脂配方有助于控制收缩率,但模具抛光、温度均匀性、装料流量和成型压力也会影响纤维透光度和表面波纹度。
典型的整理工艺包括:
- 目视检查孔隙率、裸露纤维和表面缺陷;
- 去除毛边和边缘缺陷;
- 清洁以去除灰尘、油污和脱模残留物;
- 如果需要,进行局部打磨或表面活化;
- 使用与 SMC 兼容的底漆;
- 底漆和面漆的施工;
- 最终附着力和外观检查。
对于涂漆汽车板,涂层工艺应与 SMC 等级一起进行验证,因为表面污染、孔隙率和热膨胀都会影响最终外观。
SMC在制造业中的应用有哪些?
当制造商需要复杂的模制几何形状以及耐腐蚀性、电绝缘性、减轻重量或高组件集成度时,SMC 最具吸引力。
汽车及新能源汽车
应用包括外板、引擎盖、结构盖、车身底部护罩、电池盖和电气保护组件。与钢相比,经过适当重新设计的 SMC 零件可以减轻重量,同时消除腐蚀保护,并将多个冲压或焊接部件组合成一个模具。
电气和电力设备
电气外壳、配电箱、仪表外壳、开关设备零件和绝缘结构受益于该材料的电阻和腐蚀性能。
铁路、海运和基础设施
SMC 可用于运输面板、设备外壳、公用设施结构、检修盖、电缆系统组件和其他暴露于潮湿或腐蚀条件下的部件。
暖通空调和工业设备
大型设备盖、风扇罩和机器外壳可以利用 SMC 将肋条、安装特征、凸台和复杂的三维表面集成到一个模制部件中的能力。
SMC 成本和生产可扩展性
仅凭原材料价格并不能有效地将 SMC 与钢、铝或热塑性塑料进行比较。工程师应计算可接受零件的总制造成本。
零件成本 = 材料废料 冲压时间 劳动力 能源 修整 精加工 QC 模具摊销
材料成本取决于零件净重、装料重量、修剪损失和 SMC 等级。高玻结构 SMC、阻燃配方、低密度等级和碳纤维系统可能具有截然不同的经济效益。
新闻时间是另一个主要因素。同一台成型机的 90 秒循环和 180 秒循环产生的年产量截然不同。当产量增加时,材料处理、装载、卸载和修整的自动化可以提高利用率并减少与操作员相关的变化。
工具应在实际的生命周期生产中摊销。如果模具和相关模具投资成本为 200,000 美元,用于生产 200,000 个可接受的零件,则在考虑维护和维修之前,每个零件的基本模具贡献约为 1.00 美元。
还需要包括修整、钻孔、喷漆、粘合和组装等二次操作。在许多工业应用中,SMC 的主要优点之一是能够通过将功能直接集成到模制组件中来消除其中一些下游工艺。
如何选择SMC制造供应商
供应商审核不应只涵盖冲压吨位和报价单价。制造商应检查供应商控制材料、模具、成型参数和最终零件验证的能力。
推荐供应商审核点
- ISO 9001、IATF 16949 或客户要求的质量认证
- SMC材料批次及保质期控制
- 储存和成熟管理
- 压力、位置、时间和温度可追溯
- 模具维护和加热系统能力
- 原型和试生产支持
- PPAP 或客户特定的资格认证能力
- 尺寸和机械测试资源
- 生产能力计算
- 压力机或工具停机的应急计划
SMC 可持续性和报废注意事项
传统的 SMC 使用交联的热固性基质。一旦固化,树脂就不能像聚丙烯、尼龙或其他热塑性塑料那样简单地重新加热和重新熔化。
机械回收是一些清洁 SMC 废物流的一种实用途径。废料可以被研磨并在选定的复合材料应用中重新用作填料或增强材料。热处理和热解在技术上也是可能的,特别是在可以回收有价值的强化材料的情况下,尽管经济和当地基础设施仍然是重要的限制。
一些复合废物也可以用于工业协同处理,其中有机部分和矿物部分都可能有价值。
对于美国的生产设施,环境要求取决于实际的树脂系统和制造工艺。增强塑料复合材料的生产可能受联邦、州和地方有关有害空气污染物、挥发性成分、涂料和工业废物的适用法规的约束。因此,工厂应根据其特定的 SMC 制定和流程来评估合规性,而不是假设一项规则同样适用于每项操作。
规划 SMC 成型项目?
选择 SMC 液压机应从组件和模具开始,而不仅仅是吨位数。
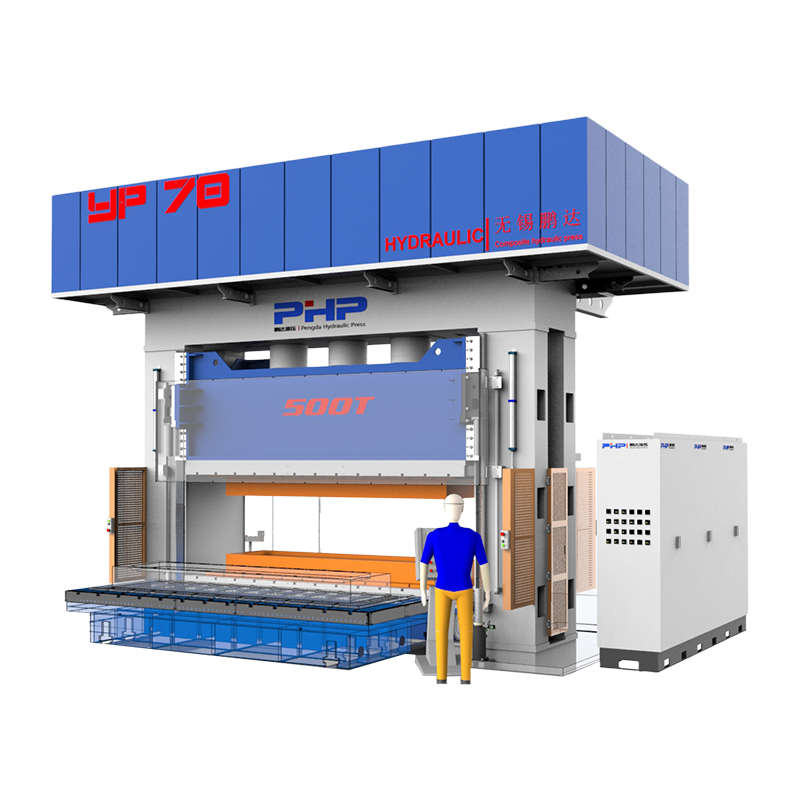
无锡鹏达HZ智能装备有限公司 为 SMC 和其他复合材料制造工艺提供液压和伺服控制模压机解决方案。
对于初始印刷机评估,制造商可以提供:
- 零件图或3D模型;
- 预计成型面积;
- SMC牌号及所需成型压力;
- 零件重量和标称厚度;
- 模具尺寸和模具重量;
- 所需的压力行程和日光;
- 目标周期时间;
- 年产量;
- 自动化要求。
这些输入使得可以评估所需的 压力机吨位、压板尺寸、行程、日光、闭合速度曲线、压力控制和自动化配置 为生产计划。
请求 SMC 印刷机评估常见问题解答
SMC 的典型拉伸和弯曲性能是什么?
常见的玻璃纤维聚酯 SMC 牌号可提供大约 55-170 MPa 范围内的拉伸强度和大约 140-250 MPa 范围内的弯曲强度。结构配方可以超过这些数字。实际设计值应始终取自所选材料等级,并使用代表性模制零件进行验证。
标准聚酯SMC应使用多少模具温度?
大约 140–160°C 是许多聚酯基 SMC 系统的常见起始温度范围。正确的值取决于配方、零件厚度、流动长度和固化时间目标。
SMC应采用多大的成型压力?
许多传统的 SMC 配方在大约 3.5-10 MPa 的压力下工作,而高度增强或更困难的结构部件可能需要更高的压力。正确的值应基于材料供应商的加工指南并在试验期间进行验证。
如何计算所需的 SMC 压机吨位?
将投影成型面积乘以所需的成型压力,然后添加适当的工程余量。还必须检查压机的压板尺寸、行程、日光、平行度和低速控制。
如何降低SMC孔隙率?
检查装料位置、最终填充排气位置、压机闭合曲线、压力积聚和模具温度。孔隙率通常是由滞留空气和不适当的流动行为共同引起的,而不是由一个孤立的参数引起的。
SMC能否达到A级涂漆表面?
是的。当材料配方、模具抛光、温度控制、流量、压力和涂层准备都得到适当控制时,合适的低轮廓 SMC 牌号可以实现高质量的涂漆表面。
SMC 常用哪些 ASTM 或 ISO 标准?
典型参考包括用于拉伸性能的 ASTM D638 或 ISO 527、用于弯曲性能的 ASTM D790 或 ISO 178、用于冲击行为的 ASTM D256 或 ISO 179、用于热变形性能的 ASTM D648 或 ISO 75 以及用于介电强度的 ASTM D149。
SMC可以回收利用吗?
固化的 SMC 不能像热塑性塑料一样重新熔化,但机械研磨、用作复合填料、选定的热回收工艺和工业协同处理可以提供报废选项,具体取决于材料类型和当地回收基础设施。
工程免责声明: 本文中的数值旨在作为典型的工程参考范围。实际的 SMC 特性、成型温度、压力和循环参数根据材料配方、纤维含量、零件几何形状和模具而变化。生产设置应与所选材料供应商确认并通过成型试验进行验证。