 English
 中文简体
 Español
 Português
 Deutsch
 русский

SMC模压成型技术
实现光滑、一致的表面是片状模塑料 (SMC) 压缩成型中最苛刻的要求之一。这对于汽车外板、电气外壳、可见设备盖、电池外壳和其他外观与机械性能同样重要的部件尤其重要。
表面缺陷可能包括流痕、纤维透印、波纹、针孔、气泡、缩痕、富含树脂的区域或不均匀的光泽。有些缺陷在脱模后立即可见,而另一些缺陷则在打磨、涂漆或烤漆后才变得明显。
内容
1. 良好的 SMC 表面质量的定义是什么?
表面质量要求在很大程度上取决于最终应用。
对于工业外壳或结构部件,可接受的模制表面可能主要需要:
- 无裸露纤维;
- 无可见水泡;
- 有限的流痕;
- 可接受的尺寸精度;
- 质地一致。
汽车外饰件的外观要求更加严格。
A级表面
A 级通常用于描述高度可见的涂漆表面,需要低波纹度、有限的纤维透印、最小的孔隙率和一致的油漆外观。
| 表面问题 | 典型外观 | 主要关注点 |
| 光纤通读 | 透过表面可见纤维图案 | 化妆品外观 |
| 流痕 | 方向线或波浪线 | 表面均匀度 |
| 针孔 | 表面孔隙小 | 涂装缺陷 |
| 水泡 | 气泡凸起或局部肿胀 | 外观及涂层质量 |
| 缩痕 | 局部凹陷 | 波纹度和反射外观 |
| 富含树脂的区域 | 有光泽或不规则区域 | 外观不均匀 |
| 波纹度 | 长距离表面变形 | A级外观 |
2. 表面质量从SMC材料开始
工艺优化无法完全弥补不合适的材料配方。
SMC通常结合了热固性树脂、短切增强材料、矿物填料、引发剂和其他添加剂。树脂收缩率、粘度、纤维含量和固化行为的变化都会影响最终的成型表面。
树脂系统
树脂化学性质会影响粘度、固化响应、收缩率以及材料复制模具表面的效果。
低调添加剂
低轮廓添加剂有助于控制固化收缩,并可以减少纤维透印、缩痕和表面波纹。
纤维含量
较高的增强水平可以改善结构性能,但可以增加对纤维读取和与流动相关的表面变化的敏感性。
矿物填料
填料会影响固化过程中的流变性、尺寸稳定性、收缩率和整体表面响应。
重要:
更好的表面质量并不总是通过简单地添加更多树脂来实现。机械性能、流动行为、收缩控制和外观必须一起平衡。
3.优化装料模式,减少不必要的物料流
在压力机开始移动之前,装料设计就开始影响表面质量。
SMC 装料的尺寸、位置、层数和方向决定了材料必须移动多远才能填充空腔。
低充电覆盖范围 → 更长的流动距离 → 更多纤维重新定向 → 表面变化的风险更高
过多的物料流量会增加:
- 纤维重新定向;
- 树脂/纤维重新分布;
- 流痕;
- 局部孔隙率;
- 表面波纹度;
- 空气滞留。
设计零件周围的电荷
收费安排应考虑:
- 肋骨和凸台;
- 厚截面和薄截面;
- 遥远的角落;
- 最后填充位置;
- 可见的装饰表面;
- 预期的通风点。
表面质量在压力机开始移动之前就开始了。 充电模式决定了 SMC 如何流过模具。
4、控制模具温度和温度均匀性
模具温度强烈影响 SMC 粘度、材料流动、固化速率、收缩和脱模行为。
如果模具太冷
- 固化较慢;
- 更长的循环时间;
- 不稳定的表面复制;
- 脱模性能差;
- 可能固化不足。
如果模具太热
- 过早凝胶化;
- 物料流不完整;
- 可见的流动边界;
- 短镜头;
- 较高的残余应力。
温度均匀性与设定值一样重要
显示 145°C 的控制器并不能证明整个工具处于 145°C。
应检查以下周围的温度:
- 模具的中心;
- 棱角;
- 深部;
- 厚的模具区域;
- 加热器邻近区域;
- 重复出现的缺陷位置。
温差→不同的固化速度→不同的收缩率→波纹度/下沉/翘曲
5. 优化关闭速度、压力发展和排气
液压机发挥着重要作用,因为 SMC 必须在材料达到充分固化之前流过模具。
稳定的成型周期通常应将运动分为几个阶段。
01
快速接近
压盘在接触装料之前会快速移动,以减少非生产性移动。
02
受控压缩
当材料开始流动时,闭合速度会降低,因此 SMC 可以更可预测地填充型腔。
03
压力积聚
足够的流量后会产生压力,压实材料而不会过早限制填充。
04
保压
在所需的固化阶段保持稳定的压力,以实现一致的压实和尺寸。
如果关闭速度错误会发生什么?
| 条件 | 可能的表面效应 |
| 关门太快 | 滞留空气、流动不稳定、纤维过度移动和毛边 |
| 关闭太慢 | 过早凝胶、流动边界和不完全填充 |
| 压力过早 | 流动受限、纤维位移和过多毛边 |
| 施压为时已晚 | 压实不足和残留孔隙度 |
不要忽视通风
重要的通风位置通常包括:
- 最后填充区域;
- 角落;
- 肋骨;
- 财力雄厚;
- 两个流动前沿相遇的区域。
“改善通风”并不是一个完整的纠正措施。
工程师应确定空腔最后实际填充的位置以及空气或气体被困在的位置。
6、模具表面和模具设计直接影响外观
SMC可以精确地再现模具表面的状况。因此,成品部件上可能会直接出现划痕、沉积物、腐蚀或损坏的涂层。
日常工装检查应包括:
- 模具表面状况;
- 分型线磨损;
- 通风口清洁度;
- 脱模剂堆积;
- 导销和导套;
- 局部损坏;
- 插入条件。
小心使用脱模剂
脱模剂太少会导致脱模时粘连和表面损坏。太多会留下残留物,造成视觉变化或干扰喷漆和涂层。
注意肋骨和老板
位于装饰表面后面的厚肋或凸台会产生局部收缩和缩痕。几何形状、材料分布、固化收缩和温度都应一起审查。
7. 压板平行度也会影响表面一致性
如果在生产负载下闭合不均匀,即使是高质量的模具也无法生产出完全均匀的零件。
压板平行度差或过度的结构偏转可能会在以下方面产生差异:
- 模具局部间隙;
- 压实;
- 压力分布;
- 物料流;
- 零件厚度。
并行性差 → 模具间隙不均匀 → 局部压力不均匀 → 表面/厚度变化
对于大型汽车面板、电池盖或宽阔的电气外壳,这种效应变得越来越重要,因为模具占据了冲压工作区域的更大比例。
8. 涂漆前防止孔隙
对于涂漆 SMC 零件,孔隙度值得特别关注。
新模制的组件可能看起来可以接受,但在表面下方或附近仍然含有小孔。在涂层和油漆烘烤后,这些会变得更加明显。
涂漆前,检查
- 表面孔隙率;
- 微孔;
- 水分;
- 污染;
- 脱模剂残留;
- 起泡风险。
9. SMC表面缺陷实用故障排除矩阵
不同的表面缺陷可能有多种可能的根本原因。结构化的故障排除矩阵有助于避免随机参数更改。
| 缺陷 | 可能的实质性原因 | 模具原因 | 按/处理原因 | 第一次检查 |
| 光纤通读 | 收缩率、纤维分布 | 表面复制 | 物料流量过多 | 材料配方和电荷覆盖率 |
| 流痕 | 流变变化 | 流量限制 | 关闭速度 | 装药布局和速度曲线 |
| 针孔 | 空气或挥发物含量 | 通风不良 | 压实不足 | 通风口位置 |
| 水泡 | 水分、挥发物、固化不足 | 滞留气体 | 过早开放 | 材料状况及固化 |
| 缩痕 | 固化或热收缩 | 肋或凸台几何形状 | 温度变化 | 几何形状和温度 |
| 闪光灯 | 超额收费 | 分型线磨损 | 压力过大或并行性差 | 装料重量和模具状况 |
| 富含树脂的区域 | 树脂/纤维分离 | 局部几何 | 流量过大 | 收费模式 |
| 波纹度 | 收缩率和纤维效应 | 刀具几何形状 | 温度不均匀或压实 | 材料、热图和压力 |
10. 制定表面质量控制计划
提高表面质量的最有效方法是将成功的工艺条件转化为可重复的生产窗口。
| 参数 | 为什么要监控它? |
| 材料批次 | 检测配方变化 |
| 装料重量 | 保持灌装一致性 |
| 收费范围 | 控制流量距离 |
| 模具温度 | 控制材料流动和固化 |
| 温度均匀性 | 减少局部固化和收缩差异 |
| 关闭速度 | 控制流量和排气 |
| 压力积聚 | 控制压实时机 |
| 保压压力 | 提高循环重复性 |
| 固化时间 | 保持表面和尺寸稳定性 |
| 模具表面状况 | 保持一致的表面复制 |
| 孔隙率/闪蒸率 | 跟踪表面质量性能 |
构建经过验证的流程窗口
不要依赖一个固定数字,而是为以下各项建立可接受的范围:
温度范围
关闭速度范围
压力范围
固化时间范围
在媒体控制允许的情况下,录音 位置 速度 压力 时间 每个循环可以帮助将表面缺陷与实际机器行为联系起来。
通过控制完整的 SMC 成型系统来提高表面质量
高质量的 SMC 表面不是通过一种压力设置、一种模具温度或一种特殊材料形成的。
材质 收费模式 模具 温度 通风 新闻动态 压力 治愈
对于外观关键的零件,工艺还应考虑成型后会发生什么。砂磨、涂层或烤漆后,孔隙率、收缩和表面不稳定性会变得更加明显。
最有效的故障排除方法是确定在缺陷出现之前哪些可测量条件发生了变化,然后一次调整一个变量并验证结果。
无锡鹏达HZ的SMC模压成型解决方案
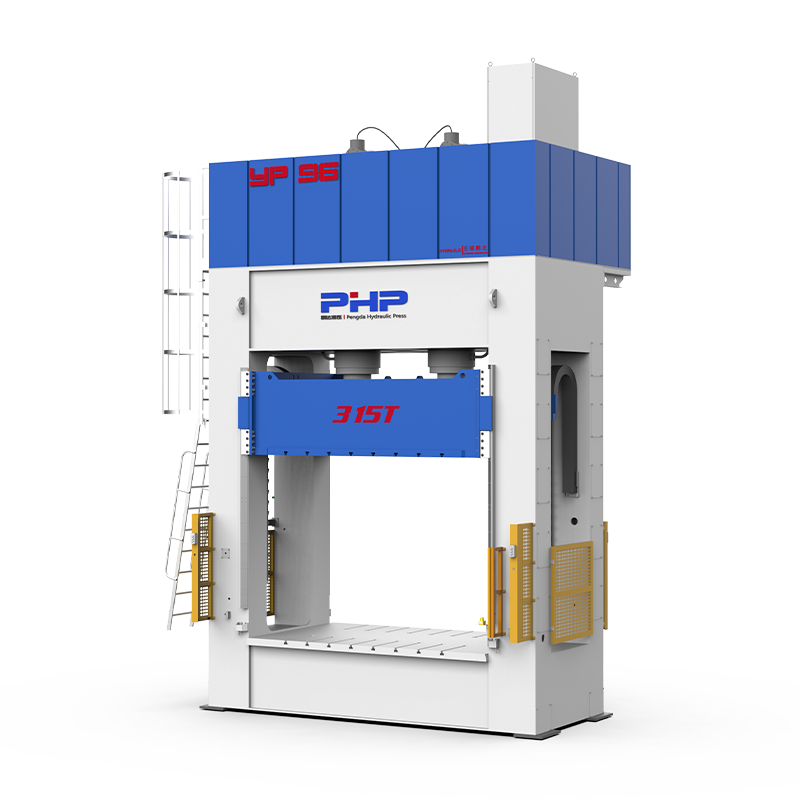
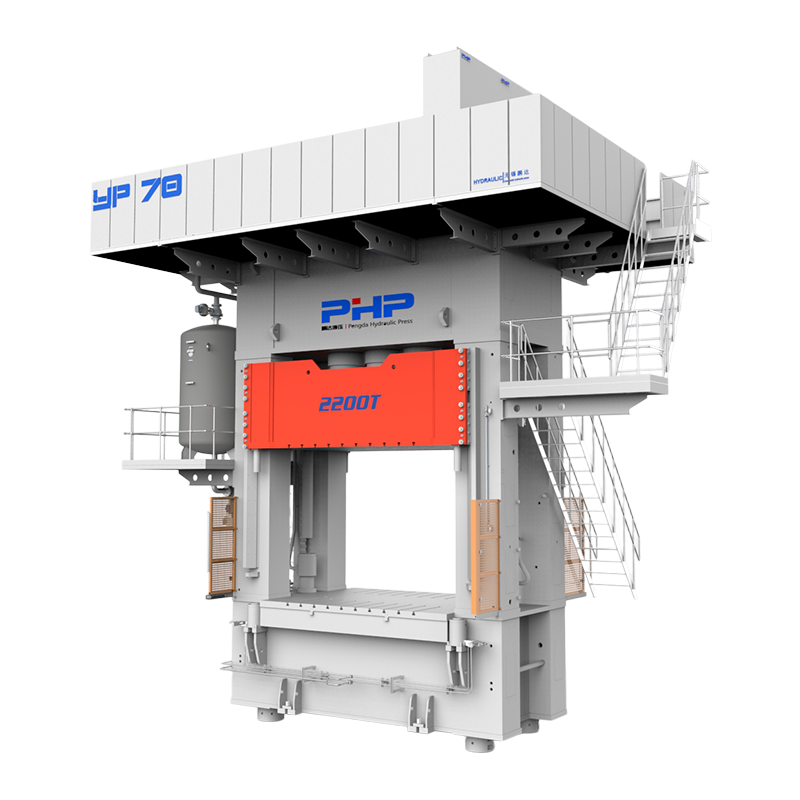
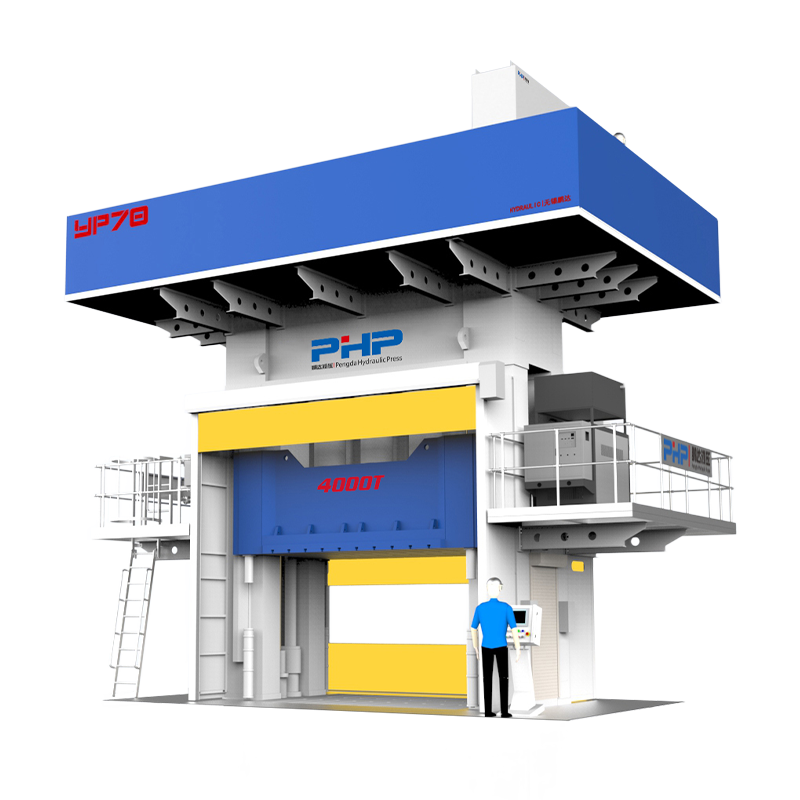
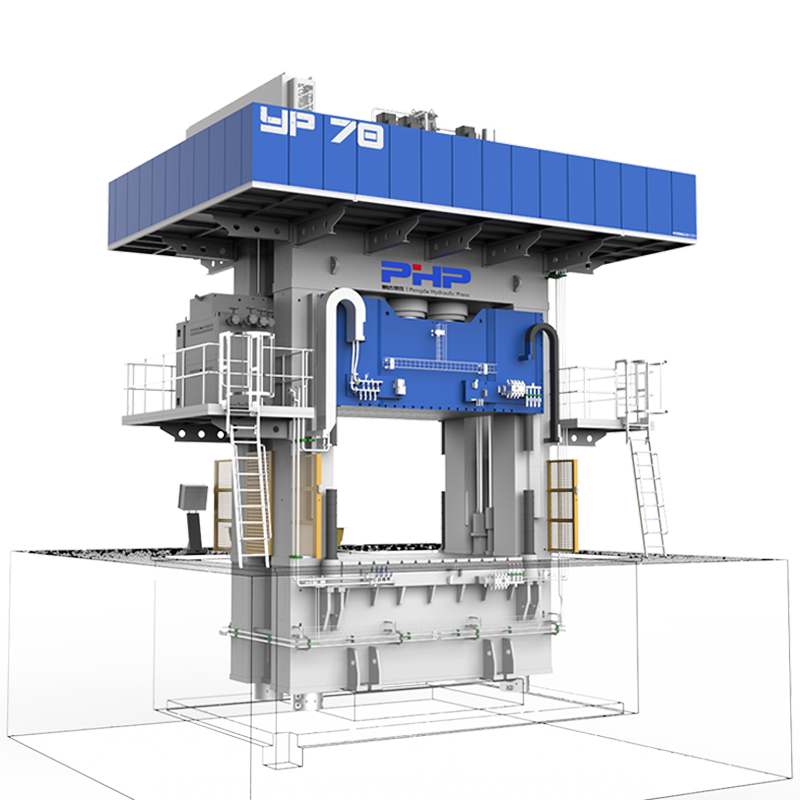
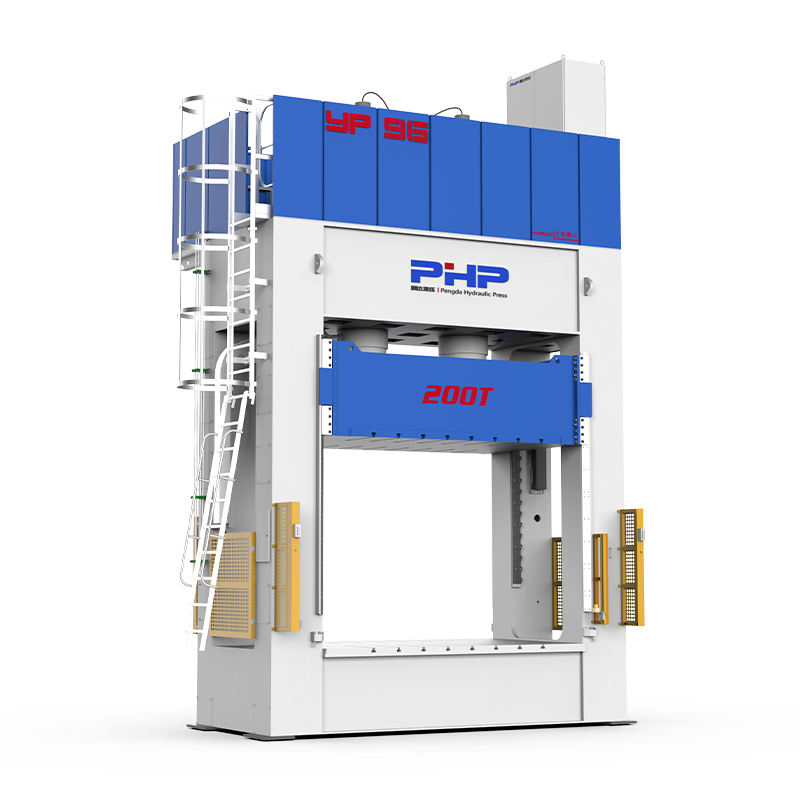
无锡鹏达HZ智能装备有限公司 开发用于 SMC、BMC 和复合材料压缩成型应用的液压机系统。
对于生产外观敏感的 SMC 组件的制造商来说,压机选择应考虑的不仅仅是最大吨位。
重要因素包括多级闭合速度控制、压力建立、保压稳定性、冲压位置重复性、压板刚度和平行度、周期数据监控和自动化接口。
在评估 SMC 压机时,有用的信息包括产品图纸、SMC 材料、模具尺寸、所需的成型压力、所需的表面质量、零件厚度、目标周期时间和生产能力。
参观 无锡电子报 了解有关定制 SMC 压缩成型机和复合成型设备的更多信息。
常见问题解答
SMC 零件中光纤透读的原因是什么?
纤维透读率可能受到树脂收缩、纤维分布、材料流动、表面层结构和用于控制收缩的配方的影响。
SMC模压成型时产生流痕的原因是什么?
流痕可能是由于电荷放置、材料流变、流动距离过大、模具几何形状、温度变化或不合适的闭合速度曲线造成的。
如何减少 SMC 零件中的针孔和孔隙率?
检查材料状况、装料堆积、排气、流动距离、模具温度、压力发展和压实。应在成型时控制孔隙率,而不是依靠涂漆来隐藏它。
模具温度如何影响SMC表面质量?
模具 temperature affects viscosity, flow time, cure rate, shrinkage and demolding. Temperature uniformity across the entire tool is also important.
较高的成型压力是否一定能提高 SMC 的表面光洁度?
不会。压力不足会导致压实不良,而压力过高或过早施加则会增加溢料并扰乱材料流动。
电荷覆盖率如何影响SMC表面质量?
电荷覆盖范围决定了材料必须流动的距离。较长的流动路径可以增加纤维重新定向、空气流动和树脂重新分布。
SMC 零件肋骨后面出现凹痕的原因是什么?
缩痕可能是由固化收缩、热收缩、材料重新分布、肋或凸台周围的局部几何形状和温差造成的。
压板平行度如何影响SMC表面质量?
不均匀的压板闭合会改变模具间隙、压力分布、压实度和整个零件的材料流动,可能导致溢料和局部表面变化。
什么是SMC中的A级表面质量?
A 级通常是指非常高的外观表面质量,适用于汽车外板等可见涂漆部件。确切的验收标准因客户和应用而异。
涂装前如何减少SMC表面缺陷?
从稳定的材料配方、受控的装料放置、均匀的模具温度、有效的排气、可重复的冲压运动和适当的固化开始。涂覆前应控制表面孔隙率、污染和脱模剂残留。