 English
 中文简体
 Español
 Português
 Deutsch
 русский

SMC模压成型技术
在SMC模压成型中,压力机吨位备受关注。买家通常会比较 500 吨、1000 吨或 2000 吨压力机,并计算可用的力是否足以满足预计的成型区域。
但总压力只是等式的一部分。
液压机可以提供所需的总吨位,但如果上压板和下压板在负载下不能保持充分平行,仍然会产生不均匀的成型条件。
对于大型 SMC 面板、汽车部件、电气外壳、电池盖和其他精密复合材料零件,压板平行度会影响 模具间隙、局部压力分布、材料流动、零件厚度、飞边、翘曲和长期模具磨损。
内容
1.什么是SMC印刷机中的压板平行度?
压板平行度描述了移动和固定压板的工作表面彼此保持平行的程度。
不应将其与压板平面度混淆。
压板平面度
平整度描述了单个压板表面的几何形状以及该表面是否保持在所需的平面内。
压板平行度
平行度描述了上、下压板工作面之间的关系。
对于 SMC 生产,应考虑几种不同的操作条件:
- 卸载或静态并行;
- 合模时的平行度;
- 部分负载下的并行度;
- 满成型负载下的平行度;
- 偏心加载时的平行度;
- 安装加热模具时的热效应。
静态并行并不是故事的全部。
当施加数百或数千吨的成型力时,在卸载时精确测量的压力机可能会发生弹性变形。
SMC 还在模具闭合过程中产生动态载荷。当关闭速度、温度、压力发展和电荷分布相互作用时,材料流过型腔。
为此, 加载并行性通常比单独的静态对齐对实际生产更有意义。
2. 平行度差如何造成 SMC 成型缺陷
如果压板在压力下倾斜或偏转,模具可能不会经历均匀的闭合状态。
这会在零件上产生不同的型腔间隙和局部压力条件。
01
零件厚度不均匀
如果模具的一侧比另一侧闭合得更远,则整个部件的局部型腔间隙可能会有所不同。
压板倾斜 → 模具间隙变化 → 压实不均匀 → 厚度变化
02
单面闪光
同一边缘或拐角处的持续闪光可能表明装料重量过大或成型压力过高。
还应检查模具对准、压板偏转和负载平行度。
03
填充不完全
零件的一个区域可能会经历过度的局部封闭,而另一区域则压实不足或材料流动不良。
04
翘曲和尺寸变化
不均匀的压缩会改变成型部件的材料流动、纤维取向、收缩和残余应力。
有用的故障排除线索:
如果 SMC 组件的一侧反复出现毛刺,而另一侧显示填充不完全或厚度变化,请勿无限期调整压力。检查负载下模具和压板的对齐情况。
3. 为什么大型 SMC 零件使并行性变得更加重要
随着模具尺寸和工作区域变得越来越大,并行性变得越来越重要。
位于刚性压力机中心附近的小型模具与占据大部分压板的大型汽车覆盖件模具形成了截然不同的结构条件。
更大的压板跨度
随着压板尺寸的增加,结构刚度变得更加重要。压力机框架、压板、工作台、气缸装置和负载路径在力作用下都会产生一定程度的弹性变形。
因此,工程目标不是零变形,而是变形控制在成型工艺的要求范围内。
偏心加载
并非每个 SMC 模具都能产生完美居中的负载。空腔可以朝向压板的一侧定位,多个空腔可以是不对称的,或者电荷可以在初始材料流动期间产生不均匀的阻力。
这会产生偏心负载,从而在移动压板上产生转动力矩。
额定吨位≠均匀力分布 总力容量可能足够,但局部模具压力仍然不均匀。
模具重量和几何形状
大型 SMC 模具可能很重、需要加热、多型腔且结构不对称。选择压机架构时,应将这些特性与压机吨位一起考虑。
4. 静态并行度与满负载下的并行度
规范如 “压板平行度:0.05毫米” 除非还定义了测量条件,否则是不完整的。
印刷机买家应询问:
- 平行度是在空载还是压力下测量的?
- 在什么压力下?
- 超过什么压板面积?
- 负载是否集中?
- 是否评估了偏心载荷?
- 机器是冷的还是热稳定的?
- 使用了多少个测量点?
| 规格 | 为什么它很重要 |
| 卸载并行性 | 显示基本机器几何形状和初始对准 |
| 部分负载时的并行性 | 显示框架如何在力作用下开始变形 |
| 生产负载下的并行性 | 更能代表真实的SMC成型条件 |
| 偏心负载平行度 | 对于不对称模具和型腔布局很重要 |
| 热条件并行性 | 大型加热模具影响热膨胀的情况可能很重要 |
| 测量范围 | 防止不同压板尺寸之间的误导性比较 |
对于每台 SMC 印刷机来说,没有有用的通用并行度值。
所需的精度取决于机器尺寸、压板尺寸、模具布局、零件公差、负载分布和测量方法。
5. 有助于保持压板平行度的印刷机设计特点
良好的压板平行度并非来自于单一部件。它是完整的结构、液压和控制设计的结果。
刚性框架结构
框架刚度、十字头刚度、压板厚度和整体负载路径会影响压力机在成型力作用下的变形方式。
- 框架刚度;
- 十字头设计;
- 压板厚度;
- 气缸布置;
- 允许挠度。
导向移动台板
稳定的引导系统有助于在接近、成型和返回过程中控制横向运动和模板旋转。
- 导柱;
- 导向衬套;
- 导轨;
- 精密滑动结构。
多缸同步
在大型压力机上,不均匀的气缸运动会导致压板倾斜。位置反馈和液压同步有助于保持一致的运动。
主动并行控制
多个位置传感器可以监测压板位移,并允许液压系统补偿装载过程中的倾斜。
主动调平逻辑示例
角1
0.00毫米
0.00毫米
角2
0.03毫米
0.03毫米
角球3
-0.02毫米
-0.02毫米
角球 4
0.01毫米
0.01毫米
位置反馈可用于检测移动压板不同区域之间的偏差。然后,控制系统可以调整各个液压执行器或调平回路以减少倾斜。
并非所有 SMC 印刷机都需要主动调平。当涉及大模板、不对称模具、高精度或大量偏心负载时,其价值会变得更大。
6. 如何诊断压板平行度问题
当出现尺寸问题或持续飞边时,增加或减少成型压力不应自动成为第一个纠正措施。
1
寻找重复的缺陷模式 检查模具同一物理区域是否重复出现飞边、厚度变化、填充不完全或尺寸问题。
2
首先检查模具 在将问题归咎于压力机之前,请先验证模具平整度、安装、分型面、导销、衬套、嵌件、污染和局部损坏。
3
测量静态压力几何形状 根据所需的精度,检查可以使用千分表、精密水平仪、直尺、激光系统或电子位移传感器。
4
在负载下测量 如果静态几何形状可以接受,但生产问题仍然存在,请比较成型力增加时的压板位移。
0%负载 → 25% → 50% → 75% → 生产负荷
仅测量空载的压力机可能会错过仅在施加大量成型力后才出现的结构变形。
7、平行度、模具磨损和长期生产稳定性
不良的负载分布不仅仅影响一个模制部件。重复的不均匀负载会在数千个生产周期中产生局部机械应力。
可能的长期影响包括:
- 模具分型线磨损不均匀;
- 导销和衬套磨损;
- 局部模具损坏;
- 增加了闪光修剪要求;
- 更频繁的模具调整;
- 更大的废品和返工;
- 不稳定的尺寸能力。
良好的压板平行度不应被推广为保证模具寿命的具体增加。模具寿命还取决于模具钢、成型压力、润滑、温度、对准和维护。
然而,保持更均匀的载荷有助于减少不必要的局部应力和不均匀的工具磨损。
8. 买家在指定 SMC 印刷机时应该问什么?
在比较 SMC 印刷机报价时,仅吨位和压板尺寸是不够的。
| 问题 | 为什么要问它? |
| 什么是空载压板平行度? | 建立基本的机器几何形状 |
| 什么是额定负载或生产负载下的并行度? | 更符合实际成型条件 |
| 使用什么测量区域? | 允许机器之间进行有意义的比较 |
| 满载时压板的挠度是多少? | 表示结构刚度 |
| 是否允许偏心装载? | 对于不对称模具很重要 |
| 动模板是如何引导的? | 影响运动和对准稳定性 |
| 多缸如何同步? | 对于大型多缸压力机很重要 |
| 可以主动调平吗? | 适用于大型或精密 SMC 零件 |
| 如何验证并行性? | 帮助判断规格是否具有可比性 |
| 可以记录压板位置数据吗? | 对于生产故障排除很有用 |
压板平行度应作为整个 SMC 工艺的一部分进行评估
SMC 成型质量取决于多个相互作用的变量,而不是一种机器规格。
材质 收费模式 模具 温度 新闻动态 压力 压板对齐
压板平行度影响模具的闭合方式、压力的分布方式以及 SMC 充料流动和压实的一致性。
关键工程原理
正确的总力量是不够的。对于要求苛刻的 SMC 应用,该力还需要通过足够坚硬、稳定且对齐良好的压机结构来传递。
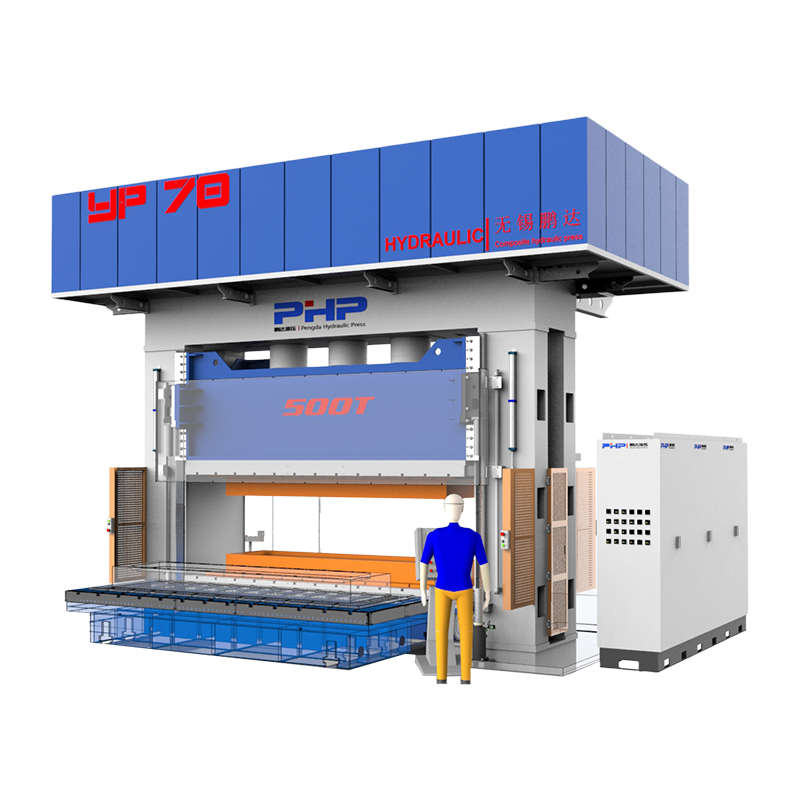
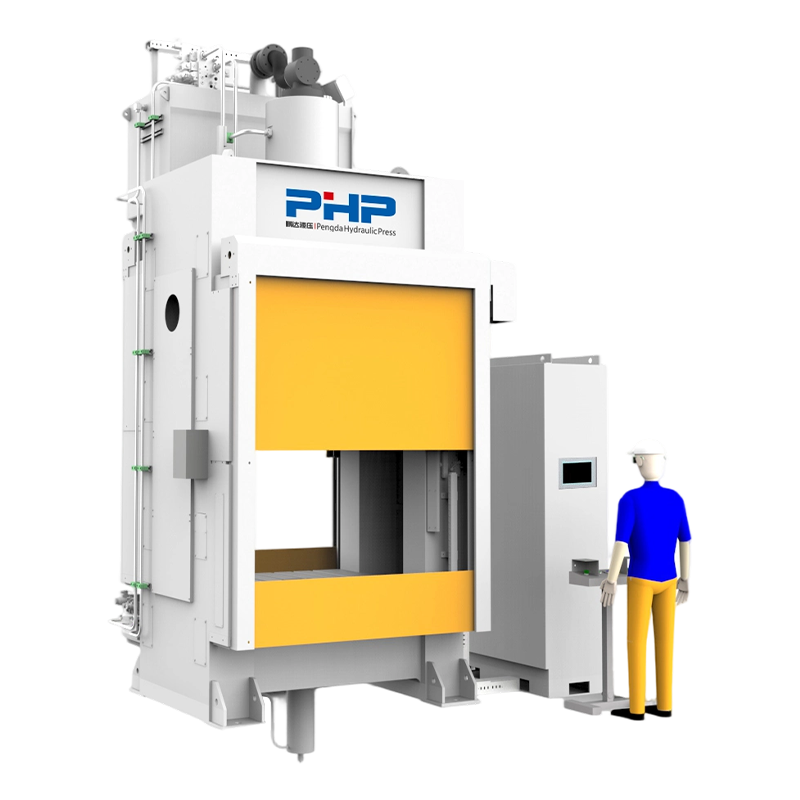
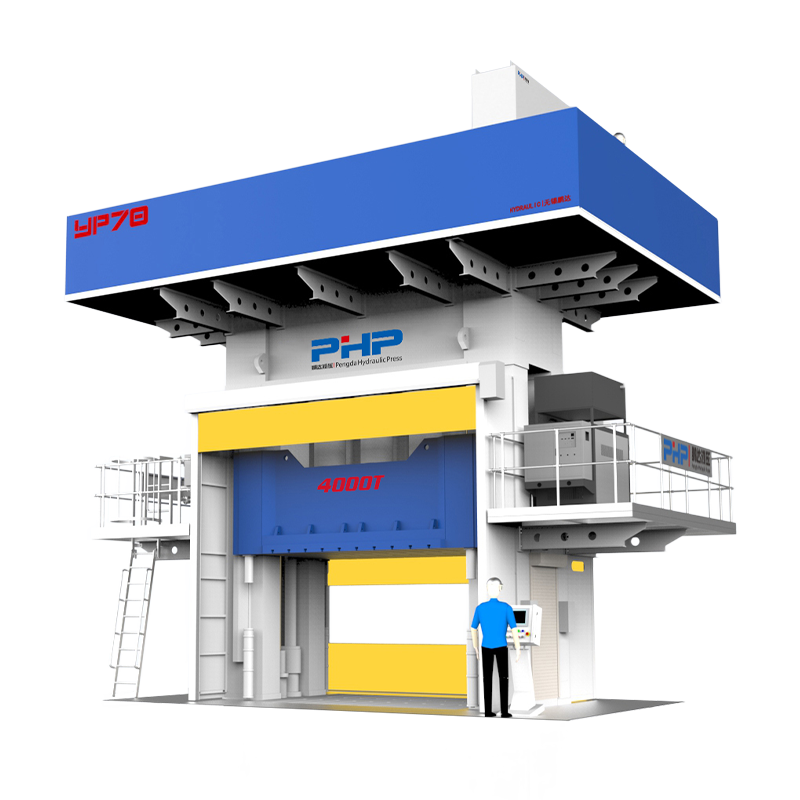
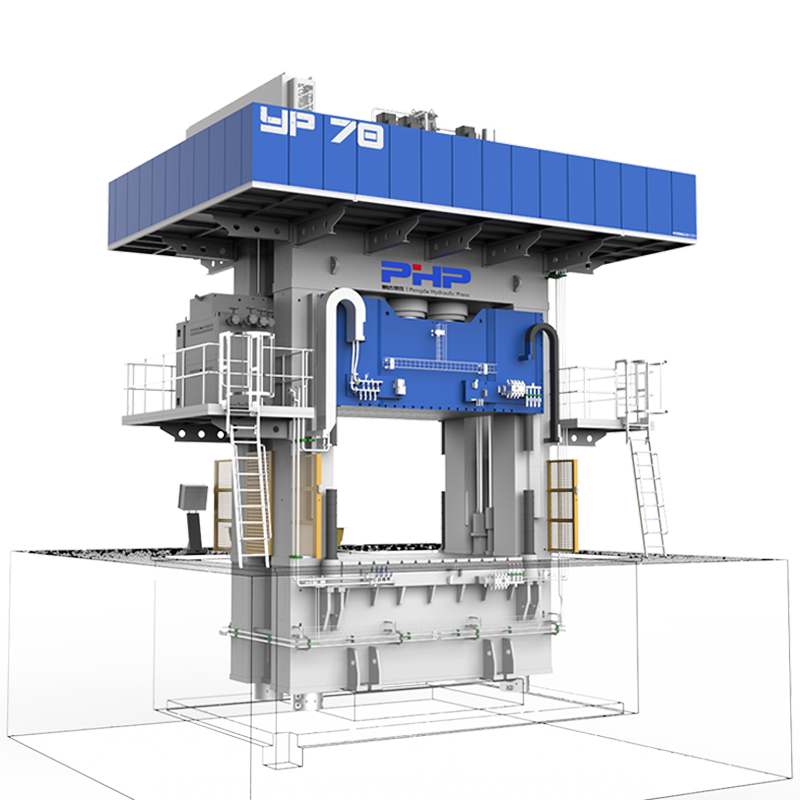
无锡鹏达HZ的SMC模压机解决方案
无锡鹏达HZ智能装备有限公司 开发适用于 SMC、BMC 和复合材料压缩成型应用的液压机解决方案。
在评估 SMC 压力机时,仅靠吨位是不够的。还应考虑压板尺寸、结构刚度、导轨精度、模具尺寸、偏心负载、压力控制和所需的零件公差。
对于初始设备评估,有用的信息包括零件尺寸、预计成型面积、模具尺寸和重量、所需压力、零件厚度公差、型腔布局、行程、日光和目标周期时间。
参观 无锡电子报 有关定制 SMC 模压成型机和液压机系统的更多信息。
常见问题解答
什么是液压机中的压板平行度?
压板平行度描述了上、下工作表面彼此保持平行的程度。对于压缩成型,负载条件通常比单独的卸载测量更重要。
为什么模板平行度在 SMC 压缩成型中很重要?
平行度差会改变局部模具间隙和压力分布,可能导致厚度变化、溢料、不完全填充、尺寸不稳定和模具磨损不均匀。
压板平行度差会导致飞边吗?
如果模具闭合不均匀,可能会导致局部飞边。还应检查装料重量、成型压力、模具状况和分型线磨损。
压板未对准会导致 SMC 零件厚度不均匀吗?
是的。不均匀的模具闭合会在成型零件上产生不同的型腔间隙和压实条件。
压板平行度和压板平面度有什么区别?
平面度描述单个压板表面,而平行度描述上压板表面和下压板表面之间的关系。
压板平行度是否应该在满载的情况下测量?
对于要求苛刻的 SMC 应用,加载测量可以揭示在卸载检查期间可能不可见的结构变形。
偏心加载对 SMC 压力机有何影响?
偏心负载会在移动压板上产生转动力矩,并可能增加压板倾斜、不均匀油缸负载和不均匀结构偏转的趋势。
什么是主动并行控制?
主动平行度控制使用多点位置反馈,并调整液压执行器或调平回路,以减少移动和加载过程中的压板倾斜。
如何检查SMC印刷机是否存在并行问题?
持续的单侧飞边、重复的厚度差异、不对称填充问题或不均匀的模具磨损可以证明检查静态和加载压板平行度以及模具对准是合理的。